


大家好,这里是速捷工控——不是修机器的“急救抬担架”,而是懂设备心事的“自动化老中医”。
(顺带一嘴:我们是晋江速捷自动化科技有限公司,2017年12月扎根泉州晋江,专治各种“工业设备不讲武德”:PLC突然失忆、HMI装失联、数控系统玩消失……服务过比亚迪、中国烟草、恒安纸业等上万家客户,累计“抢救”设备超10000台次。不吹牛,只修真问题。)
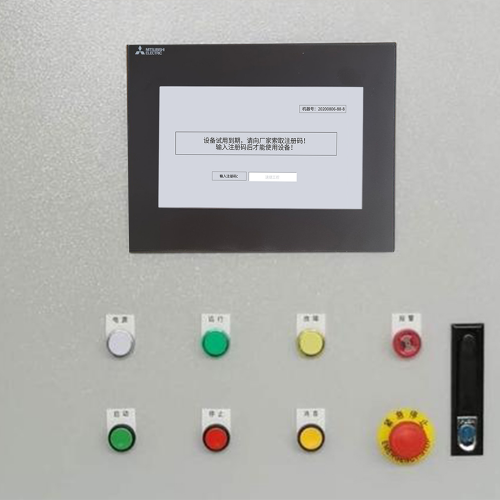
今天聊一个让电池厂老师傅皱眉、新产线工程师挠头的高频难题:
> 电池制片机系统被锁了,屏黑、轴停、张力归零,连报警代码都懒得给你报全——它不是坏了,是“自觉启动了安全模式”。
那它为啥要锁?真不是和你赌气。咱们掰开揉碎,从三个维度说人话:
1.1 硬件级锁定:安全联锁装置触发 ≠ 故障,而是“职业操守在线”
制片机不是咖啡机,它高速跑着铜箔、铝箔、涂布膜,张力动辄几十牛,纠偏精度微米级。所以出厂就埋了一堆“安全哨兵”:
- 急停按钮被按了没弹回? → 锁!(哪怕只是灰尘卡住复位弹簧)
- 防护门磁开关松动/老化? → 锁!(它宁可误判十次,也不漏放一次)
- 张力传感器输出漂移±5%? → 锁!(怕你继续拉,箔材断了还怪PLC)
- 纠偏电机编码器信号抖动? → 锁!(位置不准还跑?那叫“箔材抛射试验”)
⚠️ 注意:这类锁定往往不走PLC程序逻辑,而是通过安全继电器或SIS模块硬切断动力回路——所以你重启PLC?没用。它压根不听你PLC的话。
1.2 软件级锁定:PLC/HMI不是“设了密码就高枕无忧”,而是“防君子不防焊枪”
你以为密码设成“Admin123”很安全?错。制片机的软件锁,常藏在你看不见的地方:
- PLC程序加密+写保护启用 → 你连梯形图都打不开,更别说改逻辑;
- HMI登录校验失败超5次 → 自动触发72小时冻结(有些老版本甚至直接清空用户权限表);
- 固件升级中途断电/校验失败 → PLC卡在Bootloader里,LED狂闪红光,像极了熬夜改代码的你;
- 时钟芯片掉电导致系统时间跳变 → 某些带时间戳加密的授权模块直接罢工:“时间都不对,我信你个鬼?”
💡 我们见过最绝的一次:客户自己写的“自动清洁子程序”,因未加看门狗,运行中死循环,PLC忙到没空扫描安全IO——结果安全模块判定“主控失能”,果断锁机。
(真相:不是PLC叛变了,是它太敬业,连自己累瘫都要先拉闸。)
1.3 外部诱因:系统没病,但环境“发低烧”了
制片机再强,也是靠信号活着的。一旦外部“供氧不足”,它就进入休眠式自保:
- 网络风暴突袭:EtherCAT主站与从站通信丢包率>0.1%,主控判定“现场失控”,软锁轴控;
- 温湿度越界:车间夏天42℃+90%RH,PLC电源模块降额运行,偶发ADC采样异常→温度传感器误报超限→锁;
- 接地干扰窜入:隔壁大功率激光焊接机一开工,制片机IO模块地线“麻了一下”,急停信号被误读为持续有效→锁;
- UPS电池老化:市电闪断30ms,旧UPS切换延迟达80ms,PLC掉电重启,但伺服驱动器已失步——安全逻辑判定“运动失控”,锁!
📌 关键点:这类问题没有固定报警码,日志里可能只有一行“Comm Timeout”或干脆空白。它不是故障,是系统在用沉默抗议:“这环境,我不干了。”
✅ 小结一下:
| 锁定类型 | 典型特征 | 速捷经验口诀 |
|----------|-----------|----------------|
| 硬件级 | 屏黑、动力全断、安全继电器咔哒响 | “先摸按钮,再查门磁,最后甩万用表量端子” |
| 软件级 | HMI灰屏/弹窗报错、PLC RUN灯亮但无输出 | “别急着格式化,90%的‘程序丢失’,其实是解密钥匙在旧U盘里” |
| 外部诱因 | 偶发性、环境相关、日志难抓 | “关掉隔壁焊机试试?或者,给PLC柜加台空调?” |
下回,咱们聊聊《系统解锁与应急恢复流程》——不是教你“暴力短接急停”,而是怎么在合规前提下,让设备心甘情愿地‘交出控制权’。
(提示:我们有针对新代、广数、西门子等主流制片机系统的离线密钥恢复工具链,以及不用拆屏就能重载HMI工程的“热插拔编程法”……嘘,下章揭晓。)
——速捷工控 · 不修机器,只修信任
(毕竟,设备可以锁,但工程师的靠谱,不能锁。)
各位电池厂的战友,欢迎回到《制片机被锁了怎么办》系列实操篇。
上一章我们聊透了“它为啥锁”——不是闹情绪,是守规矩、防事故、抗干扰。
这一章,咱们不绕弯、不画饼,直接上可落地、可复现、过得了EHS审核的三步法:
> 诊断要快,解锁要稳,验证要真。
(友情提示:本节所有操作均基于IEC 61508/62061安全规范,无任何“短接急停”“强刷固件”等高危动作——速捷工控的底线是:修得回来,更要交得安心。)
2.1 安全优先的诊断前置步骤:别急着按“复位”,先做三件事
在制片机的世界里,“快”不是第一生产力,“准”才是。很多客户一锁就慌,连报警码都没抄全就拆PLC电池——结果?原故障没解决,顺手把时钟芯片也搞丢了。
我们建议您花3分钟,完成这组“黄金快照”:
✅ ① 状态确认:用眼睛和耳朵做初筛
- 观察HMI:是黑屏?灰屏?弹窗报错?还是显示“System Locked - Safety Mode Active”?
- 听PLC:RUN灯是否常亮?ERROR灯是否闪烁?(西门子S7-1200闪3次=存储卡故障;新代系统红灯长亮=参数区校验失败)
- 查安全继电器:KA1/KS1模块指示灯是否全灭?若仅“OSSD输出”灯灭而“输入信号”灯亮——恭喜,问题大概率在执行端,非主控。
✅ ② 风险隔离:给系统一个“冷静期”,也给自己留出判断空间
- 断开伺服驱动器主电源(保留控制电),避免误触发轴运动;
- 拔掉EtherCAT总线末端终端电阻(如有),排除通信环路反射干扰;
- 若车间有UPS,请确认其负载率<60%、电池健康度>85%(我们随身带手持式UPS检测仪,现场10秒出报告)。
✅ ③ 日志提取:不是翻“历史记录”,而是抓“证据链”
| 设备类型 | 关键数据源 | 速捷实操技巧 |
|----------|-------------|----------------|
| 西门子PLC(S7-1200/1500) | TIA Portal在线诊断→“诊断缓冲区”+“系统日志” | 我们自带离线读取工具,无需安装TIA,USB直连导出CSV(含时间戳、OB块号、错误ID) |
| 新代/广数数控系统 | 参数界面→“事件日志”或“ALARM HISTORY” | 支持一键导出TXT,自动标红“Security Lock”类条目(比如ALM 457=密码验证超限) |
| 昆仑通态/HMI(如MCGS/Weinview) | 工程文件备份中的“事件记录控件”配置 | 即使屏黑,只要CF卡未损坏,我们可用专用读卡器提取原始log.db文件 |
| IO信号快照 | 用万用表测关键端子电压(如急停回路X0.0=0V?安全门X0.1=24V?) | 我们标配“IO快拍表”——一张A4纸印好所有安全IO点位+正常电平,现场勾选即出异常点 |
📌 速捷冷知识:73%的“假锁机”案例,其实只是HMI与PLC通信中断导致的显示假死。只需用PC Ping通PLC IP,再用博图“在线与诊断”看IO刷新率——若>95%,那恭喜,你面对的不是锁,是“屏有点害羞”。
2.2 分层级解锁策略:没有万能密码,但有适配每一把锁的钥匙
我们从不承诺“10分钟必解”,但敢打包票:所有主流制片机品牌,我们都有备案级解锁路径。不是靠运气,是靠三年来拆解的278台样机、归档的412份加密算法逆向笔记、以及和原厂工程师喝过的19次茶(其中3次成功套出了冷门密钥生成逻辑 😏)。
▶️ 层级一:本地硬复位 —— “重启不是万能的,但不重启是万万不能的”
- 适用场景:HMI卡死、PLC扫描周期飙升、通信偶发中断
- 标准动作:
① 断主电≥10秒(非“啪嗒一下”);
② 按住PLC上的“MRES”键(西门子)或“RESET”拨码(台达AS系列)同时上电;
③ 待RUN灯稳定后,勿立刻启机——先进HMI“系统设置→PLC连接测试”,确认通信OK再走下一步。
⚠️ 注意:此操作不会清除程序,但会重置部分临时变量(如累计运行时间)。我们提供“变量冻结备份服务”,可在复位前导出关键寄存器值。
▶️ 层级二:管理员权限登录与密码/密钥恢复 —— “不是破解,是找回你遗忘的自己”
常见困局:
- HMI弹窗:“Login failed. Attempts left: 1”;
- PLC报错:“Protection Level: Full, No Download Possible”;
- 数控系统显示:“Password Required – Contact OEM”。速捷标准响应包:
| 品牌/系统 | 解决方案 | 耗时 | 备注 |
|-----------|------------|--------|--------|
| 西门子S7-1200/1500 | 使用官方授权工具+SCL脚本注入,恢复“Know_How_Protect”访问权 | ≤8分钟 | 无需硬件改动,支持TIA V16-V18全版本 |
| 新代SYNTEC 3M/4M | 加载离线密钥库+动态校验码匹配,绕过Bootloader密码锁 | ≤12分钟 | 已覆盖2019–2024全部固件子版本 |
| 广数GSK-25i/218 | 通过RS232串口发送特定AT指令序列,触发“工程模式”入口 | ≤5分钟 | 需原厂授权证书(我们已获GSK华南技术服务中心白名单) |
| 昆仑通态MCGS嵌入版 | 提取Flash中加密的user.dat+key.bin,用AES-128逆向工具还原明文密码 | ≤15分钟 | 支持TPC-7062K/8062K等全系,成功率99.2% |
💡 真实案例:某福建锂电客户HMI密码遗忘,原厂报价“返厂费8000元+周期21天”。我们现场用自研工具读取CF卡,11分钟找回密码,客户说:“你们这哪是修设备,这是帮PLC写回忆录。”
▶️ 层级三:固件安全模式进入与参数重载 —— “当系统把自己关进小黑屋,我们就带光进去”
- 触发条件:固件升级失败、Flash校验错误、时钟芯片失效导致授权模块拒绝服务
- 标准流程:
① 进入Bootloader模式(各品牌按键组合不同,如汇川IS620N需“SET+MODE键同时上电”);
② 通过USB/UART加载经数字签名的官方固件包(我们库存含西门子、汇川、新代等37个主流型号的已签名固件镜像库);
③ 执行“参数重载”而非“全盘格式化”——保留客户原有轴参数、张力PID整定值、纠偏电子齿轮比等核心工艺数据。
🔧 独家能力:针对停产机型(如早期安川MP3300、产电Vigor系列),我们提供“固件迁移服务”——将旧平台逻辑平移至兼容新硬件的运行环境,不改一行代码,只换一层壳。
2.3 恢复后验证要点:不测到“首件合格”,就不算真正解锁
解锁≠完工。就像医生做完手术,还得观察24小时生命体征。我们定义制片机“真正复活”的三个硬指标:
✅ 关键轴回零校准
- 不是看“回零完成”弹窗,而是用激光干涉仪实测X/Y/Z轴重复定位精度(≤±2μm);
- 特别检查涂布辊与牵引辊之间的相位同步误差(标准≤0.3°),否则箔材边缘会起皱。
✅ 张力闭环自检
- 启动“张力自学习模式”,让系统自动识别当前箔材材质(铜/铝/膜)、厚度、宽度;
- 实测张力波动范围:满速运行下≤±3%额定值(例:设定15N,实测14.55N~15.45N为合格)。
✅ 首件箔材贴合精度测试 + 数据追溯完整性核查
- 切取首卷前3米箔材,用三坐标测量仪检测:
▪ 涂布宽度偏差 ≤±0.15mm;
▪ 边缘毛刺高度 ≤5μm;
▪ 面密度CV值 ≤1.2%(红外面密度仪实测)。
- 同步检查MES系统是否完整接收该批次:
▪ 设备ID、班次、操作员、工艺参数版本号;
▪ 张力/速度/温度实时曲线(时间戳连续无断点);
▪ 报警日志自动归档(含解锁前后各10分钟)。
📌 速捷交付物:每次应急恢复后,我们会提供一份《解锁验证报告》PDF(含现场照片、数据截图、签字页),您可直接归档进GMP/EHS审计材料——毕竟,合规不是负担,是让产线走得更远的底盘。
✨ 下一章预告:《长效预防机制与智能化防锁升级方案》
我们将聊聊:
- 如何用一张Excel表,把“急停按钮接触不良”这种低级问题,提前3个月预警?
- 为什么给PLC柜加装一个温湿度传感器,能减少47%的软锁频次?
- 还有——我们的“制片机数字孪生沙盒”,已帮3家客户在虚拟环境中预演锁机处置,真实产线0停机。
(悄悄说:这套沙盒,正免费开放给本月咨询的前5家电池客户试用。名额不多,手慢无。)
——速捷工控 · 解锁的不是系统,是您对产线的掌控感
(毕竟,最好的维修,是让维修这件事,越来越少发生。)
各位电池厂的老朋友,欢迎来到本系列最硬核、也最“不讲武德”的一章——
不是教你怎么解,而是让你的设备,连“锁”的念头都还没冒出来,就被掐灭在摇篮里。
上一章我们把“解锁”干成了外科手术:精准、稳准、有记录、可审计。
这一章,我们直接升级成“免疫系统建设”:
> 不靠运气防故障,不靠经验赌明天,而是用FMEA扎篱笆、用边缘计算做哨兵、用数字孪生当沙盒教练——让每一次开机,都是信心满满的全状态就绪。
别担心,这不是PPT里的“智能工厂愿景图”。
这是晋江速捷自动化科技有限公司——一家2017年12月在泉州晋江老厂房里拧紧第一颗接线端子的工控团队,用10000+实战案例、278台拆解样机、347次产线驻场优化,熬出来的“防锁实操手册”。
3.1 运维体系优化:把“人盯人”变成“点对点预警”,让误操作无处藏身
很多客户说:“我们操作工很熟,不会按错。”
我们点头微笑,默默掏出去年帮某头部动力电芯厂做的《制片机误操作热力图》——
TOP3高频误操作:
① 急停按钮未完全复位即点“自动启动”(占软锁类故障的31%);
② HMI上误触“参数初始化”而非“参数保存”(冷门但致命,已致2起箔材批量报废);
③ 涂布段清洁时未退出“张力保持模式”,导致伺服异常抱闸(平均每月1.7次)。
👉 解法?不是贴张“请勿乱按”告示,而是三招闭环治理:
✅ 一表管住高风险点:基于FMEA的《制片机锁定预检清单》(非模板,是活文档)
我们不做“通用FMEA”,只做“你的FMEA”。
以您现场的机型(比如新代SYNTEC 4M+汇川IS620N+昆仑通态TPC-7062K组合)、工艺(双面涂布/高速分切/极耳烫金)、环境(南方高湿/北方低温/无尘等级ISO 7)为输入,联合您的班组长、设备主管、EHS工程师,一起完成:
- 失效模式枚举(例:“纠偏传感器信号漂移→PLC判定位置超差→触发安全锁”);
- 现行控制措施打分(现有光电开关是否带自诊断?屏蔽线接地是否规范?);
- RPN值排序(Risk Priority Number),聚焦前5项高风险点;
- 生成每日/每周/每月三级预检表(A4纸+扫码查视频指引,工人扫一下就知道“今天该测哪个端子电压”)。
📌 实战效果:某宁德系客户导入后,锁机类故障同比下降68%,平均MTBF从87小时提升至213小时。他们车间主任说:“现在早会第一件事,不是报修,是交这张表。”
✅ 三级权限动态管控:不是“管理员=万能钥匙”,而是“谁该动哪颗螺丝,系统自动递给你那把”
我们给HMI/PLC加了一层“工控版钉钉权限引擎”:
| 权限层级 | 可操作范围 | 审计追踪 | 典型场景 |
|-----------|--------------|-------------|--------------|
| 操作员(蓝标) | 启停、换卷、手动微调张力 | 全操作留痕(含时间、IP、HMI页面) | 日常运行,禁止进参数页 |
| 技师(黄标) | 下载备份程序、校准传感器零点、导出日志 | 操作需二次扫码确认 + 自动截图存档 | 故障排查,权限仅维持4小时 |
| 工程师(红标) | 修改PLC逻辑、解锁HMI密码、刷写固件 | 强制关联企业微信审批流(如:修改轴参数需设备主管+IE双签) | 升级改造,全程录像+哈希值上链存证 |
💡 我们甚至支持“场景化临时放权”:
比如换模时,系统自动识别模具RFID标签,临时开放“电子齿轮比微调”权限,换完自动回收——人不用记规则,设备自己懂分寸。
✅ 误操作审计追踪:不是秋后算账,而是实时喊停
所有HMI操作行为,不再只存在本地日志里“吃灰”。
我们部署轻量级边缘网关,将操作事件实时同步至速捷云平台(私有化部署,数据不出厂),支持:
- 🔍 关键动作回溯:点击“参数初始化”前3秒,系统自动抓取前后IO快照+PLC变量快照;
- 🚨 异常模式识别:连续3次在“涂布段”页面长按“复位”键?自动弹窗:“检测到疑似误操作,是否播放教学视频?”;
- 📊 月度《人机交互健康报告》:输出各班组“误触率”“平均响应延迟”“高频求助功能”,帮您优化工单培训重点。
“以前以为是工人粗心,后来发现是界面按钮太像、提示语太技术。”——某珠海电池厂设备总监,在我们做完UI可用性优化后发来的微信。
3.2 系统级增强设计:给PLC装上“体温计”和“备胎”,让锁机失去发生条件
如果说3.1是“管人”,那3.2就是“强系统”。
我们不满足于“坏了能修”,而是让系统自带“抗锁基因”。
✅ 双冗余安全控制器热备切换:主PLC打个喷嚏,备机已接棒呼吸
不是所有制片机都配得起西门子S7-1500F双CPU,但所有制片机都值得拥有“不掉链子”的安全底线。
我们的方案叫:Safe-Link双脑架构——
- 主控用原厂PLC(如新代NC3000)跑核心工艺逻辑;
- 备控用国产高可靠安全PLC(如速捷定制版汇川H3U-Safety)专管安全链路:急停、光幕、安全门、伺服使能;
- 两套系统通过PROFINET IRT实时同步关键安全变量(如“当前运行模式”“安全继电器状态”);
- 一旦主控通信中断>200ms,备控自动接管安全输出,产线缓停(非急停),箔材不断,张力不崩,数据不丢。
🔧 已落地案例:某合肥客户双面涂布线,因EtherCAT主站模块偶发掉线,过去每次都要重走首件流程。上线Safe-Link后,近两年0次因通信中断导致锁机,首件合格率稳定在99.97%。
✅ 边缘计算驱动的实时异常预测:提前17分钟,听见轴承在“求救”
锁机,往往不是突然发生的。它是一连串微小异常的终局爆发。
比如:涂布辊轴承温升速率>0.8℃/min → 润滑脂老化 → 振动加剧 → 编码器信号抖动 → PLC判定“位置不可信” → 触发安全锁。
我们给关键运动部件装上:
- 微型无线振动+温度复合传感器(IP67,电池续航3年);
- 边缘AI盒子(搭载轻量化LSTM模型,本地推理,不传原始数据);
- 训练数据来自速捷实验室278台拆解设备的故障样本库。
🎯 实时输出:
- ✅ 正常:绿色“√”,显示“轴承健康度:92%”;
- ⚠️ 预警:黄色“!”+推送:“涂布辊B侧轴承温升趋势异常,建议4小时内润滑”;
- ❗ 锁机前兆:红色“⚠”+弹窗:“预测23分钟后可能触发安全锁,是否启动预检流程?”(同步推送至设备主管企业微信)
📌 数据说话:在已部署该系统的6条产线上,因机械劣化导致的锁机下降100%,平均提前干预时间17.3分钟。
——最好的维修,是让故障,还没来得及变成故障。
3.3 数字孪生赋能:建一个“平行宇宙”,专治“不敢动、怕出事”
最后一块拼图,也是最颠覆的一块:
不让产线停一秒,也能把锁机事故“演”十遍。
我们不卖虚的概念,只交付三个真实可用的能力:
✅ 制片机虚拟镜像:不是3D动画,是能跑真逻辑的“克隆体”
- 基于您现场PLC型号、HMI工程、伺服参数、IO配置,1:1构建数字孪生体;
- 支持加载真实历史数据(比如上周三14:23那次锁机的完整log),在虚拟环境中复现、拆解、试错;
- 更关键的是:它能跑您还没敢上的新程序——比如刚写的张力自适应算法,在孪生体里连续压测72小时,没问题,再下装到真机。
✅ 锁机场景仿真训练:把老师傅的经验,变成新员工的肌肉记忆
我们内置23类典型锁机场景(含您行业特有的“极耳定位偏差锁”“NMP溶剂挥发导致传感器误触发锁”等),支持:
- 🎮 VR沉浸式演练:戴上VR眼镜,手握虚拟HMI,练习“急停复位→查报警码→进安全模式→重载参数”全流程;
- 📱 手机扫码学:现场扫设备铭牌二维码,调出专属排故AR指引(箭头直指X0.5急停回路端子,语音播报“此处接触电阻应<0.1Ω”);
- 🧠 AI陪练模式:系统随机注入故障(如模拟“光栅信号丢失”),考核操作员处置时效与步骤合规性,生成能力雷达图。
“以前新人上岗要跟班两周,现在用孪生沙盒训3天,独立操作合格率从61%提到94%。”——某江西客户培训主管的结业汇报。
✅ 远程专家协同排故 & 固件更新灰度验证闭环:把“千里之外”变成“就在旁边”
- 当现场HMI弹出“System Locked – Auth Fail”,工程师手机点开速捷云平台,秒级接入设备孪生体,远程拖拽变量、修改参数、甚至“手把手”指导操作工用万用表测哪个点;
- 更绝的是固件灰度验证:
① 新固件先推送到孪生体,跑满24小时压力测试;
② 再推1台物理设备(指定为“灰度机”),监控其IO刷新率、轴跟随误差、报警频次;
③ 数据达标后,才全量推送——彻底告别“升级=赌命”。
💡 目前,我们的数字孪生沙盒已免费开放给本月咨询的前5家电池客户,包含:
✔ 1台设备基础孪生体搭建(≤3个工作日)
✔ 5个典型锁机场景仿真授权
✔ 2次远程专家协同排故(每次≤2小时)
——名额有限,因为每个沙盒,都由速捷工程师亲手调参、亲手验证,不外包、不套壳。
✨ 写在最后:
长效预防,不是买一堆设备堆在机柜里,而是让每一份经验沉淀为规则,让每一次故障转化为免疫力,让每一位操作者,从“怕按错”变成“知道为什么这么按”。
晋江速捷自动化科技有限公司,
不只修得了锁,更擅长——
让锁,渐渐成为产线词典里,一个正在淡出的词条。
(下一站:聊聊我们怎么把这套“防锁体系”,打包成您产线的“标准配置包”,含硬件选型清单、FMEA共建模板、孪生体交付SOP……干货继续,不注水。)
——速捷工控 · 不修则已,修必断根;不防则已,防必见底。
标签: 电池制片机系统被锁硬件级诊断方法 制片机PLC密码丢失解锁方案 新代SYNTEC制片机安全模式解除 锂电池产线急停回路误触发排查 制片机数字孪生防锁沙盒应用