


铸造设备突然停机这事,真不是设备在闹脾气,而是它在用“罢工”方式发求救信号。我们见过太多车间主任一边擦汗一边打电话:“速捷,又停了!刚浇完第三炉,机械手卡在半空,保温炉温度直往下掉……”别急,先别急着拍PLC柜门——那玩意儿比你家冰箱还怕情绪化操作。
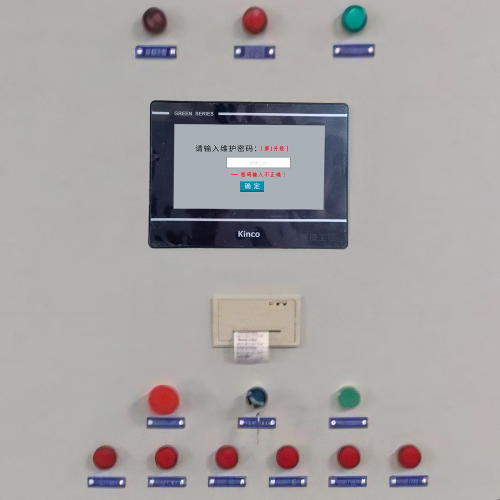
先拆开看看“停”的根子在哪。电气系统往往是第一道崩塌的防线:电网一晃,电压跌个5%,西门子S7-1200可能就默默进了STOP模式,连报警灯都懒得亮;断路器跳闸倒好查,可要是PLC内部电源模块悄悄老化、滤波电容鼓包失容,它不报错、不报警,就是死机——像极了装睡的人,叫不醒,也打不服。更隐蔽的是PROFINET总线通信闪断:网线接头氧化、交换机端口松动、甚至隔壁变频器没加屏蔽,都能让IO站集体“失联”,结果整条线以为“模具没到位”,果断急停。
机械和液压系统则擅长“慢性背叛”。液压油温一高,黏度下降,内泄加剧,锁模力慢慢缩水——表面看压力表还在红线内,实际模具已微微张口,直到某次开模瞬间“噗”一声漏铁水;而温度传感器若被铝渣糊住探头,读数虚高30℃,控制系统误判为过热,直接切断加热回路,熔池却还在闷烧……这哪是保护?这是制造悬念。
说到底,突然停机不是故障,是多个环节默契配合的一场“系统性沉默”。而沉默之前,早有蛛丝马迹在PLC日志里、在压力曲线拐点上、在传感器采样抖动的毫秒级偏差里——只是没人定期去听。
突然停机对铸造生产与质量的影响,从来不是“按个复位键就完事”的小插曲,而是一场牵一发而动全身的连锁坍塌。我们曾帮一家压铸厂复盘一次73秒的意外停机:表面看只是机械手暂停了0.8秒,结果整炉AZ91D镁合金在模具里多滞留了42秒——没报警、没超温,但微观晶粒已开始粗化,后续抽检发现气孔率飙升27%,三批货被客户整批拒收。
工艺中断的后果,向来比想象中更狡猾。熔体不会等你重启PLC:保温炉温度曲线一旦断崖式下滑,铝液黏度骤增,浇入型腔时流速不均,轻则冷隔、重则浇不足;若停在合模未锁紧瞬间,高压射出的金属液可能从微缝中喷溅,在模具分型面焊出毛刺,下次开模直接拉伤模芯。更隐蔽的是铸型塌陷——消失模或覆膜砂型在高温金属液烘烤下本就处于临界强度,停机导致局部冷却速率突变,砂型应力失衡,肉眼难察,X光检测却能照出内部疏松带。
设备损伤更是“温水煮青蛙”。某次大型熔炼炉因PLC通信中断急停,冷却水泵同步断电,炉衬在850℃高温下遭遇非计划性风冷,一周后内衬出现网状热裂纹;还有一次低压铸造机停在保压末期,模具内残余铝液未及时排空,二次升温时凝固层受热膨胀,硬生生把镶块顶出0.15mm错位——这误差肉眼不可见,却让后续5000件壳体装配间隙超标。
经济账算得更扎心:按行业抽样统计,单次非计划停机平均耗时22分钟,直接损失含重熔耗电(约420kWh)、人工干预(3人×22分钟)、当班产量折损(6.8炉),再叠加上返工报废(平均12.3%)、交期违约金(合同额1.8%)——保守估算,每小时停机成本在1.7万至3.9万元之间。这不是维修费,是利润在无声蒸发。
预防性维护与智能化应对策略,不是给设备买保险,而是让设备自己学会“看天气、量血压、打预防针”。
我们见过太多客户把“不出事”当成维护的终点,结果每次停机都像拆盲盒——直到第三次液压站溢流阀失效导致压射力不足,才想起上次换油是三年前的事。其实铸造设备的衰老从不喧哗,它只是悄悄在PLC日志里多记一次通讯超时,在电机电流曲线上埋一段异常谐波,在红外热像图中留下一处渐进式过热点。
真正的预防,得从“等坏再修”转向“未坏先知”。比如在压铸机锁模油缸旁加装微型振动传感器,配合驱动器实时电流采样,再叠加热成像对模具冷却水道出口温度做趋势分析——三路数据喂给轻量化边缘模型,就能提前47小时预警“锁模力衰减+水道结垢”的复合风险。这不是科幻,是我们上周刚在泉州某汽车零部件厂上线的方案:系统在锁模油缸密封圈彻底失效前36小时弹出橙色预警,现场更换后,避免了一次预计19小时的全线停产。
安全冗余也得告别“备件堆成山”的土办法。双回路供电不能只靠两根电缆,得让PLC主站和关键I/O模块真正实现物理隔离供电;急停回路不能只串一个按钮,要叠加光栅信号与伺服使能状态的逻辑互锁;UPS不是插上就行,得和备用PLC组成热备对,主站宕机200毫秒内自动接管——这200毫秒,刚好够熔体完成最后一段稳压充型,保住当炉铸件。
至于应急响应?别再靠老师傅凭经验“听音辨障”了。我们帮客户落地的SOP三级机制里,一级复位必须带数字孪生回放:点击HMI上任意报警点,系统自动调取停机前120秒的IO状态、网络拓扑、温度/压力曲线,并高亮异常跳变节点;二级隔离由预设工艺规则自动执行,比如检测到保温炉温降速率>8℃/min,立刻关闭浇注泵并开启惰性气保护;三级诊断则直连远程专家台,对方通过AR眼镜标注故障点,现场人员按箭头指引拆检——上个月漳州一家厂凌晨三点停机,从报警到恢复生产,全程用时11分38秒。
预防的本质,是把不确定性,翻译成可读、可算、可执行的确定性。
标签: 铸造设备突然停机电气故障排查方法 PROFINET总线通信闪断导致压铸机急停 液压油温升高引发锁模力衰减预警 PLC日志分析预测铸造设备非计划停机 边缘计算在铸造设备预防性维护中的应用