


电子锯系统被锁死了怎么解锁?别急,先别满车间找扳手——这事儿得从“它为啥生气”开始聊。
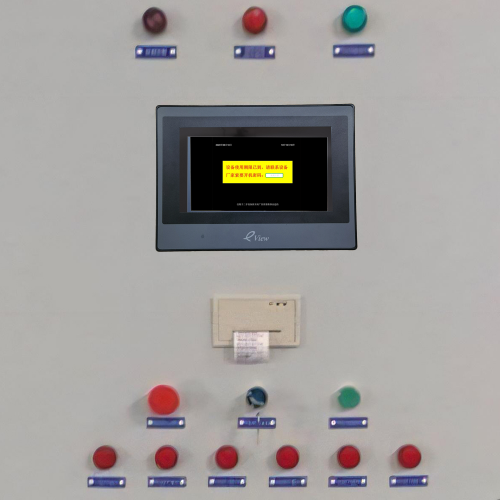
电子锯系统锁定,不是设备在闹脾气,而是它在用最严肃的方式说:“停!有风险!”所以诊断的第一步,永远不是猛按复位键,而是蹲下来,像修车师傅听发动机异响那样,听懂它的报警声、看懂它的指示灯、摸清它的逻辑链。
1.1 硬件级锁定,往往是“物理世界”的硬性喊停。比如紧急停机按钮被误碰或卡滞,哪怕只是半按着,系统就坚决不启动;安全门没关严实,光栅一遮就断信号;又或者安全继电器触点氧化、门磁开关老化失灵——这些都不是软件问题,是设备在用钢铁语言说:“我连门都没关好,咋敢切木头?”
1.2 软件/控制系统锁定,则更像一场“数字误会”。可能是操作员输错三次密码,PLC直接拉闸上锁;也可能是上次升级固件时断了电,程序跑飞了,CPU还在倔强地报着“ERR 0x1F”;还有更隐蔽的:HMI和PLC通信突然静音,看似屏幕亮着,其实早已失联,系统默默进入保护休眠。
1.3 外部因素则像个神出鬼没的幕后推手。电压“打喷嚏”一下,PLC瞬间复位却没清掉锁存标志;散热风扇堵了灰,变频器过热触发连锁停机;甚至授权许可到期了,系统不报警也不提示,只冷冷地拒绝一切加工指令——它不吵不闹,但就是不动。
诊断的关键,在于分层剥茧:先看灯(急停灯、安全回路灯、通讯灯),再听声(继电器吸合声、风扇运转声),最后查码(HMI报警代码、PLC诊断缓冲区)。记住,电子锯不会无缘无故锁死,它只是把隐患,翻译成了你必须面对的停机事实。
安全合规前提下的分步解锁流程,不是“按个键就复活”的魔术表演,而是一场有章法、有边界、有敬畏的技术操作。在电子锯系统面前,鲁莽的“强制上电”或“跳线短接”,轻则触发更高级别锁死,重则让安全回路形同虚设——这不叫抢修,这叫埋雷。
2.1 首要安全响应,是所有动作的铁律起点。必须先断开主电源(不只是拍下急停,而是切断进线断路器),用验电笔双点确认无残压,并在配电箱挂“有人作业,禁止合闸”警示牌。这不是走形式,是落实ISO 13857对安全距离、IEC 62061对安全完整性等级(SIL)的基本要求。同时,用手机拍下当前HMI界面、PLC状态灯、安全继电器各触点通断情况——这些影像,既是后续分析依据,也是万一出问题时厘清责任的关键证据。
2.2 基础解锁操作,讲究“先硬件、后逻辑”。复位急停按钮前,务必旋出再按下,确保机械自锁机构完全释放;重置安全回路时,逐个检查光栅对齐度、门磁吸合力、踏板微动开关行程——Homag设备常因气动安全门密封条老化导致回路不通,Biesse则对安全继电器底座螺丝松动异常敏感。重启控制单元前,记得等电容放电30秒以上,避免带电插拔烧毁通信模块。
2.3 高级解锁路径,只对持证技术人员开放。进入维护模式需输入三级权限密码(非操作屏默认码),厂商级解锁码由原厂授权渠道提供,严禁网络搜索或共享;使用USB密钥或专用工程软件(如SCM的WoodWing、Biesse的BiesseWorks)时,必须全程录像存档。我们见过太多客户因用非正版调试工具误刷参数,结果把安全扭矩限制值改成了额定值的120%——锯片还在转,但安全底线已经没了。
解锁的本质,不是绕过安全,而是让安全系统重新信任你。
预防锁定复发与系统健康管理策略,听起来像给电子锯办一张“健康年检卡”,但实际干的,是给整条产线装上“免疫系统+体检中心+家庭医生”三位一体的防护网。
3.1 日常维护规范,不是写在本子上的漂亮话。传感器积灰0.5毫米,光栅误报率就可能翻倍;安全门磁开关半年没测吸合力,某天气压一低,回路就悄悄开小差。我们建议客户把“每月第三周周二下午”设为雷打不动的安全回路测试日——用标准测试块触发光栅、手动模拟门未关严、逐个短接安全继电器输入端子并验证输出切断动作。固件版本和授权有效期?别等弹窗提醒才看,建议在PLC变量区开辟一个专用DB块,自动读取固件号与授权截止日,HMI首页加一行滚动提示:“距授权到期还剩XX天”。有客户照做后发现,三台Biesse设备里竟有两台还在跑2019年的旧固件,其中一台的加密狗授权早在半年前就静默过期了——锁得悄无声息,修得焦头烂额。
3.2 操作人员能力建设,关键在“让规则长出肌肉记忆”。我们帮客户把SOP拆成带图示的三步贴纸:急停复位→安全门确认→HMI启动键长按2秒,直接贴在操作台边缘;权限分级不是“管理员/操作员”两个空洞标签,而是绑定具体动作:只有点“校准模式”的人才能调伺服参数,只有扫工牌+人脸识别双认证者,才能进入维护菜单。更关键的是建立误操作根因分析(RCA)机制——每次非计划停机后,不追责,只填一张《五问表》:为什么急停被拍?为什么没先看HMI报警?为什么备用钥匙放在抽屉里没贴标签?为什么上周培训没覆盖这个场景?答案会自然指向培训盲区或流程断点。
3.3 智能预警升级,是把“修坏了再修”变成“快坏了就换”。加装低成本IoT边缘模块(如RS485+温感+电流互感器三合一节点),实时捕获主电机启动电流斜率、PLC与HMI间通信延迟、电控柜内温度梯度变化。当连续3次启动电流峰值波动超15%,系统自动在MES里生成“建议检查锯片动平衡及轴承间隙”工单,并同步推送至设备主管企业微信。这不是炫技,是让经验沉淀为算法,让老师傅的手感,变成新员工看得见的数字红线。
锁住的从来不是机器,而是管理松动的缝隙。
标签: 电子锯紧急停机按钮卡滞解锁方法 Biesse或Homag电子锯PLC报ERR 0x1F故障处理 木工电子锯安全回路不通检测与复位步骤 电子锯授权许可到期静默锁死识别与续期操作 木工数控锯系统HMI与PLC通信中断排查指南