


钢筋设备被锁死这事,听起来像武侠小说里中了“定身术”,但现实中可没那么浪漫——它往往发生在你刚想弯两根螺纹钢,机器突然“罢工”,屏幕黑着脸不说话,急停按钮红得刺眼,连扳手都拧不动。别急着骂厂家,先捋一捋:这“锁死”不是设备耍脾气,而是它在用沉默抗议某处出了岔子。
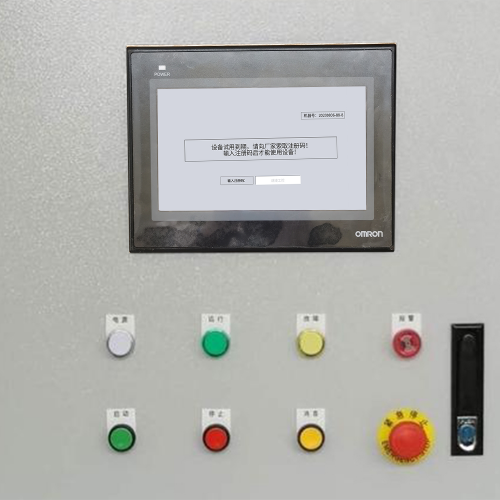
1.1 机械锁定机制异常,是典型的“身体先叛变”。比如安全联锁装置——那些藏在防护门、液压缸、折弯头附近的微动开关或磁性传感器,本意是“人一离位,机器就歇菜”,结果因油污堆积、弹簧疲劳或安装偏移,自己偷偷“误报警”,硬把设备按在“锁定态”动弹不得。更别提物理卡滞:钢筋余料卡进剪切刀槽、调直轮锈死、送料辊被异物顶住……这时候PLC再聪明也救不了,它只负责发指令,而力气活,得靠机械结构扛。
1.2 控制系统故障,则属于“脑子短路”。PLC程序跑飞、梯形图逻辑漏写复位条件,可能让一个急停信号永远悬在高位;又或者密码权限过期、用户等级被误删,HMI直接拒绝响应任何操作指令——就像你家智能门锁突然不认识指纹也不认APP,钥匙孔还焊死了。这类问题不拆程序、不查IO,光拍柜子是没用的。
1.3 外部人为因素,说白了就是“人干的,人背锅”。比如维修师傅换完继电器忘了退出维护模式,设备自动进入“只读不执行”状态;或是新员工误触了面板上的“锁定运行”软键,而这个功能压根没在操作手册里加粗标红……最冤的是:明明解锁了,但没按标准流程双人确认+拍照留痕,结果复产半小时后又锁——因为上一轮“解锁”根本没生效。
说到底,钢筋设备锁死,从来不是单点故障,而是机械、电气、人因三股力拧成的死结。解结之前,先看清哪根绳子最先绷断。
锁死状态下的应急响应与安全处置流程,不是“快点按个键就完事”的短视频操作指南,而是一套融合了安全纪律、技术逻辑和现场经验的实战手册。我们不教你怎么跳过步骤,而是告诉你:为什么这三步少一步,轻则耽误半天班产,重则让安全员连夜写事故报告。
2.1 现场安全隔离与风险评估,是所有动作的“铁门槛”。别一上来就找钥匙——先确认主电源已断开,并挂锁挂牌(LOTO);再检查液压系统是否完成泄压,气动回路有没有残余压力“噗”一声弹出活塞;最后,把“设备锁定中,禁止操作”警示牌稳稳贴在电柜门和操作台最显眼处。这一步不是走形式,而是防“二次启动”——曾有案例:维修工刚松开剪切刀连杆,中控室同事以为故障已排除,远程点了启动,结果刀头带余压合拢,差3厘米就夹到手指。安全,永远比效率多一道保险。
2.2 分级解锁操作,讲究“由外到内、由简到难”。第一级:硬按钮复位与钥匙开关,这是设备出厂时留给现场人员的“保命通道”,务必确认急停按钮已完全旋出、钥匙开关不在“维护/锁定”档位;第二级:中控系统软解锁,需登录具备权限的工程师账户,在HMI上执行“清除锁定状态”指令,注意观察系统是否返回“复位成功”而非“操作被拒绝”;第三级:工程模式强制释放,仅限技术人员调用底层诊断界面,手动置位特定安全标志位——但请记住:强行绕过安全逻辑≠问题解决,它只是为你争取排查时间,后续必须补全故障根因分析。
2.3 故障诊断工具应用,是让“黑箱”开口说话的关键。别只盯着报警代码,要打开PLC编程软件看IO实时状态:急停输入点是不是真为“0”?安全继电器输出端有没有电压?再调出HMI历史报警,查最近三次锁死前10秒内是否连续出现“防护门未关严”信号;最后拿万用表实测关键传感器——比如折弯机上的角度反馈电位器,阻值漂移5%就足以让控制系统判定“位置异常”,自动触发锁定。工具不会撒谎,撒谎的,往往是没看懂工具的人。
应急不是应激,处置不是拆弹——它是把慌乱,翻译成步骤。
长效预防机制与智能化升级路径,不是给设备贴张“请勿乱动”的便利贴,而是给整条钢筋加工线装上会思考的“关节”和带记忆的“神经”。
3.1 设备管理优化,核心就一句话:让每一次锁定,都像银行转账一样可追溯。我们帮客户落地的SOP里,明确要求——任何涉及安全锁的物理操作(比如旋转钥匙、拔插安全插头),必须同步在电子工单系统中登记操作人、时间、事由及复位结果;双人确认不是“你签个字我盖个章”,而是A执行解锁动作,B独立验证HMI状态+PLC变量+现场机械位移三者一致后,才共同提交闭环。有家管桩厂推行这套流程后,锁死类故障重复率下降76%,不是因为设备变“乖”了,而是人变“较真”了——谁也不想自己漏填一栏工单,导致下次排查时被全厂通报“第3次未复位急停继电器”。
3.2 技术防护强化,拒绝“单点守门”。我们在多台数控箍筋机上加装了冗余安全回路:主急停链路走传统硬线,备份链路则通过CANopen总线实时交叉校验各节点状态。更关键的是集成了设备健康自检模块——它不等故障发生,而是在每次开机自检时主动“摸脉”:测电磁阀响应延迟是否超120ms,查液压泵出口压力波动幅度是否异常增大,甚至监听伺服电机运行时的电流谐波畸变率。这些数据不显示在HMI上,但悄悄上传至本地边缘网关,成为后续分析的“体检报告”。
3.3 数字化演进,目标是把“锁死”从事故变成预告。接入IoT平台后,系统不再只记录“已锁死”,而是提前48小时预警趋势:比如某台调直切断机的送料辊电机,连续三天堵转峰值上升17%,电流波形出现周期性毛刺——平台自动推送提示:“建议检查导轮轴承润滑状态”,而非等它某天彻底卡死、报警灯红成一片。预防,从来不是靠运气,而是靠把每一次微小的“不对劲”,都当成一次未遂事故来对待。
锁死不可怕,可怕的是把它当成偶然。
标签: 钢筋加工设备锁死应急处理流程 数控钢筋弯曲机PLC锁定故障排查 钢筋调直切断机安全联锁误触发原因 工地钢筋设备急停后无法复位解决方案 钢筋机械安全防护装置油污导致误锁死