


点胶机系统锁死,听起来像机器突然得了“中风”——按钮按了没反应,屏幕黑着不说话,胶头僵在半空,产线一停,老板眼神就开始发烫。别慌,这事儿我们见得比胶水还稠。
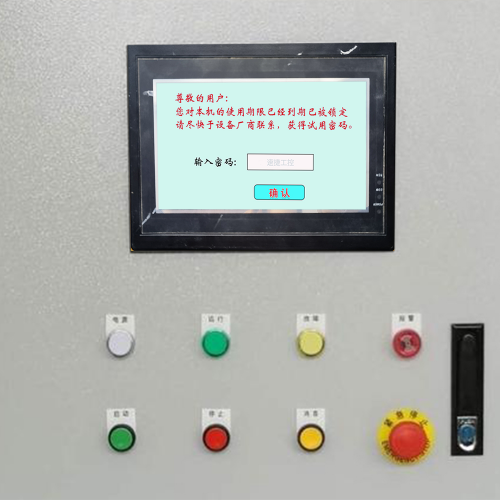
先说硬件层面的“暴脾气”诱因:急停按钮被误碰或触点氧化,系统立马进入“冻结模式”,连呼吸都暂停;光电/限位传感器沾了胶渍或位置偏移,PLC收不到“我在”的信号,干脆判定整条逻辑链失效;更常见的是伺服驱动器悄悄红灯报警——不是电机坏了,而是过载、编码器断线或抱闸未释放,系统宁可停摆也不冒险走一步。
软件和控制层的问题则更“隐形”。比如PLC程序跑飞了,卡在某个死循环里反复自问“胶打完了没?”,却忘了回传答案;HMI和控制器之间通信掉线,一个在喊话,一个戴了降噪耳机;还有那些容易被忽略的授权密钥——尤其用的是定制化上位软件或第三方运动控制模块,License一过期,系统直接变砖,连登录界面都懒得弹。
至于外部环境?它从不敲门,专挑半夜下手。电压波动让PLC看错指令,静电在触摸屏表面跳踢踏舞导致HMI死机,更绝的是冷却液顺着线槽缝隙慢慢爬进电控柜,等你发现时,继电器触点已长出盐霜,通讯端口开始集体静音。
这些原因单拎出来都不致命,但凑一块儿,就是一场精准的“系统雪崩”。而真正的高手,从来不是等雪崩后铲雪,而是听见第一片雪花落地的声音。
快速响应与分级排查流程(5分钟黄金处置法)
点胶机系统锁死,不是“修不好”,而是“没想清楚先动哪根线”。我们不玩玄学诊断,也不靠烧香重启——速捷工控的现场工程师包里,常年揣着一张手写便签,标题就叫《五分钟别让产线等》。
一级应急操作:安全是底线,不是选项。先确认急停是否被拍下(哪怕你记得没按,也得亲手旋开再按下复位);接着看HMI有没有报警代码——不是扫一眼,是抄下来,比如“E732-DRV”或“PLC-COM TIMEOUT”,这比病历号还重要;最后执行软重启:先长按HMI右上角小孔3秒强制重载界面,再断电10秒重启PLC(注意!不是直接拉总闸,是只断控制器供电,保留I/O模块供电以保状态可追溯)。
二级诊断要快准狠:连上笔记本调出Event Log,重点盯三件事——最近一次“Communication Lost”发生时间、某轴反馈值突变为0的时刻、点胶阀驱动信号有无输出但无动作反馈。这时候别信眼睛,信波形图。用万用表钩住DO口测电压,比盯着屏幕猜“是不是坏了”靠谱十倍。
三级绕行方案才是真功夫:如果日志里反复出现License校验失败,立刻切到预存的“Safe Mode”配置包(我们给主流机型都备了带基础IO映射+手动点胶逻辑的轻量固件);若运动轴抱死,跳过自动流程,用示教器直输G01指令单步释放;参数异常?不用重装,用备份配置一键回滚——前提是,你上个月真做了自动备份。
记住:5分钟不是修完,是把机器从“死机”拽回“可对话”状态。后面的事,交给时间,也交给我们。
长效预防机制与系统健壮性提升策略
点胶机系统锁死,最让人头疼的不是它“突然不动”,而是它“总在月底、换班前、客户验货时不动”。这说明问题不在偶然,而在可预测的薄弱环节里埋了雷——而预防,不是给设备上香,是给产线装上“健康手环”。
3.1 运维标准化:把经验变成清单,把直觉变成数据。我们帮客户建的《锁死前兆监控清单》,不写“注意散热”,而是列“控制柜内PLC模块温度连续5分钟>62℃,自动触发邮件预警”;不写“检查通讯”,而是设“HMI与PLC心跳包延迟>80ms且持续30秒,标记为灰区告警”。循环周期波动超±3.5%?记录;某传感器信号抖动频次单日突破17次?标红;冷却液湿度传感器读数异常上升?立刻锁定柜体密封条老化节点。这些不是KPI,是让故障在发生前就开口说话的“监听哨”。
3.2 固件与权限管理:时间不准,License会哭;备份没签名,恢复可能变“格式化”。我们推行“双签制固件管理”——每次升级前自动生成哈希值+操作人指纹水印,杜绝误刷错版;所有配置备份自动附带时间戳与校验码,并通过本地边缘网关每日比对一次License有效期,提前30天弹窗、15天短信、7天电话三重提醒。不是怕你忘,是怕你忘了自己忘了。
3.3 工程师能力建设:一张A5卡片,能救回两小时停机。我们为ASM、Yamaha、拓斯达、雅马哈兼容机型等定制《快速排故指令卡》,正面印着“Yamaha RCX系列强制清除加密缓存指令(@RESET-KEY)”,背面写着“拓斯达TS系列HMI密码绕过组合键(Fn+7+Home长按5秒)”。没有说明书厚度,只有手指一划就能找到的答案——因为真正的健壮性,不在系统里,而在人心里。
预防不是等待不出事,而是让出事变得越来越难。
标签: 点胶机系统锁死硬件排查方法 点胶机PLC程序跑飞诊断技巧 Yamaha点胶机系统锁死强制恢复指令 拓斯达点胶机License过期变砖解决方案 点胶机HMI与PLC通信超时快速修复