


机床系统被锁死了怎么解锁?别急,先别满车间找扳手砸控制柜——那不是解锁,是给设备办葬礼。
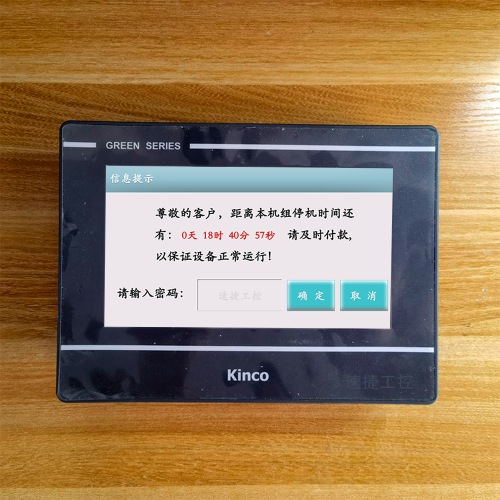
我们速捷工控干这行八年,修过的机床比别人吃的饭还多。见过最离谱的一次:一台老式广数车床,锁得严丝合缝,操作面板黑屏、手轮不动、连急停按钮都像在演默剧。最后发现……电池没电三年,参数全飘了,系统以为自己还在秦始皇时代,拒绝承认现代坐标系的存在。
所以第一课:别一上来就翻说明书第387页“紧急复位流程”,先搞清它为啥锁——是真病,还是装死?
硬件类锁定最直白,像人体的应激反应:急停被拍下去,系统立刻休克;限位开关被顶死,就像门框卡住脚,CNC宁可罢工也不硬闯;伺服抱闸没松开?那电机就是块焊在轴上的铁疙瘩,再猛的指令也推不动。
软件类锁定更狡猾。参数保护一开,你连P0001都改不了;PLC安全互锁逻辑里埋着三重条件,少满足一个,整条线就自动拉闸;至于密码锁?有些老师傅把密码写在贴纸背面,结果贴纸和旧电池一起蒸发了。
外部因素常被忽略:突然断电后重启,电池扛不住,时间戳乱跳,系统怀疑自己穿越了;FANUC连MTConnect断了,可能误判为“外部安全链断裂”;西门子SINUMERIK看到OPC UA心跳停了两秒,直接触发Safety Integrated保护——它不是小气,是太负责。
诊断口诀就一句:从外往里摸,从硬到软查。先看灯——急停灯亮不亮?报警代码闪不闪?再听声——伺服上电有没有“咔哒”吸合声?最后动手指——别急着输密码,先确认模式旋钮是不是卡在JOG档,或者KEY开关被谁不小心拧到了“LOCK”位。
记住:90%的“锁死”,其实只是系统在认真执行它的安全守则。它没坏,只是在等你——用对的方式,说对的话。
分品牌/系统的标准解锁流程与操作规范?这事儿真不能靠“试密码三次再重启”来碰运气——那不是维修,是给CNC发盲盒抽奖邀请函。
我们速捷工控的工程师包里不装万能钥匙,但揣着三本手写笔记:一本记FANUC哪条PMC地址管急停复位,一本标西门子840D sl里Safety Integrated的“原谅按钮”藏在哪层菜单下,第三本……密密麻麻全是国产系统那些“只在厂方内部培训PPT第17页出现过”的解锁指令组合。
先说FANUC。它锁得体面,也解得规矩。“SYSTEM LOCK”状态不是故障,是系统在端茶倒水等你亮身份。第一步永远不是输密码,而是确认KEY开关是否在MDI或EDIT位——拧错一格,你按烂软键它都当没看见;第二步进MDI模式,用“RESET”键清超程报警,但注意:若PMC报警(比如A900系列)还红着,光清CNC端没用,得进PMC诊断界面手动复位;第三步才是调出“SYSTEM LOCK”状态页,输入管理员密码(别输错三次,第四次可能触发写保护锁定)。提醒一句:有些老机台的KEY开关锈住了,拧不动?别硬掰,用气吹+无水酒精润一下,比换新开关省三天停机。
西门子SINUMERIK更讲逻辑。828D上MCP面板那个“Reset All Alarms”软键,看着像万能橡皮擦,实则只擦表面灰——若Safety Integrated显示“SIS Fault”,得先进Safety Configuration界面查通道状态,有时只是某个安全继电器反馈线松了;840D sl更进一步,若启动数据异常(比如NCK参数校验失败),得用MMC卡重载默认*.NCK文件,但切记:重载前务必备份当前配置,否则修好锁,顺手把加工精度也“重载”没了。
国产系统反而最考验耐心。广数GSK980TD的“ALARM RESET”软键,点一下弹密码框,输错两次变灰三分钟;华中HNC-8系列要先开PWE=1,改完参数还得PWE=0才能生效,中间断电?参数自动回滚——所以操作前必须确认UPS供电稳如老狗。它们不设高墙,但砌了一圈带编号的矮篱笆,跨错一步,就卡在“正在验证安全等级…”的加载动画里。
统一铁律只有一条:所有解锁动作,必须建立在完整报警记录导出、PLC状态截图、系统时间核对的基础上。没记录的操作,等于没做过——不是怕背锅,是下次再锁,你连自己上次动了哪根神经都不知道。
预防锁定与长效管理策略?这事儿我们干得比修锁还勤快——毕竟谁也不想大半夜被电话叫醒,就为帮客户把“SYSTEM LOCK”四个字从屏幕上抹掉。
先说个实在话:90%的系统锁定,不是突然发生的,是悄悄攒出来的。就像你家冰箱结霜,从来不是某天早上“啪”一声冻住,而是昨天少关了三秒门,前天忘了除霜,上周还塞了盒没封口的酸奶……机床也一样。急停回路接触不良、限位开关积灰卡滞、伺服电池电压跌到2.8V还在硬撑——这些都不报警,但都在给下一次“锁死”默默填坑。
所以速捷工控给老客户配的第一件装备,不是解密狗,而是一份《上电/关机黄金十五步》点检表。比如上电前必查三项:急停按钮是否已旋起(别笑,真有人拧着没放)、X/Y轴限位开关手动按压是否有清脆“咔嗒”声、CNC柜里那颗纽扣电池电压是否≥3.0V。关机也不只是按“POWER OFF”——得等主轴完全停转、冷却液泵归零、PLC状态灯由快闪变慢闪,再断总闸。这套流程写在A4纸上,贴在操作台右下角,油污盖不住,习惯就养成了。
权限管理更是不能“一码走天下”。我们帮客户把密码切成三块:操作员只能调用已授权加工程序;维修员可进PMC诊断,但改不了安全参数;管理员账户则锁在加密U盘里,存放在车间主任抽屉+公司IT云盘双备份,且每季度强制更新。密码从不写在设备外壳上,也不存在微信聊天记录里——上次有客户把“840D管理员密码:12345678”贴在操作面板背面,结果被新来的实习生当快捷键记住了……
最后是远程预警。我们在设备PLC里埋了几条“听诊器逻辑”:连续3次超程报警自动触发短信提醒;安全输出点Q124.0出现100ms以上抖动,平台立刻弹窗“疑似急停回路虚接”;甚至能通过分析伺服驱动器的ALM#32(编码器通信异常)发生频次,预判电池或光栅尺该体检了。锁还没落,人已到场——这才是真·防患于未然。
毕竟,最好的解锁,是让锁根本没机会合上。
标签: FANUC系统SYSTEM LOCK解锁方法 西门子840D sl Safety Integrated解锁流程 广数GSK980TD ALARM RESET密码错误处理 华中HNC-8系列PWE参数修改后自动回滚解决 机床急停回路接触不良导致系统假锁死诊断