


自动套孔机被锁死的常见原因分析
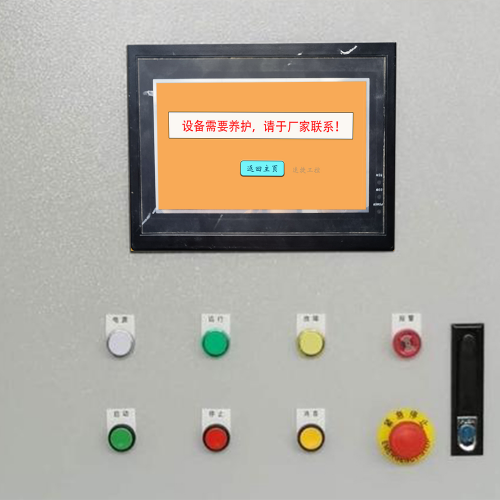
干过现场的人都懂——设备突然“僵住”,不是它闹脾气,是它在用沉默抗议。自动套孔机一旦锁死,不声不响地停在半道上,既不打孔也不回零,连急停按钮都像按进了棉花里。别急着骂PLC,也别第一反应拆伺服电机,先捋清楚:它到底为什么“装死”?
机械结构这块,最常背锅的是导轨卡滞。油没加够、铁屑钻进滑槽、或者长期单侧受力导致轻微变形,都会让滑台走着走着就“咯噔”一下,伺服一憋劲儿直接报堵转。气缸失压更隐蔽——气源软管老化微漏、过滤器积水结冰、或是电磁阀线圈虚接,压力表看着正常,实际出力只剩三成,夹具松不开、定位不到位,系统只好自我保护式锁死。
控制系统层面,“程序自己吓自己”的情况不少见。比如PLC里一段安全逻辑写着:“主轴未归零+气压低于0.45MPa→触发硬锁”。结果某天气压波动到0.448,刚好踩在线上,整机立刻冻结;又或者编码器信号线被拖链反复弯折后内部断芯,反馈值跳变,PLC以为轴飞了,二话不说拉闸。更别提那个永远在角落吃灰却从不掉链子的急停回路——按钮弹起来了,但触点氧化没复位,信号还悬在低电平,系统认准“人在危险区”,坚决不开工。
外部干扰往往藏得最深:光电开关蒙了层油膜,工件一过就误判;定位销轻微磨损,每次夹紧都差0.1mm,三次累积超差,逻辑判定“工件异常”,自动锁死;甚至隔壁空压机启停引起的电网瞬时压降,都可能让IO模块短暂失读,触发连锁保护。
说白了,锁死不是故障终点,而是系统在喊:“我发现了不对劲,但不确定是真危险还是假警报。”——听懂它的语言,比强行掰开它更重要。
应急处置与快速解锁操作流程
设备锁死时,最忌两件事:一是抄起螺丝刀就拆控制柜,二是对着HMI狂按“复位”键直到屏幕发热。真正的应急处置,不是比谁手速快,而是比谁脑子稳、动作准、顺序对。
安全永远是第一道工序。别跳过断电确认——不是关总闸就完事,得用验电笔实测主回路和控制回路双侧无压;手动释放机构也别靠猜,气动刹车阀通常带红色旋钮或拉环,顺时针旋转90度即泄压解锁;机械离合手柄则多设在Z轴底座旁,扳到位会有“咔哒”落槽感,此时滑台才能人力推动。这一步没做扎实,后面所有操作都是在悬崖边修自行车。
诊断讲求“由表及里、由软到硬”。先看HMI报警代码,别只盯“系统锁死”四个字,重点扫一眼子码——比如“E207-3”往往指向编码器A相丢失,“ALM-88”大概率是夹具气缸反馈超时。接着进PLC状态监控页,查IO点:急停输入是否为1?原点开关是否闭合?气压检测模拟量是否低于阈值?再拿万用表顶住光电开关输出端,用手遮挡看电平有没有翻转。最后才试单轴点动——注意!只点动非主加工轴(如X/Y轴),且必须在“手动+使能释放”模式下,每次不超过0.5秒,听声音、看电流、摸温升,异常立刻停。
有些锁死真能自己“醒”。光栅误报?擦净透镜,重校发射/接收角度,再按HMI上“清除光栅历史报警”软键;夹具未归零?手动点动将其退至机械零位,再触发一次“夹具初始化”指令——很多逻辑锁死,其实就差这一句“重新认亲”。记住:能不动程序就不动程序,能不清除参数就不清除参数,现场的稳定,永远比“看起来很干净”的配置更重要。
预防性维护与系统级优化策略
很多人把自动套孔机当“铁疙瘩”用——开机就干,停机就走,三年不换导轨油、半年不排气路水、限位开关松得能晃出回声,最后突然锁死,第一反应是骂PLC“又抽风”。其实它没抽风,只是默默记下了你欠它的每一滴油、每一次校准、每一份耐心。
日常维保不是填表打卡,而是给设备做“年度体检”。导轨润滑别信“看着还滑”,得按说明书标定周期执行——比如THK直线导轨建议每200小时加注一次EP2锂基脂,不是“有空就打一点”。气路冷凝水每月至少排放两次,尤其梅雨季,积水一多,气缸推力掉30%,夹具半途泄压,系统立马触发“定位失败→逻辑锁死”连锁反应。限位开关更得用手拧一拧——很多松动不是螺丝滑牙,而是安装支架微变形,震动久了位置偏移0.3mm,就足以让PLC误判“超程在即”,提前拉闸。
控制逻辑加固,本质是给程序装上“安全带+双保险”。比如原逻辑只要检测到一次急停信号就锁死整机,现在可升级为“急停信号持续1.5秒且无复位动作”才触发;再比如主轴旋转前,不再只查编码器反馈,而是同步验证伺服驱动器的温度、母线电压、电流波动率——三者任一异常,提前弹窗提示“建议暂停加工,检查散热”,而非等到过热抱死才报警。
智能预警不是炫技,是把“修坏了再修”变成“快坏了就换”。在主轴轴承座加装微型振动传感器,结合历史频谱建模,能提前48小时识别早期剥落征兆;温度探头接入PLC模拟量模块后,一旦温升斜率超阈值,MES系统自动生成工单,推送给设备管理员手机端——标题都写好了:“3号套孔机主轴轴承建议下周二上午更换,当前劣化度67%”。预防性维护的终极目标,不是让设备永不故障,而是让故障永远赶不上你的维修计划。
标签: 自动套孔机锁死应急解锁操作流程 自动套孔机PLC误判导致系统锁死 自动套孔机气缸失压引发逻辑锁死 自动套孔机编码器信号异常锁机诊断 自动套孔机预防性维护防止频繁锁死