


喷涂线系统锁死,听起来像设备突然“闹脾气”——明明没断电、没冒烟,可整条线就是纹丝不动,喷枪不转、输送链停摆、HMI界面还固执地显示“安全锁止中”。别急,这事儿我们见得比油漆工补漆还勤。
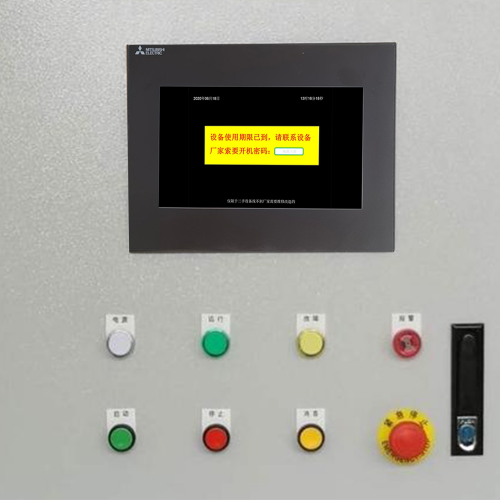
先说硬件层面那些爱“使绊子”的元凶。PLC通信中断最典型:比如DP总线接头松了半毫米,或者交换机被车间叉车不小心蹭掉电,PLC一失联,系统立马启动保护逻辑,宁可停着也不冒险。急停回路更绝——哪怕某个角落的蘑菇头按钮只是轻微卡滞、复位不到位,整个安全链就判你“不合格”,直接锁死。还有传感器,光栅被水汽糊住误报人闯入,位置开关积灰卡在中间态,PLC收不到“到位信号”,死守“未确认状态”,宁可干等也不往下走。
软件问题则更像一场无声的逻辑内耗。HMI被设了多级权限,操作员点错菜单进了锁定模式;程序里一个未加超时保护的等待指令,遇上传感器延迟就无限挂起;更有甚者,参数校验发现烘干温度设定值超出工艺库范围,系统自动触发安全锁止——它不是坏了,是太讲原则了。
外部因素也常背锅:空压机喘口气,气压跌5秒,供气不足触发连锁停机;前处理段的液位信号因接地干扰闪断一次,系统判定“上游异常”,果断封路。这些都不是故障,是系统在认真执行它的保护使命。
所以诊断第一步,不是翻手册,而是问三句话:谁按了急停?哪盏灯不亮?哪个信号在抖?——答案往往就藏在柜门上那排指示灯和HMI报警历史里。
分层级快速恢复操作流程(黄金15分钟响应指南)
喷涂线锁死,不是“修不好”,而是“不敢乱动”——毕竟谁也不想在复位按钮上多按两秒,结果喷枪突然甩臂、输送链猛窜半米。所以我们的黄金15分钟,不拼手速,拼节奏;不靠蛮力,靠分层拆解。
第一步:安全前置动作,是底线,不是流程。先看急停按钮——不是看它有没有被拍下去,而是看它有没有真正复位到位。有些按钮弹出后卡在“半释放”状态,指示灯微亮不灭,PLC却已判定回路断开。接着查安全继电器输出端:用万用表蜂鸣档测K1/K2触点是否导通,比盯着HMI上那个灰色的“SAFETY OK”图标靠谱十倍。再顺手拉开电柜门,看急停回路端子排有没有松动、锈蚀或被老鼠咬过——别笑,去年真有客户在端子底下扫出半截鼠尾。
第二步:快速复位三步法,讲究“软硬兼施、动静结合”。① HMI软复位不是重启界面,而是清空报警缓冲区+加载预存的最小运行配置(比如只启输送链+基础通风),绕过可疑逻辑段;② PLC热重启,关键在“热”字——不掉电,只触发RUN/STOP循环,保持寄存器里的配方参数、累计计数、当前工单号不动;③ 若仍有轴锁死,不碰程序,直接上伺服驱动器面板,进JOG模式,手动给使能、发脉冲,一点点“哄”它松开抱闸——这招对付因位置偏差超限触发的锁死,比重下整套运动控制程序快五倍。
第三步:验证性测试,拒绝“点一下就走”。空载点动看各轴响应是否同步,低速联动听减速机有无异响,最后模拟一个完整喷涂节拍(含升降、旋转、喷雾延时),同时盯紧I/O监控表——哪个输入信号滞后了20ms?哪路伺服反馈曲线出现平台抖动?这些细节,才是下次锁死前的预警灯。
记住:快,是建立在每一步都踩准安全与逻辑节拍上的快。
长效预防机制与智能化升级建议
锁死事件复盘完,修好了,产线跑起来了——这时候最容易犯的错,就是把故障报告往抽屉一塞,顺手关上,还带点“总算熬过去了”的轻松感。但喷涂线不会因为咱们松了口气就自动长出免疫力。它更像一位脾气捉摸不定的老技师:这次是光栅被漆雾糊住,下次可能是气压波动触发连锁保护,再下次……说不定是PLC里某段十年前写的注释写着“此处勿动”,结果真没人敢动,直到它某天深夜默默把自己锁死。
所以,长效预防不是加几条巡检表、贴几张警示标,而是给系统装上“记忆”“预感”和“备胎”。
第一,建一个会说话的知识库。不是把报警代码截图存文件夹,而是结构化归档:哪台设备、什么时间、锁死前30秒的PLC变量快照(比如DB10.DBX2.0=1,MD200=127.8)、对应的安全继电器输出状态、甚至当时HMI上第4页第2个按钮的背景色变化——这些数据串起来,比“疑似通信异常”四个字有用十倍。我们帮客户做过一次回溯,发现连续三起锁死都发生在烘干段升温后5分钟,最终定位到温控模块干扰了CANopen总线,而这个规律,只在知识库里打了三次标签才浮现。
第二,让HMI不只显示画面,还要学会“看脸色”。我们在多条喷涂线上部署了轻量级预测性防护模块:实时抓取总线周期抖动率、伺服响应延迟滑动均值、压缩空气压力标准差,一旦连续5次采样逼近阈值,就在HMI右下角弹出黄标提示,不是“故障”,而是“建议清洁光栅”或“检查调压阀膜片”。这不是炫技,是把维修窗口从“停机后抢修”前移到“停机前干预”。
第三,冗余不是堆设备,是做选择题。比如急停回路,双触点+双安全继电器是标配,但我们额外加了一组本地硬线旁路开关——符合ISO 13850,只用于单工位紧急释放,不跨区域、不绕安全逻辑,既守得住底线,又留得了活口;再比如边缘网关,选支持OTA远程诊断的型号,不是为了让人半夜爬起来连VPN,而是让工程师在咖啡还没凉透时,已把PLC运行日志拉回本地,圈出问题段落——真正的快,是别人还在赶路,你已看清路况。
预防的本质,是让系统越来越懂自己,而不是让我们越来越怕它。
标签: 喷涂线急停回路复位方法 PLC通信中断导致系统锁死处理 HMI多级权限锁定解锁步骤 伺服抱闸异常手动松闸操作 喷涂线预测性防护模块部署方案