


设备上的触摸屏PLC被锁死,听起来像科幻片里AI叛变前的征兆——屏幕一黑,按钮不灵,产线戛然而止,操作工盯着面板发呆,维修师傅刚掏出万用表,车间主任电话已经打到第三遍。
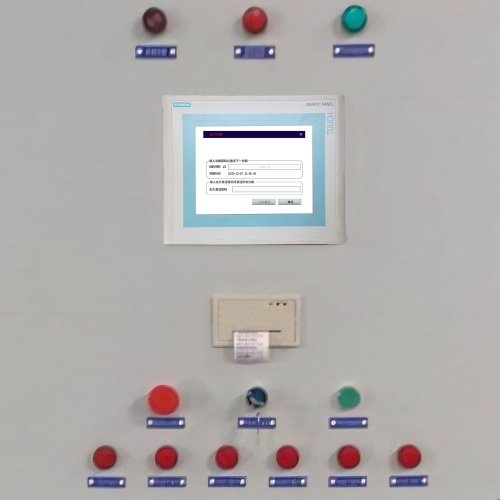
其实没那么玄乎。所谓“锁死”,不是设备成精了,而是人机交互链路在某个环节卡了壳。典型表现五花八门:有的屏亮着但触控全失,跟贴了层隐形胶布似的;有的直接白屏或黑屏,连品牌Logo都不给面子;还有的看似正常,可PLC就是收不到指令,通信状态栏红得刺眼,像在默默抗议。
成因嘛,得掰开三层皮来看。软件层面最“冤”:输错三次密码触发锁定机制、固件升级中途断电导致校验失败、甚至一段没加看门狗的程序跑飞了,把整个逻辑区拖进死循环;硬件上也不省心——开关电源纹波超标、通信线挨着变频器走线“吸饱”干扰、或者触摸屏控制器芯片悄悄老化;至于人为操作?拔插CN1接口时顺手碰了复位键、急停后直接拉总闸、甚至新来的工程师把“Factory Reset”当快捷键连按五次……这些都不是段子,是我们维修单上高频出现的备注。
说到底,“锁死”是系统在喊疼,不是在摆谱。听懂它的话,比强行砸壳换板更省时间,也更尊重那台陪你熬过三年大修的老设备。
遇到触摸屏PLC锁死,第一反应不是翻说明书,而是先稳住呼吸、守住安全——毕竟再急的产线,也比不上一根误碰的24V端子来得“刺激”。
现场响应讲究三步走:断、查、判。不是一上来就猛按复位键,更不建议边充电边拆屏(别笑,真有人试过)。优先做的是“可控断电”:断开HMI独立供电,保留PLC主电源观察其运行状态;若PLC仍在RUN但HMI无响应,基本可锁定问题在人机侧;若两者同时失联,则要倒查DC24V电源模块输出是否跌落、保险丝有无隐性熔断、M12航插有没有氧化松动。
接着是通信状态确认——别信屏幕显示。用编程软件连上PLC,看端口是否识别到HMI设备;若能Ping通但无法下载画面,大概率是HMI固件卡在引导区;若连IP都扫不到,就得掏出线序图,逐段测RS485终端电阻、检查CAN_H/L电平是否对称。
解锁从来不是单选题,而是分层递进的操作树:基础级适合刚锁几分钟的新鲜故障,试试硬复位+默认密码组合(比如“admin/111111”或“000000”),但别反复暴力尝试,有些型号三次失败就自动写入EEPROM锁定标志;进阶级需借助原厂软件强制在线,比如用GT Designer3调出“工程清除”选项,或通过PLC的STOP→MRES双清模式间接重置HMI握手协议;至于专业级——当屏幕连Bootloader都不响应时,就得上JTAG调试器或SWD接口,在芯片级重刷固件,甚至用逻辑分析仪抓取SPI Flash读写时序,把那块被写坏的启动扇区“救”回来。
记住:所有操作的前提,是手边有一份该设备的硬件版本号和固件修订记录。没有它,就像蒙眼拆弹——不是胆大,是莽撞。
预防机制与系统健壮性优化,听起来像给设备买保险,其实更像教它“自己系鞋带”。
设计阶段埋下的一个冗余判断,可能比故障后三小时抢修更能保住当天的订单交付。比如在HMI启动流程里加一道看门狗校验:不是只等屏幕亮,而是要求它在500ms内主动向PLC回传心跳帧;一旦超时,自动触发软复位而非死等——这招我们帮一家包装厂落地后,锁屏类故障直接从月均4.7次压到零星季度1次。
双密码分级管理也不是炫技。操作员用简易密码进画面调参数,工程师用加密Key才能进工程模式改逻辑——就像家里的智能门锁,孩子刷脸开门,爸妈才握有重置权限。更关键的是,所有密码变更必须同步写入PLC日志并触发短信告警,避免“谁改的?什么时候改的?为什么改?”变成产线停机后的灵魂三问。
运维层面的健壮性,藏在那些不起眼的细节里:UPS不是只配给服务器机房,一台300VA在线式UPS接在HMI电源前端,就能扛住0.8秒电网闪断;EMI防护也不只是包层锡箔纸,而是把485通信线换成带双绞+屏蔽+120Ω终端电阻的工业级线缆,并确保走线远离变频器输出端20cm以上。我们曾在一个陶瓷窑炉现场发现,触摸屏每月锁一次,查到最后是伺服驱动器散热风扇的PWM信号串扰进了HMI通信线——加了磁环+重布线,三年没再报过同类问题。
预防的本质,是把“万一”变成“不可能”,而把“不可能”变成“早就安排好了”。
标签: 触摸屏PLC锁死故障排查步骤 HMI被锁死无法触控的解决方案 PLC与触摸屏通信中断红灯报警处理 工业触摸屏固件卡在Bootloader修复方法 预防触摸屏PLC锁死的硬件抗干扰设计