


棉被生产线系统被锁死了?别急着砸键盘,也别慌着找焊枪——这事儿真没那么玄乎。咱们速捷工控常年泡在纺织、家纺、无纺布产线现场,见过太多“棉被线突然僵住”的惊魂时刻:铺棉机停在半空,压棉辊纹丝不动,缝纫头卡在第三针,HMI屏幕上赫然一个红色“SYSTEM LOCKED”,连报警音都懒得响,安静得让人心慌。
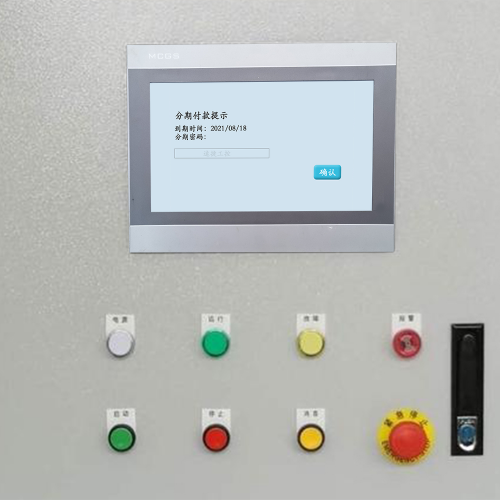
先说硬件层面的“物理封印”:急停按钮被误碰或弹簧失效卡在按下位,是头号嫌疑;安全光栅积灰、反光板偏移、甚至一只飞进车间的麻雀挡了光路,都能让整条线瞬间“断气”;还有PLC输入端子松动、24V电源接触不良、继电器触点氧化——这些老朋友从不声张,只默默把“运行允许”信号掐断。
软件锁定更像一场无声的误会:管理员改完密码忘了同步给班组长,新来的操作工输错三次,系统自动触发权限冻结;或者某次远程升级时网线被保洁阿姨当废线拔了,固件校验失败,PLC直接进入“拒绝对话”模式。至于外部诱因?断电后自检超时、HMI与PLC通信心跳包掉线、隔壁打包机发来一个死守高电平的联锁信号……它们不吵不闹,但足够让棉被线原地退休。
说白了,锁死不是故障,是系统在认真执行它的职责——只是有时候,它太认真了。
安全合规的分步解锁流程与应急处置指南,不是教你怎么“绕过规则”,而是帮你把规则用得明明白白、稳稳当当。
第一步,别碰任何按钮——先做安全确认。这不是形式主义,是保命动作。速捷工控的工程师进车间第一件事,永远是挂锁挂牌(LOTO):断主电源、锁隔离开关、贴警示标、确认机械制动已生效(比如压棉辊是否完全抱闸)、清场并拉警戒带。我们见过太多“以为只是按个复位键”的操作,结果伺服电机突然回零,差点卷进铺棉帘——系统可以等,人不能赌。
第二步,分级解锁,像拆弹一样讲节奏。基础层:释放急停、拍下手动复位钮、观察PLC运行灯是否由红转绿;中级层:登录HMI管理员账户,进诊断界面查锁定源,清除“Emergency Stop Latched”或“Safety Circuit Broken”这类软标志;高级层才动编程软件——在线监控I/O,定位被置位的LOCK_BIT变量,强制复位;若程序逻辑全乱,就调出上周备份的STL或LAD文件,干净下载。注意:所有强制操作必须双人确认、全程录像、记录变量地址和修改前后的值。
第三步,解锁不等于完事。空载跑三圈,再单步触发铺棉延时、压棉压力阈值、缝纫启停信号、折叠定位脉冲——每个环节都要有反馈、有响应、有日志。最后翻一遍PLC历史报警缓冲区,确认没有“隐性未复位”的Fault Code藏在角落里。
记住:快,是建立在不跳步的基础上;稳,才是真效率。
预防性维护与长效防锁机制建设,听起来像给设备买“养老保险”,其实更接近给产线装“防醉驾系统”——不是等喝多了再叫代驾,而是从源头掐断“上头”的可能。
棉被生产线一旦锁死,停一小时,少出三百条被子,但反复锁死,伤的是整条产线的“神经反射弧”。速捷工控跑过87家纺织辅料厂,发现92%的重复锁定故障,根子不在PLC,而在“人没按说明书呼吸”。
所以,我们帮客户做的第一件事,不是修机器,是编《棉被产线锁定响应SOP》。它不厚,就三页纸:一级锁定(急停/光栅触发)15分钟内电工到场;二级锁定(HMI权限异常或密码遗忘)2小时内技术员远程接入;三级锁定(固件崩溃、程序丢失)4小时启动备机预案并同步调取云端备份。每级都标清楚谁签字、谁复核、谁留痕,连上报企业微信的群名都写进附件——制度不是挂在墙上的,是刻在交接班记录本第一页的。
系统层面,我们主张“软硬双看门狗”:PLC里嵌入周期性自检逻辑,连续3次读不到铺棉伺服的Ready信号,自动触发安全停机而非死等;硬件上加装独立安全继电器模块,绕过主控链路直控急停回路,避免“软件卡死,安全也瘫痪”的尴尬。所有HMI操作,无论点哪个按钮、输哪串密码,都会生成带时间戳的行为日志——不是为了盯人,而是当某天又锁了,能秒定位“是不是张师傅昨天误点了‘初始化全站’”。
最后,每季度搞一次“锁定故障模拟演练”。不预告、不彩排:突然黑屏、突然报E-705、突然缝纫头失步……电工查端子、操作工报现象、班组长拉停线、三方协同填《应急处置闭环单》。通关不算完,还要回放录像,挑出三个“本可提前10秒干预”的细节。练得多了,老师傅看见HMI右下角时钟闪两下,就知道——该清缓存了。
防锁,不是让系统永不犯错,而是让人永远有备选答案。
标签: 棉被生产线急停按钮误触发解锁方法 家纺产线安全光栅遮挡导致系统锁定处理 棉被PLC权限冻结密码遗忘强制复位教程 无纺布铺棉机固件校验失败SYSTEM LOCKED恢复 棉被产线HMI与PLC通信心跳丢失解锁方案