


洗煤机坏了?别急着喊“天塌了”,先摸清它到底在闹哪样。
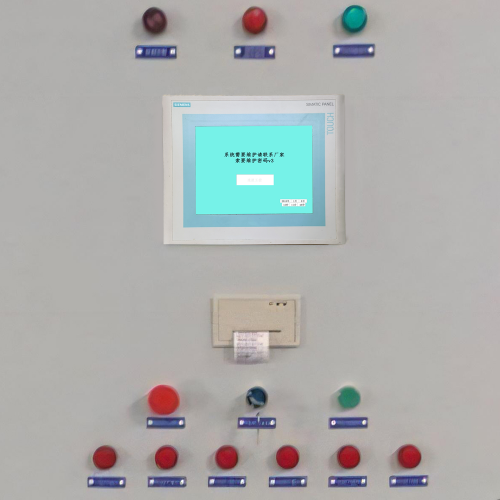
干过煤炭行业的人都懂,洗煤机不是设备,是车间的“定海神针”。它一停,原煤堆成山,精煤出不来,调度电话能打爆。但问题来了——它为啥坏?我们速捷工控这些年修过的洗煤机,比别人吃的饭还多,总结下来,故障就爱走三条路:机械“老了”、电气“懵了”、人“飘了”。
先说机械类故障。轴承磨损最常见,听着像“咕噜咕噜”的拖拉机声?八成是它;传动带突然断成两截,现场还带着焦糊味?那是长期张力失衡+粉尘啃噬的结果;滚筒变形更隐蔽——表面看不出,但筛分效率直线跳水,煤泥跑得比水还欢,最后查出来是基础沉降没校准,硬生生把滚筒给“扭歪”了。
再看电气与控制系统。PLC不是神仙,它也会死机、丢程序、通讯掉线。某次去山西客户现场,整条线停摆,结果发现只是西门子S7-1200的MMC卡接触不良,吹口气、擦个金手指,重启就满血复活。传感器误报也高频:比如料位开关被煤泥糊住,系统以为“堵死了”,其实啥事没有;电机过载保护频繁跳闸?未必是电机不行,可能是变频器参数漂移,或是皮带打滑导致电流虚高。
最后是工艺和操作这双“看不见的手”。入料粒度超了50mm?筛板第一天就喊累;含水量忽高忽低,粘性煤糊住喷嘴,喷淋系统直接罢工;更别说“能多跑一班是一班”的超负荷运行——表面风平浪静,实则轴承寿命已悄悄折损60%。
所以诊断第一步,不是换件,而是问三句话:最近调过参数吗?有没有异常声音/气味/振动?操作记录里,这台机子是不是总在交接班前半小时报警?
答案往往比万用表还准。
洗煤机坏了?先别急着翻备件手册,更别抄起扳手就冲——它可是防爆区里的“高压选手”,一招不慎,小故障变大事故。
我们速捷工控的工程师进洗煤车间,第一件事不是看PLC,而是看挂牌。LOTO(上锁挂牌)不是走形式,是保命动作:断主电源、挂双锁、贴警示、验电三遍。为什么?因为洗煤环境粉尘浓度高、湿度大、甲烷可能积聚,而电机、变频器、电磁阀这些家伙,哪怕断了总闸,电容里还憋着“余怒”。有次在内蒙某选煤厂,客户想“带电测个信号”,被我们硬拦下来——后来发现那台变频器直流母线电压居然还有480V,差一点就成了教科书级反面案例。
安全落地后,才是临场应变。真要等修好再开工?那煤堆早漫过皮带廊了。这时候得有“临时脚手架”:比如双系统配置的厂子,立刻切到备用洗选线;没备用?那就人工预筛——别笑,用30目振动筛+两人轮班,能撑6小时,足够把高灰分原煤分流出去;实在扛不住,就降负荷运行:把入料量压到设计值的65%,调宽溢流堰,牺牲点精煤回收率,换整条产线不断链。这招我们叫“喘气模式”,不治病,但能续命。
最后,千万别忘了“记账”。不是记在本子上,是记在维修逻辑里:停机时间精确到秒、HMI弹出的报警代码拍三张不同角度照片、红外测温枪扫轴承前后端盖的温度差、钳形表录下电机三相电流波动曲线……这些不是给领导看的台账,是后续解密PLC程序、反推控制逻辑、甚至帮客户优化操作SOP的原始证据链。
毕竟,修得快是本事,修得明白,才是真功夫。
洗煤机坏了?修完就完事?那下次它可能挑你夜班的时候再坏一次——还带伴奏:轴承啸叫+电机冒烟+中控报警狂闪。
我们速捷工控干了八年洗煤厂的活,发现一个扎心事实:83%的“突发故障”,其实在上一次停机保养时,就已经悄悄埋好了雷。比如振动筛板裂纹肉眼难辨,但三个月前的点检表上写着“外观正常”;又比如PLC里某段延时逻辑被误删,没人知道,直到煤泥糊住喷嘴,系统死锁。
所以第3章不聊“怎么修”,专治“不让它修”。我们帮客户把“洗煤机坏了”这句话,从口头抱怨,变成CMMS系统里一条带颜色的预警工单。
先动刀子:重构点检清单。不是照着设备手册抄“每月润滑一次”,而是拿三年故障数据反推——哪块筛板平均5.8个月开裂?那就定6个月强制更换,超一天都不行;轴承温度连续3次超72℃?下次点检直接列入“必换项”,不看状态,只看周期。这叫用故障说话,让经验长出牙齿。
再装耳朵和眼睛:在激振器底座加振动传感器,在电机接线盒贴无线测温片,在主泵出口装压力微变模块。这些不是摆设,数据直连我们的边缘网关,一旦频谱出现2倍频谐波、或温升速率>3℃/min,手机APP立刻弹窗:“3号洗煤机激振轴疑似早期疲劳,请优先安排红外复测”。
最后闭环:所有报警、工单、更换记录、甚至维修师傅拍的螺丝型号照片,全部自动归档进CMMS。备件库存一联动,MTTR(平均修复时间)自动生成趋势图——哪类故障拖得久?哪个班组响应快?哪款PLC模块返修率高?数据不说谎,它只等你问。
预防性维护不是多干活,是让活儿干得更聪明。
毕竟,最牛的维修工程师,往往一年都碰不上一次“洗煤机坏了”。
标签: 洗煤机轴承磨损异响诊断方法 洗煤机PLC通讯掉线快速排查技巧 洗煤机防爆区带电作业安全规范 洗煤机预防性维护CMMS系统落地方案 高粘性煤导致洗煤机喷淋系统堵塞处理