


木工雕刻机突然停机,不是它闹脾气,是它在拼命给你发求救信号——可惜你没带翻译器。
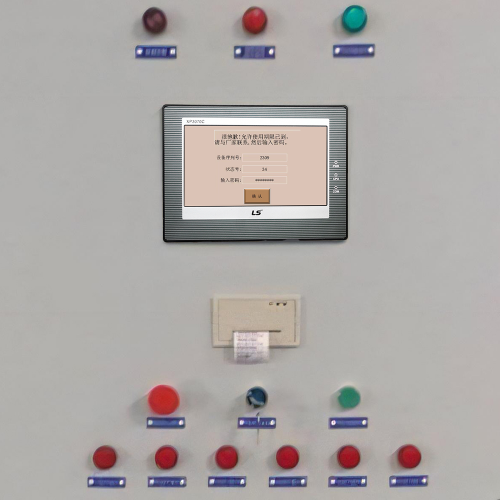
我们常听到客户第一句话是:“师傅,机器刚才‘啪’一下就停了,屏幕还亮着,啥报警都没有!” 这种“静音式罢工”,恰恰是最容易误判的故障起点。它不像烧保险丝那样轰轰烈烈,也不像系统报错那样明明白白,而像一位老技工默默把扳手放回工具箱,转身走了,连句“我累了”都不说。
所谓“突然停机”,其实分三类:一是主轴和进给轴同步归零式静止,无报警、无提示,仿佛时间被按了暂停键;二是急停按钮被无意触发(别笑,90%的急停复位失败,是因为按钮卡在半按状态);三是真·断电式停机——控制柜里“咔哒”一声,所有灯全灭,连UPS都没来得及喘气。
这时候别急着拆板子。先当5分钟观察员:停机前有没有“咳嗽声”?比如主轴异响加重、Z轴下刀时轻微抖动、加工表面突然拉毛、或者触摸屏响应变迟钝?这些都不是幻觉,是设备在用身体语言提醒你:某处温升超标、某根线快接触不良、某个限位开关正被木屑悄悄顶住。
快速排查清单建议随身打印贴在电控柜门内侧:急停按钮是否完全弹出?总断路器有没有跳闸?用万用表量一量急停回路两端——通断不是靠手感,是靠数字说话;CNC面板上哪怕只闪一下“ALM 001”或“E-23”,也别忽略,那是它最后的遗言。
记住:所有“突然”,都是“酝酿已久”的代名词。我们修的不是停机,是时间差。
如果说第一章是“听诊问诊”,那这一章就是掀开电控柜、拆开伺服驱动器,坐下来跟故障面对面喝杯茶,聊点走心的。
木工雕刻机突然停机,表面看是动作戛然而止,背后却可能是三股力量在暗中角力:电在发脾气,机械在使绊子,程序在悄悄掉链子。
先说电气系统——它最擅长“冷暴力”。比如驱动器明明没烧,却因瞬时过载反复触发保护,原因可能只是主轴负载突增时,母线电压被拉低了3V,而你的驱动器偏偏对这3V过敏;又或者编码器反馈线被木屑磨破绝缘层,信号时断时续,CNC以为电机“灵魂出窍”,果断执行安全急停——可PLC日志里连个错误码都不留,干净得像没发生过。
机械与传感这块,常被当成背锅侠。Z轴硬限位开关被飞溅的木粉卡住半行程?它就天天给你发虚假“撞机警报”;主轴散热风扇积灰堵转,温度传感器一报警,系统立刻切断动力输出——但你摸外壳还是凉的,因为热量全闷在轴承腔里没散出来;更隐蔽的是冷却液渗入电控箱,不是哗啦倒进去那种,而是顺着拖链缝隙一点点洇,三个月后某天湿度升高,某块继电器触点间突然拉弧,整台机器就安静了。
最后是数控系统和软件——它们不吵不闹,但逻辑一错,停得比谁都利索。一段G代码里少了个M05(主轴停止指令),下一段却直接调用刀库旋转,CNC判定为严重冲突,强制挂起;PLC程序里某个计时器溢出未清零,运行到第872小时自动复位整个输出模块;还有USB口插着U盘跑加工,数据传输中途丢包两次,系统等不到确认帧,默默进入等待超时状态……你以为它卡了,其实它在礼貌地等一个永远不会来的回应。
故障从不单打独斗,它喜欢组队作案。修机不是找凶手,而是还原作案现场。
第三章我们不叫“维修指南”,叫《木工雕刻机停机后,如何体面地把它请回工作岗位》。
安全复位不是按个“重启键”就完事——那叫赌运气。真正的复位,是一套有仪式感的冷静操作:先断电静置5分钟,让电解电容把残压吐干净,也让工程师自己喘口气,别一上手就拆板子;接着用CNC系统自带的报警清除功能逐条确认,切忌盲目复位;关键一步是参数备份——哪怕你100%确定只是急停误触,也要把当前参数导出来存个档,因为有些隐藏参数会在重置后悄悄归零,等你雕到第37块板才发现进给倍率被锁死在30%。
修复环节讲究“靶向治疗”。继电器老化?别等它彻底粘连才换,听声音——轻微哒哒声变沉闷,就是寿命将尽的咳嗽;电压不稳?加装工业级稳压电源比天天调变压器抽头靠谱十倍;限位开关老是误报?不是灵敏度问题,大概率是安装支架松动了0.3毫米,重新打胶固定+激光校准,比换十个新开关都管用。
预防才是最高级的维修。我们给客户定制的点检表,第一条不是“检查主轴”,而是“检查风扇滤网是否还能透光”;第二条是“拖链内电缆有无刮痕、捆扎带是否发脆”;第三条才轮到参数核对。另外强烈建议启用CNC内置运行日志,别让它常年休眠——某次客户发现连续7天Z轴在0.8mm处反复微抖0.02秒,追溯日志才发现是伺服刚性参数被误调,而人眼根本看不出这0.02秒的迟疑。
停机不可怕,可怕的是每次停机都像第一次。
标签: 木工雕刻机无报警突然停机故障排查 木工雕刻机急停按钮半按状态识别方法 木工雕刻机伺服驱动器瞬时过载保护诊断 木工雕刻机限位开关木屑卡滞处理技巧 木工雕刻机CNC运行日志启用与异常抖动追溯