


全自动热收缩机被锁了?别急着砸控制柜,它可能只是在“装严肃”。
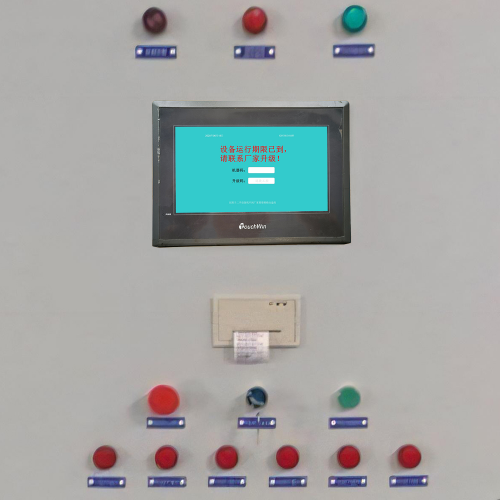
我们常把热收缩机比作产线上的“热缩侠”——平时默默包膜、稳准快;一旦被锁,立马变身“冷面判官”,屏幕黑着脸,指示灯闪得像在摇头。那它到底为啥锁自己?答案不在玄学,而在三类“正当防卫”逻辑。
第一类是安全联锁机制触发——这是它的职业操守。比如急停按钮被人误碰(哪怕只是袖子刮到),防护门没关严实(差0.3毫米都不行),或者加热区温度悄悄飙过设定阈值(热缩膜还没缩,机器先怕烫)。这些不是故障,是它在认真履职:宁可停机,不冒风险。
第二类是系统软件锁定,属于“数字型闹脾气”。可能是操作员手滑改了关键参数,也可能是密码输错五次后自动上锁,甚至固件更新中途断电,留下半截未写入的代码,系统干脆“躺平不认账”。
第三类最让人挠头:外部信号干扰或PLC通信中断导致的假性锁定。变频器哼个电磁小调,光电开关就听岔指令;PLC和温控模块之间丢了一帧数据,整机就判定“失联即失控”,果断锁屏。这种锁,往往重启三次,有两次是白忙活。
说到底,热收缩机不是故意为难人,它只是太讲原则——安全第一,逻辑至上,容错极低。理解它“锁”的动机,才是解锁的第一把钥匙。
分步解除锁定的操作指南,不是“暴力破拆说明书”,而是给热收缩机的一封温和协商信。
先划重点:所有操作前,请确认——你已松开急停按钮、防护门完全闭合、加热区无明火或残留高温膜屑。这不是形式主义,是和设备建立基本信任的第一步。强行跳过这步?轻则触发二次保护,重则让PLC记你一笔“不守规矩用户”,下次锁得更干脆。
基础复位流程讲究“静→查→动”三字诀:先断电静置30秒(让电容放完余电,PLC缓过神来),再上电观察——急停是否释放?防护门开关信号是否反馈正常?光电传感器前有没有反光膜片挡路?一个没擦干净的镜头,可能比十个密码还难搞。
密码类问题别盲目试“123456”。多数国产机型默认密码是“0000”或“admin”,但西门子HMI可能藏在“Setup→Service→Security”三级菜单里;台达AS系列得长按F1+F4进维护模式;而某些老款信捷PLC,出厂密码压根没印在手册上,得靠硬件跳线短接才能唤醒。乱点重置?小心参数全丢,连输送带速度都得从头教。
真卡住了?别自己拿螺丝刀捅PLC。E07通常指向加热回路断线,F12大概率是气动阀反馈丢失——翻出设备侧边贴着的错误代码贴纸,比百度两小时更管用。我们常帮客户远程看一眼HMI诊断界面,十次有七次发现:不是锁了,是某只接近开关被热胀冷缩顶歪了0.5毫米,信号时有时无,机器以为“人在危险区”,死活不肯动。
记住:热收缩机不怕你慢,怕你莽。它要的不是快,是确定性。
预防锁定复发与长效运维策略,说白了,就是让热收缩机从“三天一小锁、五天一大锁”的刺头员工,变成按时打卡、主动报修的优秀同事。
日常操作规范不是贴在墙上的装饰画。开机前那张自检清单,建议打印出来贴在电控柜门内侧——急停复位✓、防护门磁吸到位✓、输送带无膜屑卡滞✓、冷却风扇转动正常✓。别笑,我们修过太多案例:锁机原因写的是“E15通讯超时”,结果发现是操作工用湿布擦完HMI屏幕,水汽渗进边框,导致触摸失灵,PLC误判为界面冻结而自动保护。
参数修改实行双人确认制,听起来像银行柜台,实则非常必要。一人调速,一人盯HMI实时曲线;一人改温度设定,一人守在出入口测实际收缩效果。曾经有客户把热风区温控PID参数里的微分项多输了一个零,机器没锁,但连续三天收缩膜起皱率飙升47%,直到翻日志才发现是“手滑”惹的祸。
定期维护不是等到冒烟才换保险丝。光电开关每月用无纺布蘸酒精轻擦一次;加热模块每季度做一次绝缘电阻测试(≥1MΩ才算合格);气动三联件的油雾器,得按说明书标定的滴油频次补油——少一滴,缸体可能半年后就出现爬行;多一滴,油雾混着高温膜屑结成焦块,堵住节流阀,下次报警代码就该叫F23了。
最后,智能预警不是给设备装“监控摄像头”,而是建一套会说话的健康档案。加装IoT模块后,设备能自己发微信提醒:“今天第3次检测到输送带打滑,建议检查张紧轮”;异常动作日志自动归档,半年后你查“为什么7月12号突然停机27分钟”,系统直接调出当时的温度波动图+气压衰减曲线+PLC中断记录。这不是炫技,是把经验沉淀成可复用的判断依据。
设备不会永远不生病,但可以少生病、早察觉、快康复。
标签: 全自动热收缩机急停后无法复位解决方法 热收缩包装机HMI屏幕锁定密码找回 热收缩机E07 F12错误代码含义与清除步骤 PLC通信中断导致热收缩机假性锁定排查 热收缩机防护门联锁未触发导致反复锁机处理