


自动切纸机系统被锁,听起来像设备突然“闹脾气”,其实它是在认真执行安全守则——不是罢工,是上岗证没验过。我们拆开来看,这把“锁”通常有三把钥匙孔,对应三类典型成因。
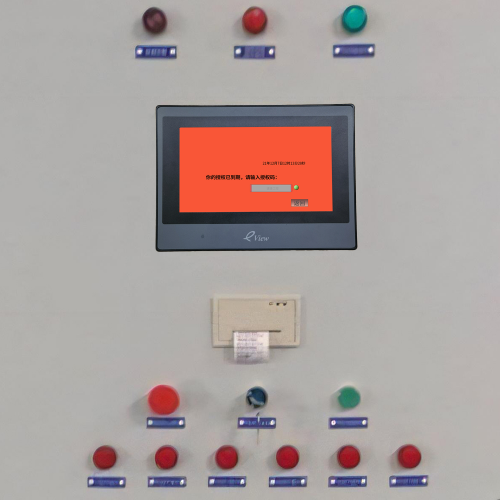
第一类是机械安全联锁装置触发。比如防护门虚掩一毫米,系统立刻判定“人在危险区”,果断锁死;又或者急停按钮被误碰后未完全复位,弹簧卡在半行程,PLC收不到“确认安全”信号,宁可停机也不冒险。这类锁定最“讲道理”,也最容易被忽略——往往工人反复按启动键无效,最后发现只是门磁开关积灰导致感应失灵。
第二类来自控制系统异常。PLC报错但HMI不显示具体代码?可能是输入模块通信中断,传感器线路受潮氧化,或是编码器反馈值跳变超限,系统误判为刀轴失控而主动闭锁。特别提醒:老式切纸机用的增量式编码器,一旦断电重启时零点丢失,常被误判为“位置异常锁定”。
第三类藏得最深——软件层面锁定。参数保护模式开启后,连修改裁切长度都会被拦截;授权验证失败可能源于加密狗接触不良或授权文件校验和异常;更棘手的是固件升级中途断电,系统进入“半砖”状态,既不运行也不响应,像电脑蓝屏后拒绝进入BIOS。
说到底,自动切纸机不是怕你用,是怕你用得不安全、不规范、不完整。它的每一次锁定,都是对人与设备关系的一次郑重提醒。
系统解锁与应急恢复操作流程,不是“暴力破锁”,而是像解开一个系错的鞋带——得顺着结的走向,一抽一松,还得留心别把鞋带扯断。
第一步,安全前提确认。别急着按复位键,先断主电源,挂锁挂牌(LOTO),用万用表确认控制回路无残压;检查急停按钮是否弹出、防护门是否完全闭合、刀架是否处于安全原点。这步看似慢,实则最快——曾有客户跳过检查,直接上电复位,结果防护门微开状态下系统误判为“已授权运行”,刀架突进半程,幸未伤人,但设备保险销当场剪断。安全不是流程,是底线。
第二步,分级解锁策略。优先尝试本地手动复位:找到PLC底座上的模式开关,拨到STOP位再拨回RUN;若无效,切至HMI界面,在“系统维护→安全状态”中查看锁定类型,部分品牌支持一键软复位(注意:仅限非硬件类锁定)。若提示“需工程师权限”,请勿乱输密码——我们见过三台设备因连续5次输错触发永久写保护。此时应联系授权服务商,通过专用密钥工具重置安全标识,而非刷机或清空CPU。
第三步,故障日志读取。现代切纸机多带CAN或Modbus接口,用诊断终端接入后,调取“Last Lock Event ID”,可精准定位是哪个传感器超时、哪条安全回路中断、甚至哪行梯形图逻辑触发了闭锁条件。有次帮泉州某印刷厂排故,日志显示ID#732——查手册发现是“后挡规到位信号延迟>150ms”,最终只更换了一颗老化的时间继电器,省下整套伺服调试时间。
记住:解锁不是目的,恢复生产才是。每一步,都该让设备更懂你,而不是让你更怕它。
预防性维护与智能防锁机制设计建议,说白了就是——别等刀停了才想起磨刀,得在刀还没钝的时候,就听见它“哼”了一声。
3.1 基于状态监测的预锁预警系统,不是靠玄学听声辨位,而是用数据替设备说话。比如切纸机主电机电流在空载时稳定在2.3A,一旦连续3次切纸前电流爬升超15%,系统就该弹出提示:“刀轴轴承可能偏磨,建议48小时内润滑”;再比如裁刀升降气缸电磁阀线圈温度若在单班内突增12℃,后台自动标记为“阀芯卡滞初兆”。这些阈值不是拍脑袋定的,而是我们拆解过87台故障切纸机、比对23类工况数据后建模得出的“亚健康特征谱”。预警不等于报警,它像老司机看仪表盘余光一扫就知道胎压不对——早干预,锁就永远没机会落下来。
3.2 人机交互优化,拒绝“Error Code 0x8F”式冷暴力。HMI界面不该是密码本,而该是维修向导。当系统进入锁定态,第一屏显示的不是十六进制代码,而是“⚠️防护门磁吸弱于标准值——请清洁门框触点或校准霍尔传感器”,并附带3秒短视频演示;支持中/英/越/泰四语切换,专为跨国代工厂产线设计;更关键的是,所有提示都带“影响等级”图标:一颗星=停机但不影响安全,三颗星=需立即断电。让操作工看得懂、做得对、不猜疑。
3.3 系统韧性增强,本质是给自动化加一层“机械保险”。双冗余安全回路不是简单并联两根线,而是主回路走光耦隔离+副回路走继电器硬接点,任一路异常都不导致误锁;离线应急释放模块独立供电,哪怕PLC死机、HMI黑屏,只要按下柜内红色物理按钮,仍可完成裁刀退刀、压纸梁复位等基础动作;OTA远程诊断则像给设备装了会打电话的“健康手环”——无需工程师到场,我们就能调取实时IO状态、梯形图执行快照,甚至远程注入临时绕过逻辑(仅限授权场景),把平均停机时间从4.2小时压到27分钟。
锁,本不该是常态;防锁,才是真功夫。
标签: 自动切纸机防护门联锁触发原因 PLC控制系统误判刀轴失控锁定 切纸机固件升级中断导致半砖状态解锁 基于电流与温度特征的切纸机预锁预警系统 印刷厂切纸机安全锁定分级复位操作流程