


钢筋弯箍机PLC被锁死,听起来像一台钢铁侠突然忘了自己是谁——明明电机还嗡嗡响,触摸屏却冷着脸不说话;程序传不进去,密码试了八百遍,连出厂默认“admin123”都成了无效传说。别急,这事儿真不是玄学,而是有迹可循的“工业版失忆症”。
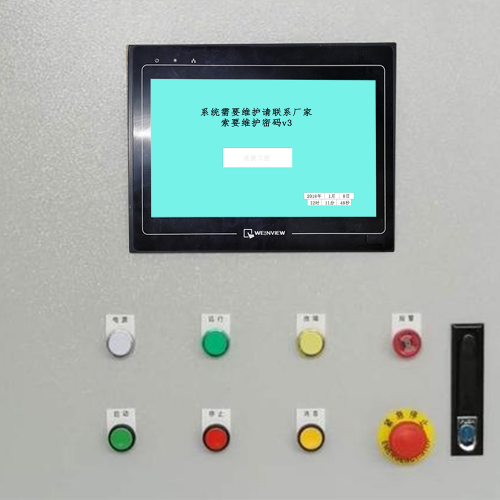
先说硬件层面:PLC可不是U盘,插上就能读。密码丢了?常见,但未必是人记性差——更可能是EEPROM芯片悄悄老化,数据存着存着就“蒸发”了;或者某次雷雨天电压突涌,主板供电一抖,加密密钥区直接写乱码;再或者弯箍机常年在钢筋堆里作业,粉尘+油雾+震动三连击,主板焊点虚焊、晶振失稳,PLC连自检都卡在半道上。
软件和操作层面更爱“背锅”:有人图省事,用非官方编程软件强行下载老版本程序,结果固件校验失败,系统自动触发写保护;也有人误点“永久加密”选项,以为只是加把小锁,实则把钥匙焊死在了芯片里;还有些现场老师傅,习惯性把PLC设为“禁止在线修改”,结果下次调试时连监控都进不去,活生生把自己关门外。
至于外部环境?弯箍机常驻车间角落,电磁干扰源(如大功率变频器、电焊机)就在隔壁,信号线没屏蔽、接地不规范,PLC天天被“电击式骚扰”;南方梅雨季一来,控制柜内结露生锈,接线端子氧化,通讯口接触不良——你以为它锁死了,其实它只是喘不过气。
所以啊,PLC锁死从来不是单点故障,而是一场软硬环境联手导演的“围城戏”。搞清谁先动的手,才能对症下药,而不是对着黑屏猛敲回车键。
故障诊断与应急处置流程,不是修车师傅抄起扳手就上,而是像急诊科医生——先快速判生死,再分秒定方案,最后还得留条退路保产线不趴窝。
怎么一眼认出PLC真锁死了?别急着拆盖子。先看HMI:如果触摸屏彻底黑屏、触控无反应、连背光都不亮,先查供电;但若屏幕有亮、图标能动、就是点啥都没反馈,大概率是PLC“断联”了;再试强制输出——比如短接Y0端子想让弯箍机送进电机转一下,结果纹丝不动,说明PLC已丧失控制权;最直接的证据,是用编程软件连接时弹出“Connection refused”“No response from CPU”或西门子常见的0x8104、三菱的Err.6501——这些不是报错,是PLC在说:“我听不见,也说不出。”
安全解锁,绝不是百度搜个万能密码然后一顿猛刷。正规路径得走两步:一是确认是否具备厂商授权资质,比如西门子需TIA Portal授权证书+设备序列号备案,三菱需原厂服务码才能调用Bootloader模式;二是进入底层恢复——断电→按住特定组合键(如台达AS系列需同时长按RUN/STOP+ESC)→上电→等LED快闪进入固件重刷界面,再用原厂工具加载校验通过的固件包。这过程像给PLC做“心脏起搏”,错一步就变砖。
至于产线正轧着钢筋、订单明天要发货?我们确实备了临时绕行方案:比如把关键动作信号(如夹紧、弯曲、剪切)从PLC输出端引出,经中间继电器搭个硬逻辑回路,用按钮+时间继电器模拟简单时序。但必须加粗提醒:此法仅限单机短时应急,不可接入网络、不可联动其他工位、更不能替代安全回路——否则弯箍机突然甩臂,伤的不只是设备,还有安全责任。
记住:所有应急操作的前提,是先拍照记录原始接线、备份现有硬件配置、并由持证工程师双人确认。毕竟,救产线是本事,守底线才是本分。
预防性维护与系统级防护策略,不是等PLC锁死之后再翻说明书,而是像给钢筋弯箍机配了个“数字保健医生”——不治病,专防病;不救火,只拆引信。
先说PLC安全管理。很多现场把密码设成“123456”或直接留空,等于给保险柜装了纸糊的锁。我们建议实行三级密码制:操作员只能启停设备(弱密),技术员可修改HMI画面(中密),而PLC逻辑变更、加密设置、固件升级这三件事,必须由持证工程师输入强密+二次确认,且每次操作自动生成审计日志——谁、何时、改了哪一行梯形图、是否触发了写保护,全留痕。更关键的是出厂备份镜像:每台弯箍机交付前,我们都会用专用工具抓取完整配置包(含硬件组态、程序块、符号表、注释),加密存档并刻盘封存。这不是形式主义,是给未来某个凌晨三点的抢修,提前备好一把原厂钥匙。
设备集成层面,光靠PLC“硬扛”不行。我们在客户现场加装独立看门狗电路,一旦主程序卡死超200ms,自动复位CPU而不影响外围供电;PLC电源采用双路冗余设计,一路接UPS,一路接稳压模块,避免电网闪断直接导致参数丢失;更重要的是,把弯箍机的运动控制模块(如伺服使能、急停链、角度反馈)从主PLC逻辑中物理隔离出来,用专用安全控制器接管——哪怕PLC锁死,安全回路依然有效,机器不会在半弯状态下突然松钳。
最后,人是最不可控的变量,也是最该被赋能的一环。我们推行“PLC安全操作认证制”,现场工程师需通过理论+实操双考(比如现场还原一次加密误操作并正确恢复),合格者发证上岗;所有锁死故障处置SOP都做成带图示的A3看板,挂在电控柜旁,连按钮颜色、LED闪烁节奏都标得清清楚楚;每季度组织一次“无脚本突袭演练”:随机拔掉PLC通信线、模拟密码遗忘、触发写保护,看班组能否在15分钟内完成标准响应。练得多了,锁死就不再是事故,只是个被预判、被拦截、被笑着解决的日常小插曲。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。 作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。 【核心业务】 1.PLC解密与维修(行业最全面品牌覆盖) 支持20+主流及冷门品牌,包括但不限于: • 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等 • 冷门品牌:安川、产电、海为等众多进口及停产型号 服务内容: • 深度技术维修、程序修复、解密备份 • 程序上传下载、注释恢复 • 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题 2.触摸屏全品牌解密与编程 支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。 3.数控系统维修与解锁 专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。 4.自动化设备设计与程序开发 提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
标签: 钢筋弯箍机PLC解密服务 弯箍机PLC锁死应急处理方法 西门子三菱台达PLC解锁技术 工业PLC写保护清除教程 弯箍机控制系统预防性维护方案