


全自动折盒机系统被锁,听起来像机器突然闹起了脾气——明明纸板还在传送带上,它却“啪”地一声关上心门,拒绝响应任何指令。别急,这背后不是玄学,而是有迹可循的工程逻辑。
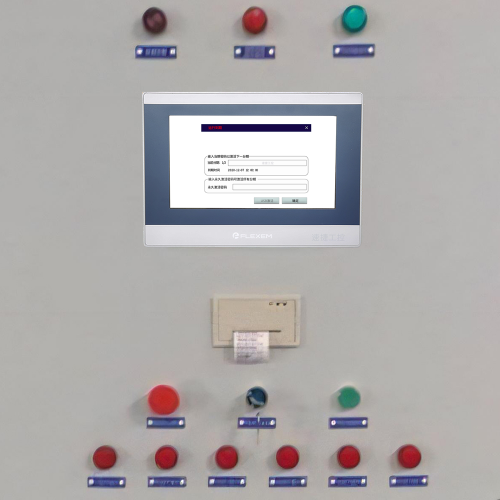
先说控制系统安全锁机制,这是折盒机的“安保系统”。急停按钮被误碰、安全门没关严、PLC和HMI通信突然掉线……哪怕只是0.3秒的信号延迟,系统也会立刻触发保护性锁定,宁可停机也不冒险运行。还有权限验证失败——比如操作员用的是临时账号,而新版本固件要求指纹+密码双认证,少一个环节,机器就“拒之门外”。
再看机械与传感器这一环,它们是系统的“眼睛和手脚”。折痕定位偏差超过±0.5mm?光电开关被飞溅的纸屑遮住一半?送纸轮打滑导致纸板歪斜卡在折翼入口?这些看似微小的异常,都会被PLC实时捕捉并判定为“不可控风险”,随即执行锁定。有趣的是,有时候不是设备坏了,而是太“较真”了——传感器灵敏度调太高,连操作员袖口掠过都算“非法入侵”。
最后是软件层面的“数字枷锁”:固件升级中途断电,参数配置时把“折盒速度上限”设成负数(没错,真有人这么干),或者授权密钥因硬盘老化丢失……系统一看核心身份凭证没了,干脆进入只读锁机状态,连重启都不让进主界面。
说到底,锁不是故障,而是系统在替你守底线。搞清它为什么锁,比急着按复位键重要十倍。
系统解锁与应急恢复操作流程,不是“重启大法好”的盲按时代了——它更像一场精密的外科手术:刀口要准、节奏要稳、每一步都得有依据。我们不推荐你对着HMI狂点“确定”,也不建议直接短接急停回路——那不是解锁,是给设备发战书。
第一步,安全前提确认与风险预检,这是所有动作的“红绿灯”。先看急停按钮是否已旋出复位,再确认安全门磁开关是否吸合到位(别信肉眼,用万用表量通断),最后判断主电源是否真正断开——有些机型在待机状态下PLC仍带电,贸然插拔CF卡可能烧毁存储芯片。这步看似拖沓,实则省去80%的二次故障。
第二步,分层级解锁才是真功夫。硬件复位打头阵:断电30秒以上,释放超级电容残压;接着进HMI解密界面,输入授权码或调用本地解密密钥(注意:不是管理员密码,是绑定设备ID的独立密钥);若HMI无响应,则切换至PLC端,通过编程电缆强制清除锁存位(M8034、SFC12等关键锁存软元件需逐个核查);最后同步清空伺服驱动器的ALM历史,尤其留意“Er.25”类通信超时报警——它常是锁机的隐形推手。
第三步,数据备份与状态回溯,决定你能否下次“未卜先知”。用专用工具读取PLC内置锁机日志,导出最近72小时的报警代码序列,重点标出首次触发时间点——它往往藏在“纸板未到位”这类表象报警之前,真实原因是编码器零点漂移。记住:不查日志就解锁,等于拆弹不看引信型号。
锁住了不可怕,可怕的是解得没逻辑。
预防性维护与智能化防锁策略升级,说白了就是让折盒机学会“自己体检、主动喊疼、提前请假”。
过去我们总等机器锁死才冲进车间,像消防员救火;现在得学家庭医生——定期听诊、按时打疫苗、异常指标刚冒头就干预。比如光电开关,以前脏了不报警,直到纸板卡死才亮红灯;现在我们给它装上“健康度评分”,灰尘堆积到70%就弹窗提醒清洁,连清洁步骤都推送到HMI首页,附带3秒短视频演示。
润滑管理也不再靠老师傅拍脑门记日子。我们在凸轮箱加装微型油位+粘度传感器,系统自动计算每千次动作的油脂衰减曲线,到期前48小时推送工单到手机端,连换油量、推荐型号、扭矩值都标得清清楚楚。伺服电机更“娇气”,温升超75℃就自动降频运行,并触发冷却风扇强启——不是等它热保护锁机,而是让它凉快着干活。
软件层面,我们把“密码”升级成“活口令”:操作员扫码登录,权限随工单动态生成,换班即失效;远程解密不再需要工程师拎着笔记本跑现场,授权通道走加密隧道,一次一密,用完即焚。固件升级也告别“断电即变砖”的恐惧,OTA支持断点续传+双区备份,升一半停电?没关系,下次上电自动续上。
最实在的是人机协同——HMI里嵌入AR诊断向导,手机扫一下折痕机构,屏幕上立刻标出压力传感器位置和正常电压范围;语音提示不再只说“故障”,而是讲“左折刀定位偏差,建议检查编码器联轴器跳动”;所有锁机事件自动同步至MES,从报警、响应、处理到复产,全程留痕闭环。锁机次数少了,不是因为机器变乖了,是因为我们终于学会了——在它想锁之前,先把它扶稳。
标签: 全自动折盒机系统被锁的真正原因 折盒机PLC锁存位M8034清除方法 HMI解密密钥与设备ID绑定查询 折盒机锁机日志导出与报警序列分析 光电开关健康度评分与自动清洁提醒