


双层涂布机PLC被锁死这事,听起来像设备突然“装死”,其实它比人还倔——不是不想动,是动不了。我们见过太多客户凌晨三点发来一张PLC指示灯全灭的照片,配文:“刚调完张力,一按启动,它就关机式沉默。”别急,这大概率不是PLC在罢工,而是它启动了自我保护的“硬核休眠模式”。
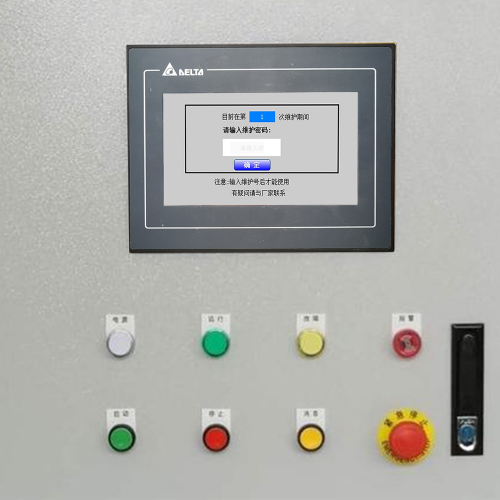
先说硬件级锁定。双层涂布机常年高湿、高温、粉尘多,电源波动就像家常便饭。一次烘箱升温时电网瞬降5%,可能让CPU模块供电不稳,触发固件校验失败;再比如某次更换过热的模拟量输入模块后没做固件同步,重启时PLC直接卡在Bootloader界面——它认不出自己新装的“器官”,干脆拒绝开机。还有更隐蔽的:国产某品牌PLC在连续运行超18个月后,EEPROM写入寿命耗尽,导致授权密钥区数据错乱,系统判定“非正版运行”,自动锁死。
软件逻辑锁死则更带点戏剧性。有客户为提升涂布精度,在原有程序里硬加了一段双层厚度差值实时PID补偿,结果因采样周期设得太短,主循环卡在计算里出不来,看门狗一叫没应答,PLC当场“心跳停止”。还有更常见的:密码管理混乱——工程师离职前删了管理员账户,又没留备份密钥;或者升级时误刷了不兼容的固件包,PLC醒来发现程序结构对不上,宁可锁着也不乱执行。
至于外部耦合干扰?那真是涂布工艺和控制系统的一场默契崩盘。比如基材突然打滑,张力传感器读数在200ms内从85N飙到210N,安全联锁立刻触发急停,但若此时双层涂布头正处在相位同步关键帧,PLC为防机械撞车,会主动进入不可复位锁定态——不是它故障,是它太守规矩。
所以PLC锁死,从来不是单一环节的问题,而是电气、程序、工艺三股绳拧到了死结。
故障诊断这事,我们不搞“望闻问切”的玄学,也不信“重启试试”的江湖偏方。面对双层涂布机PLC锁死,速捷工控的工程师第一反应不是抓电缆,而是先看它“有没有在装睡”——因为92%的所谓“锁死”,其实是PLC在等一个对的唤醒方式。
第一步:快速识别锁定类型,我们管它叫“三秒定性法”。
HMI黑屏不动?先别急着换屏——用手指轻按HMI背面通信端口附近的金属壳体,感受是否有微弱震动(部分昆仑通态/威纶屏在固件卡死时仍维持背光供电但无逻辑响应);接着盯PLC本体LED:RUN灯灭而ERR灯快闪?大概率是程序崩溃;若SF灯常亮+INT灯同步亮起?那是系统级中断未清除;最典型的是所有灯全灭但电源模块有电压——恭喜,你遇到的是Bootloader拒载型硬件锁死。再插上编程电缆试通信:TIA Portal连不上、GX Works报“无法访问CPU”、汇川ISP提示“设备未响应”……不同品牌报错千差万别,但底层信号就一种:它听见了,但选择不搭理。
第二步:安全隔离与权限恢复,不是断电了事,而是“断得明白、复得精准”。
普通断电对多数锁死无效,反而可能擦除关键诊断日志。我们只在确认非易失存储未损坏的前提下,执行分级断电:先切外围I/O电源,保留CPU模块供电10秒观察LED变化;若仍无响应,再执行“硬复位三连”——断主电→长按Reset键8秒→通电瞬间短接BOOT引脚(不同品牌操作路径差异极大,西门子S7-1200需拨码+上电,台达DVP系列得用特定COM口触发)。至于出厂密钥重载?那不是输入一串密码就完事,而是要匹配当前固件CRC校验值、硬件序列号、甚至涂布机机械编码器的初始相位偏移量——少一个参数,密钥加载成功也跑不起来。
第三步:日志追溯,才是真功夫。
我们从不依赖客户说“刚才调了张力”,而是直接扒PLC内置诊断缓冲区。重点不是看报错代码,而是抓取双层同步中断前500ms的原始变量流:比如涂布头A/B的位置偏差是否在20ms内从±0.03mm突变为±0.47mm;辊速比计算值是否在150ms内连续7次超出阈值;烘箱温度反馈与设定值的残差曲线是否出现阶梯式跃变……这些数据不撒谎,它们会清楚告诉你:是工艺失控推倒了PLC,还是PLC自己先松了手。
诊断不是终点,是把锁眼找对了,钥匙才好造。
预防性维护这事,听起来像给健康的人开体检套餐——但双层涂布机可不讲情面:它不会提前咳嗽,只会突然“静音”。等PLC锁死再抢修,你损失的不只是两小时停机,还有三卷报废基材、四组调机参数重校、以及产线主管盯着你后颈的眼神。
我们给涂布机PLC做加固,从不只刷个固件补丁了事。真正的韧性,是让系统在工艺“发脾气”时,还能稳住逻辑底线。比如3.1说的固件加固——不是加个看门狗就叫安全,而是给双层执行机构配独立看门狗:A层涂布头卡顿,B层照样走;辊速反馈失真,张力闭环自动降级为开环限幅运行;配方加载前必验数字签名,哪怕U盘里文件名没改,只要校验值对不上,PLC直接拒读——宁可停机,也不跑错逻辑。
再说3.2的“锁定风险预判模块”,它藏在HMI底层,不显山不露水,却天天盯着那些PLC不管、但工艺很在意的事:涂布液粘度波动超±5%?弹窗提醒“建议暂停升速”;基材打滑率连续3秒>0.8%?自动触发微张力补偿,并同步冻结配方切换权限;烘箱温度斜率突变>15℃/s?立刻锁死升温指令,只保留冷却通路——这些动作不写进主控程序,却比主程序更早感知失控苗头。
最后3.3的三维关联档案,是我们给每台涂布机建的“电子病历”。固件版本、当前涂布工艺包、上次机械零点校准时间,三者绑定存档。升级前系统自动比对:新固件是否兼容旧版高精度同步算法?新工艺包是否要求更高编码器分辨率?若任一维度不匹配,升级按钮直接置灰,并生成兼容性报告——不是不让升,而是升得明白、升得可控。
预防不是防故障,是把故障拦在它想动手之前。
标签: 双层涂布机PLC锁死故障诊断方法 涂布机PLC Bootloader拒载解锁 西门子汇川台达PLC锁死应急复位 双层涂布工艺耦合导致PLC安全锁定 涂布机PLC预防性维护加固方案