


水泥砖机突然停机,不是设备在闹脾气,而是它在用“罢工”喊话:“我快扛不住了!”——这话我们速捷工控听多了,修过的砖机比砌的砖还多。先别急着翻说明书、更别一上来就拆PLC,咱们得像老中医一样,望闻问切,先摸清它为啥“说停就停”。
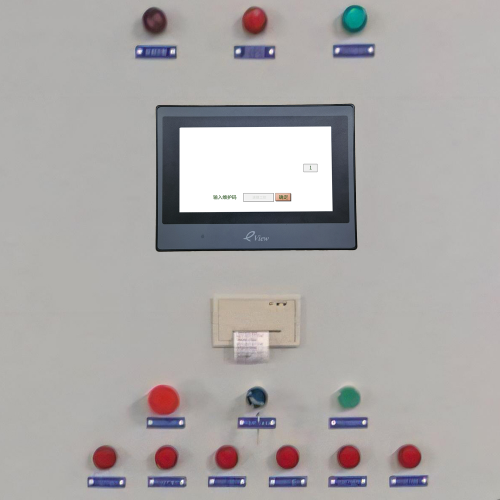
电气系统,是砖机的神经中枢。断路器莫名跳闸?别光怪电网不稳,十有八九是振动电机绕组绝缘老化,漏电触发保护;接触器主触点烧蚀发黑,吸合时“咔哒”一声又弹开,送料一抖就停;最隐蔽的是PLC输入信号“掉链子”——比如限位开关被粉尘糊住、接近开关感应距离偏移,程序以为“模具没到位”,死活不肯往下走。这些故障往往没报警代码,只留一个“运行中突停”,让人抓耳挠腮。
机械方面,砖机可不像看起来那么皮实。主轴卡死?大概率是润滑脂干结+粉尘侵入轴承腔;液压系统悄悄泄压,压力表指针软趴趴往下掉,其实是电磁换向阀阀芯卡滞或密封圈龟裂;传动带看着完好,一摸发热发硬,内部帘线早断了三根,就等下一次高压成型时“啪”一声告别岗位。
至于原料和工艺——这事儿最冤。早上骨料含水率涨了3%,喂料螺旋就糊成一团;一根钢筋头混进骨料堆,卡在模箱侧板缝里,压机一加压,过载保护“滴”地亮起红灯。砖机不会说话,但它每一次停机,都在替操作员提醒:工艺稳定性,从来不是单靠设备扛得住的。
所以啊,停机不是意外,是系统性风险的一次显影。
应急响应不是演电影,不用抢镜头,但必须抢时间——而且得抢对地方。
水泥砖机突然停机,现场第一反应常是“赶紧重启”,结果手刚摸到启动按钮,安全员的吼声就到了:“断电!挂牌!上锁!”没错,速捷工控跑过上百个砖厂现场,见过最危险的不是设备坏,而是人比故障还着急。停机后的头三分钟,不是修,是封——切断主电源、拉开隔离开关、挂“禁止合闸”警示牌、对液压蓄能器泄压、锁定模箱升降机构。这不是走流程,是给所有人划出一条不能越的红线:没完成LOTO(上锁挂牌),谁动设备谁担责。
快速诊断?我们不靠玄学,靠“三级剥洋葱法”。一级看“脸”:PLC有没有报警代码?HMI是否黑屏或报IO丢失?二级听“声”:接触器有无“嗡嗡”异响?液压泵是否失压闷响?三级摸“温”和“压”:电机外壳烫手否?油箱温度超65℃没?压力表指针是否缓慢回落?这三步下来,八成问题已定位到模块级,比如“报警E07+油压缓降”,基本可锁定电磁溢流阀卡滞;“无报警但主轴不动+电机微热”,十有八九是编码器信号中断或抱闸未释放。
至于临时恢复生产?可以,但必须划清底线。绕过堵料传感器?行,但得同步安排专人盯喂料口,每3分钟手动清筛一次;手动脱模?可以,但必须确认液压系统已完全泄压,且用专用脱模杆,严禁锤击模芯——去年某厂为赶工期硬敲,结果模芯微裂,三天后批量崩边,损失远超半天停机。应急不是妥协标准,而是用受控让步,换回排查窗口。
记住:快,是为了更稳地开起来。
预防性维护不是给设备上香祈福,而是给它配个“家庭医生”+“健康手环”+“体检日历”。
水泥砖机最让人头疼的,不是修一次停三天,而是修完三天又停——像反复感冒的同事,总在月底报表前发烧。速捷工控翻过37家砖厂近三年的停机台账,发现一个扎眼规律:82%的突发停机,其实在前72小时已有征兆——振动值悄悄超标5%,电机电流曲线开始“发飘”,液压阀组温升比平时多扛了3℃……只是没人看见,或者看见了,以为“还能再跑两班”。
所以,我们帮客户做的第一件事,不是换备件,是建一张“寿命地图”。比如振动电机,国产常规型号理论寿命1.2万小时,但实际在粉尘+高频启停环境下,8000小时就得重点盯;液压阀组不看年限看动作次数,累计换向超15万次,密封件疲劳风险陡增;模具导柱则按压模周期计——每完成4500次脱模,必须检测导柱同心度与表面划痕。这张清单不写在纸上,而是嵌进日常点检表,谁打钩,谁负责。
第二步,让机器学会“咳嗽提醒”。我们在主电机接线盒加装霍尔电流传感器,在振动电机底座贴高敏振动探头,所有数据直连边缘计算盒子——不上传云,不等IT审批,本地实时分析。当电流谐波畸变率连续5分钟>18%,系统自动弹窗:“建议检查喂料螺旋轴承”;当导柱振动频谱里出现2.3倍频峰,HMI就亮黄灯:“导柱预紧力可能衰减”。这不是预测未来,是把老师傅摸十年才练出的“手感”,翻译成数字语言。
最后一步,把维修从“救火队”变成“气象局”。每台砖机在MES里都有专属健康档案:上次更换液压油日期、最近三次压力响应曲线、备件领用记录全关联。系统会算——某阀芯已服役14.2万次,库存只剩1个,而物流到厂需48小时,那就自动触发采购+同步推送临时降载运行建议。停机?正在被一点点“劝退”。
标签: 水泥砖机突然停机故障排查方法 砖机LOTO上锁挂牌安全操作流程 振动电机绝缘老化导致停机处理 液压电磁换向阀卡滞快速识别技巧 砖机预防性维护寿命地图制定指南