


开槽机突然不干活了,不是它闹脾气,是它在用沉默抗议——比如正切到一半,咔一下停住,连个报警灯都不亮;或者你刚松开急停按钮,它又自己“啪”地锁死;又或者跑着跑着开始抽风,走三步停两步,最后干脆躺平。这些都不是玄学,是设备在用它的语言说:“我快不行了,快来看看。”
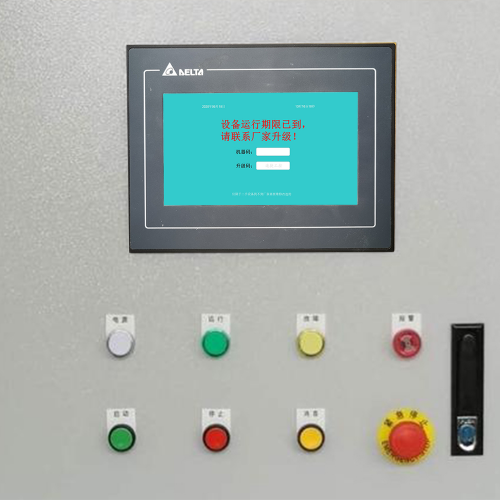
我们管这叫“无征兆停机”,但其实它早有伏笔。关键在于分清:这是“突发性停机”还是“渐进性异常”。前者像手机突然黑屏——前一秒还在切槽,后一秒彻底失联,大概率是断电、急停误触或PLC主控单元掉线;后者则像慢性感冒——切削力变弱、噪音变闷、回参考点偶尔偏移,说明机械磨损、传感器漂移或程序逻辑已悄然失稳。
这时候,请务必把“安全”二字刻进肌肉记忆。别急着上电查原因,先执行标准响应三步走:一断——切断主电源并挂锁挂牌;二锁——手动锁定主轴与进给机构,防止误动伤人;三隔离——确认冷却液、气源、液压系统均已泄压,危险源一个不漏。记住,修得再快,也不如停得够稳来得重要。毕竟,设备可以重装程序,人可没有“Ctrl+Z”。
我们不是修理工,是设备健康的守门人——先听它说什么,再决定怎么帮它说话。
排查开槽机突然罢工的原因,不能靠猜,也不能靠玄学占卜——我们有一套“三层剥洋葱法”:从外到内、由表及里,一层一层剥开电气、机械、控制这三大系统,直到揪出那个真正捣蛋的元凶。
先看电气层。它就像设备的血液循环系统,看似平静,实则暗流汹涌。主电源哪怕只是瞬间跌落5%,PLC也可能“晕厥”重启;断路器跳闸未必是过载,也可能是老化粘连后又诡异地复位,造成间歇性失电;接触器触点烧蚀后表面看着完好,实则通断不可靠,一到切削高负荷就悄悄断开;更隐蔽的是PLC输入信号“装死”——急停按钮内部簧片氧化、限位开关被铁屑卡住不释放、温度传感器线缆被油污泡软绝缘失效……这些都不会报错,只会让PLC收不到“我还活着”的确认信号,于是果断执行安全停机。
再掀开机械与传动这层“肌肉组织”。刀具一旦卡进异物或过度磨损,主轴电流瞬时飙升,驱动器还没来得及报警,过载保护已直接切断使能;主轴抱闸若因油污黏滞或弹簧疲劳无法及时释放,开机即锁死;皮带张力悄然松弛后打滑,进给速度越来越虚,最后干脆“掉链子”;最要命的是冷却液顺着电缆拖链缝隙慢慢渗入电控箱——短路不一定立刻爆发,但绝缘下降会让信号漂移、通讯丢包,让你查三天都找不到逻辑漏洞在哪。
最后是控制系统与软件层——这里没有螺丝松动,但有比螺丝更难拧紧的“逻辑松动”。一段G代码里多了一个空格,可能让数控系统直接拒执;进给倍率参数被误设为0%,设备就真的一动不动;PLC固件在高温下小概率崩溃,不黑屏、不报警,只默默停止扫描周期;而CNC与伺服驱动器之间的CAN总线,一根接头虚焊、一段屏蔽层破损,就能让位置反馈信号断断续续,最终触发“通信超时”软停机。
别急着换板子,先问一句:它停之前,有没有悄悄“咳嗽”过?
预防性维护这事,听起来像给开槽机办“年度体检”,但现实是——等它真躺平了,你才想起它还没做过心电图。可开槽机又不买医保,停一小时,产线就掉三万块订单,老板的微信消息比报警灯还闪得勤。
所以,我们不搞“亡羊补牢”,专做“未羊加固”。先从一张接地气的点检清单开始:不是让你每天抄写《设备保养圣经》,而是拎出三个最常“猝死”的风险点,花三分钟就能搞定。比如电压稳定性——别只看配电柜上那块表,用万用表测PLC电源端子实际压降,波动超±5%就得查前级稳压;急停回路不是按下再松开就完事,要测整个回路电阻值,大于10Ω?说明接线端子氧化或按钮触点接触不良,下次可能按下去就回不来;润滑状态也不靠闻油味,而是在主轴低速空转时侧耳听——有“沙沙”声是缺油,有“咯噔”声是轴承间隙大,有“滋啦”声……建议立刻关机,并默念三遍“我错了”。
关键部件寿命管理,更不是拍脑袋定周期。主轴电机绝缘电阻每月测一次,低于5MΩ就得预警;接触器别等它“啪嗒”吸合无力才换,建议满6个月或累计动作5万次就主动退役;PLC后备电池和SD卡更是隐形雷区——电池没电不报警,只是某天突然说“我忘了昨天写的程序”,SD卡老化则表现为下载慢、备份失败、历史数据莫名消失,建议每12个月强制轮换。
最后,智能化升级不是为了炫技,而是让设备学会“自己喊疼”。加装一个边缘采集模块,实时盯住主轴电流波形、驱动器温升速率、CAN总线重传次数——当电流畸变率连续3分钟超15%,系统自动弹窗:“兄弟,刀具快崩了”;当温升速率突破阈值,提前17分钟推送预警,够你泡杯茶、换把刀、顺手把冷却液滤网也清了。
真正的长效,不是修得快,而是让它根本不想罢工。
标签: 开槽机突然停止工作无报警原因排查 开槽机急停后无法复位故障处理 PLC输入信号装死导致开槽机间歇停机 冷却液渗入电控箱引发开槽机软停机 开槽机主轴电流畸变预警刀具崩刃