


木工机床密码忘记这事,听起来像极了你家智能门锁突然不认指纹、冰箱WiFi连不上、路由器密码在三年前就随前任主管一起离职的悲壮故事。
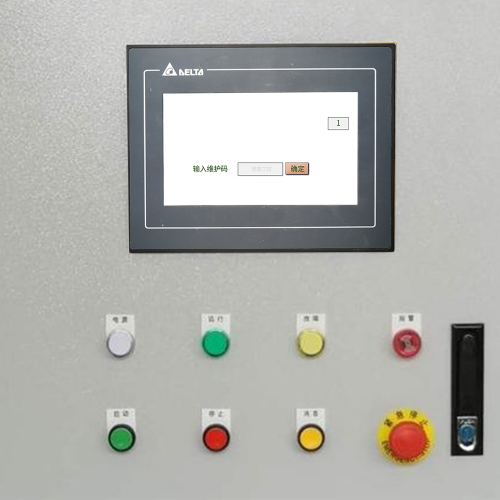
先别急着砸控制柜——咱们来捋一捋:数控木工雕刻机、四轴/五轴加工中心、自动送料锯台这些“木头界的钢铁侠”,早就不靠扳手和卷尺吃饭了。它们用的是PLC+HMI+伺服驱动的黄金三角组合,而密码,就是这三角里最娇气的一角。西门子S7-1200配昆仑通态触摸屏?有三级权限;Biesse Edgebander带工程师模式?默认密码可能藏在说明书第47页夹层里;Homag加工中心更绝,出厂时自动生成一串带时间戳的动态密钥,改完一次就失效——不是它记性好,是它压根不想让你记住。
至于为啥忘?真相往往很朴实:上一任设备管理员交接时只说了“密码是123456”,没说这是操作员级;设备连续半年没切过一块板,开机后发现连“复位”按钮都灰了;更常见的是——有人把出厂默认密码“admin/888888”改成“admin/123456”,结果第二天自己就忘了改过;还有人分不清“操作员能调转速,工程师能改刀补,管理员才能格式化参数”,硬生生把设备调成了“只能看不能碰”的博物馆展品。
说白了,密码不是丢了,是被日常的疏忽、交接的断层、和对工业系统权限逻辑的轻视,悄悄埋进了木屑堆里。
应急响应这事,干得漂亮叫化险为夷,干得莽撞叫雪上加霜——尤其面对一台正在加工柚木门板、突然弹出“Access Denied”的木工加工中心时,你手边那把螺丝刀,真不是万能钥匙。
先划重点:密码忘记 ≠ 设备故障,更不等于可以抄起U盘就刷固件、拿镊子去短接主板跳线。很多师傅一着急,直接断电重启三连,结果PLC掉程序、HMI清缓存、伺服参数归零……木头没切完,设备先“失忆”了。这不是解锁,这是给机床做了场无麻醉开颅手术。
合规解锁的底层逻辑很简单:谁造的锁,找谁配钥匙;但现实往往更绕一点——WeeTec的设备要先读取NC模块的UID码,发邮件给德国技术支持,等他们回传一个带时间戳的临时密钥;Biesse得用原厂专用USB Dongle插进控制柜右侧第二个接口,再按住“F1+F7+ESC”五秒进入安全恢复模式;Homag更讲究,必须通过以太网连接其远程诊断平台,由认证工程师发起会话,全程录像留痕——不是流程繁琐,是它真怕你把五轴联动参数调成“空中转体720度”。
我们常帮客户做的,是当好那个“翻译+协调员”:把现场报错截图、PLC型号、HMI品牌、系统版本号一次性收齐,30分钟内对接到对应原厂技术通道;若原厂响应慢或已停产,再启动我们的二级方案——比如用定制化调试工具包,通过串口注入校验指令,绕过登录界面直读权限配置区(注意:仅限合法设备所有权证明齐全的前提下)。
记住,最快的路,未必是自己凿墙;有时,只是把门铃按对了。
预防性管理这事,听起来像给机床办“健康年检”,其实更接近给工厂装了个隐形保险柜——锁得严实不为防贼,是怕自己哪天翻箱倒柜找钥匙时,发现钥匙和十年前的饭卡一起躺在抽屉最底层。
我们见过太多客户在凌晨两点发来消息:“速捷老师,Biesse四轴雕刻机密码忘了,今天要交货300套橱柜门板……”——结果翻出交接记录本,发现上一任设备主管三年前离职,留下的便签写着“密码:123456(已改)”。这哪是密码,这是谜语。
所以第3章不教你怎么“破”,而教你如何“不破”。工厂级密码管理制度不是贴在墙上充数的A4纸,它得能进车间、扛油污、经得起夜班师傅用记号笔在背面补一句“张工说这串对”——比如分级授权表里,操作员只能输“0000”,工程师权限带参数修改,管理员才握着NC系统重置密钥;每季度轮换一次,换完立刻存进AES-256加密的本地密码信封,U盘锁进配电柜第二层抽屉,钥匙挂在班长工牌链上——物理隔离,比任何防火墙都实在。
技术增强不是炫技。我们在泉州一家木业厂部署IoT网关后,所有木工设备的密码调用行为自动记日志:谁、几点、哪台设备、输入了几次错误密码……异常频次一高,系统就弹窗提醒“CNC-07号雕刻机连续5次输错,建议核查权限或联系管理员”。PLC+HMI双因子验证也早不是概念——开机先刷工牌(读取RFID),再输动态口令(由HMI实时生成6位验证码),两步缺一不可。至于生物识别?某定制家具厂真装了指纹模块,理由很朴实:“老师傅戴手套不方便输密码,但按一下手印,比背‘admin888’牢靠。”
密码治理的终极目标,是让“忘记”这个词,在设备台账里彻底失语。
标签: 数控木工雕刻机密码忘记解锁方法 Biesse加工中心工程师模式默认密码 Homag木工机床远程诊断重置密钥 木工机床PLC+HMI权限分级管理制度 木工设备密码丢失应急响应流程