


全自动封边机系统锁死,听起来像一台高冷的德国精密仪器突然对你翻了个白眼,然后彻底罢工——不响应、不报警、不解释,连急停按钮按下去都像在敲一块沉默的钢板。别慌,这事儿我们见得比木工师傅换胶锅还勤快。
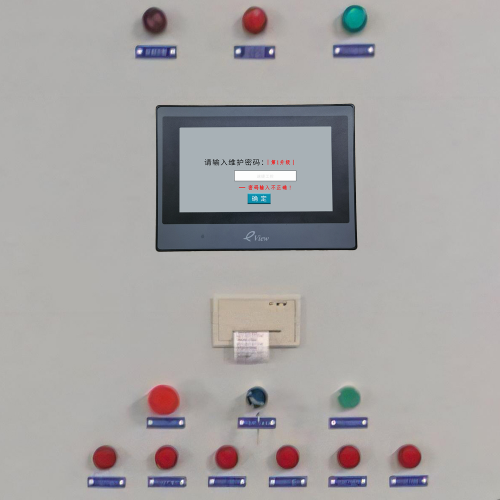
先说硬件层面那些“不动声色”的捣蛋鬼。伺服驱动器一旦过热、缺相或编码器信号丢帧,系统可能直接触发安全停机逻辑,但未必弹出明确提示,只留你对着黑屏HMI发呆;急停回路哪怕只是端子松了一颗螺丝,或者中间继电器触点氧化了0.3毫米,整条控制链就瞬间“断联”;还有传感器——压带感应器被木屑糊住、进料光电开关被胶雾蒙蔽、气缸到位开关被震动移位……它们不是坏了,是“假装没看见”,结果PLC一头雾水,逻辑卡在半道上;更别提机械卡滞:预铣刀偏摆、胶轮轴承抱死、传送带跑偏顶住限位块——机器自己都动不了,控制系统哪敢让它继续跑?
软件和控制系统这块儿,问题更爱“装没事”。PLC程序里一个未处理的除零异常,可能让扫描周期暴涨,导致看门狗超时复位;HMI与PLC通信中断后,界面冻结,操作员反复点击“启动”,实则指令根本没发出去;还有那些藏在角落里的兼容性雷——新刷的固件版本和老版轴控模块握手失败,参数设置越界却没做软保护,系统宁可锁死也不冒险执行。
至于外部环境?它从不讲武德。电网电压一跌,开关电源输出不稳,PLC内部RAM数据悄悄错乱;变频器堆在隔壁柜子,没加屏蔽的信号线就成了EMI天线,把编码器脉冲搅成一团毛线;最绝的是冷却液顺着拖链缝隙滴进电控柜——不是烧保险,是让继电器触点慢慢“长锈”,某天清晨,它就优雅地拒绝吸合。
所以锁死从来不是单点故障,而是多米诺骨牌推倒前的最后一秒静音。
系统锁死后的第一反应,不是抓起螺丝刀猛敲HMI,也不是对着PLC柜子深呼吸三次再按复位——而是先问自己一句:这台机器,现在还“安全”吗?
我们速捷工控的工程师进厂排故,包里三样东西从不离身:绝缘手套、万用表、还有印着“先验急停、再碰电源”的工牌挂绳。为什么?因为全自动封边机不是微波炉,它有高速旋转的铣刀、带压合的胶辊、气动夹紧的传送带——系统锁死时,最危险的状态,恰恰是“看起来停了,其实没真断电”。比如急停按钮被按下后,主回路接触器可能因触点粘连未释放,伺服驱动器母线仍带高压;又或者安全继电器输出端虚接,安全门开关信号失效却无报警……这时候贸然上电复位,等于在雷区跳踢踏舞。
所以2.1讲的不是流程,是保命守则:确认急停按钮已弹出且机械自锁有效→用万用表实测安全继电器Q0/Q1输出端是否真正断开→检查所有安全门、光幕、双手启动回路的物理通断状态→最后才执行“断主电源→等电容放电≥3分钟→重启控制电源”这一套标准动作。别嫌慢,快出来的故障,往往比慢出来的更贵。
进入诊断环节,我们不玩“大海捞针”,只走三条清晰路径:第一级看HMI——不是看画面有没有花,而是翻到隐藏诊断页(多数品牌长按“设置”5秒可调出),查实时报警代码和触发时间戳;第二级进PLC——用编程软件连上,直读诊断缓冲区(Diagnostic Buffer),这里藏着CPU最后一次异常中断前的扫描周期、模块识别失败记录、甚至通信超时的具体地址;第三级扎进驱动器——调出状态寄存器(如STO、SAFE STOP标志位、ERROR ID),很多“无报警锁死”,其实是伺服内部安全功能被静默激活,而HMI根本没权限显示。
至于2.3那些听起来很酷的工具?它们不是炫技道具。用厂商软件读IO映射,是为了确认“操作员点了启动,但PLC输入点X001根本没变高”——问题立刻从“程序卡死”缩小到“光电开关坏了还是接线松了”;轴运动轨迹回放,能一眼看出预铣轴是不是在锁死前0.8秒突然丢脉冲;CANopen报文分析,则像给总线做心电图,找出哪一帧心跳停摆了三毫秒,进而定位是主站配置错,还是某个从站节点掉线后没及时上报。
说白了,分级诊断的本质,是把“系统瘫痪”这个模糊概念,一步步拆成“哪个信号没来”“哪条指令没发”“哪块芯片在装死”。你越早放弃凭感觉猜,就越早让机器开口说话。
预防性维护这事儿,说白了就是——别等封边机突然“装死”,才想起它上回保养还是去年双十一清空购物车那天。
我们速捷工控修过太多台全自动封边机,发现一个扎心事实:八成以上的系统锁死,并非突发暴击,而是慢性透支后的“一声叹息”。压辊电机轴承悄悄磨损,温升曲线连续三个月偏离基准值0.7℃;预铣刀主轴编码器信号抖动率从0.3%爬到1.8%,PLC却还在按旧逻辑判断“一切正常”;胶锅温控模块的PID参数被手动调过三次,没人记录,也没人校验——直到某天胶温偏差超±5℃,热熔胶拉丝、封边翘角、系统为保工艺安全自动触发软停机……结果HMI只显示“通信异常”,连个具体模块都不指名。
所以3.1讲的不是“定期换油擦灰”,而是让机器学会自己报病历。我们在客户现场部署的数据采集节点,不碰产线节拍,只默默读取关键IO点和驱动器寄存器:压辊电机的电流有效值、温升速率、堵转频次;预铣主轴的振动加速度RMS、编码器零漂偏移量;胶锅温控模块的设定值-实测值残差积分。这些数据跑进边缘计算盒子,用轻量模型做趋势比对——不是等它坏了再换,而是在寿命余量剩23%时,HMI弹窗提示:“建议下周停机2小时更换压辊驱动皮带”,附带操作指引视频二维码。
3.2的健壮性升级,听着高大上,干的全是实在活:把单路急停回路改成双通道+安全继电器冗余,哪怕一根线被老鼠啃断,另一路照样能刹住;给PLC程序加两层看门狗——一层盯扫描周期是否超时,一层专查关键工艺步(比如涂胶启动→压合延时→齐头切断)的执行时序,一旦错乱立刻冻结输出;所有涉及位置、温度、压力的软限位,不再只靠一个变量判断,而是“传感器读数+伺服反馈值+机械挡块到位信号”三重交叉验证——宁可多判一次,绝不漏放一回。
至于3.3的人机协同?我们真把排故经验塞进了HMI里。新来的操作工点“帮助”,弹出的不是PDF手册,而是AR引导:手机扫一下胶锅,屏幕直接标出温控模块接线端子编号和常见虚接位置;历史锁死事件自动归类打标,比如“2024-03-12 14:22 胶温超限锁死→原因:冷却风扇滤网堵塞→处理:清洁后复位F3保险”,下次同类报警,HMI右下角直接飘字:“先查风扇,再复位”。
预防性维护的终极目标,不是让设备永不锁死,而是让它每次想锁死前,都先清清嗓子,咳一声给你听。
标签: 全自动封边机系统锁死无报警故障排查 封边机急停回路失效导致控制系统锁死 PLC看门狗超时引发封边机静默锁死 伺服驱动器STO安全功能静默激活锁机 封边机EMI干扰导致编码器信号丢失锁死