


折盒机被锁死,听起来像武侠小说里中了“定身术”,但现实里它可不讲江湖道义——咔一声,整条产线就跟着屏住呼吸。作为常年跟包装设备打交道的“老拆机员”,我们见过太多折盒机突然僵住的现场:伺服电机纹丝不动、气缸悬在半空、HMI界面灰得比凌晨三点的咖啡还冷。
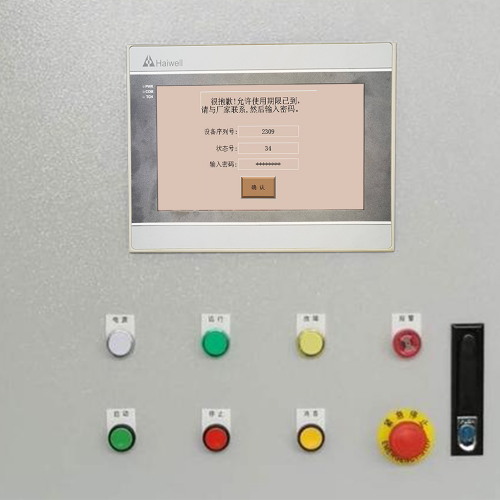
先说机械这摊子事。传动链条锈成红褐色、凸轮槽里卡着半片纸屑、分度箱齿轮咬合面磨出毛边……这些都不是故事,是停机报告里的高频词。润滑脂干成蜡块?那等于给轴承发了张“永久休假单”。更隐蔽的是异物嵌入——比如上一班次掉进送纸通道的胶带残余,等它被卷进折叠机构,直接让连杆机构进入“哲学思考模式”:动,还是不动?
电气层面的锁死往往更狡猾。安全光幕被袖口蹭了一下,急停按钮弹簧老化回弹迟滞,甚至只是某个限位开关接线端子氧化了0.3欧姆,PLC都可能判定“生命体征异常”,果断执行锁死逻辑。还有那些藏在程序深处的联锁条件:比如热封温度未达设定值,系统宁可干等也不允许折页动作启动——它不是坏了,是太守规矩。
至于人因问题?我们修过一台折盒机,反复报“主轴未归零”,结果发现操作工一直用“手动调试模式”开机,而该模式下初始化流程压根不会自动触发。设备没锁,是人把自己绕进去了。
锁死从来不是单一故障,而是机械、电气、人因三股力在同一个时间点拧成了死结。
快速诊断与现场应急处置流程,不是比谁喊“快修”声音大,而是比谁在断电三秒内就摸清了设备的“呼吸节奏”。
先划重点:所有操作必须建立在安全确认之上。别急着按复位键——先看急停按钮是不是还被谁的工装裤口袋压着;再确认主电源开关是否真的断开,而不是只关了控制回路(很多老师傅栽在这一步,以为断了PLC供电就万事大吉,结果伺服驱动器还在偷偷带电“蓄力”)。接着盯紧控制柜门上的状态指示灯:绿色常亮是“我在线”,红色闪烁是“我报警”,而那个灰扑扑不亮的——大概率是保险丝默默牺牲了,或者24V电源模块正躺在角落里思考人生。
报警代码?别急着百度。西门子PLC可能弹出“F07921:轴使能失败”,台达PLC则写“Err-34:位置偏差超限”,但底层原因可能都是同一个——气压表指针停在0.4MPa不动,而设备要求0.55MPa才能松开伺服抱闸。所以第二步,我们不直奔PLC,先绕到气源三联件前,拧开排水阀放掉冷凝水,再调稳压阀——有时候,整台折盒机的“苏醒仪式”,就差这半圈旋钮。
分模块解锁才是真功夫。机械上,多数折盒机在主传动侧留有手动释放手柄或离合拨杆,轻轻一推,就能切断动力耦合,让卡死的折叠臂回归“物理自由”。控制柜里,若确认非安全回路故障,可短接特定端子完成强制复位(注意:仅限已知型号且无硬连锁的工况);HMI端,老款昆仑通态屏常设维护密码“888888”,威纶屏多为“admin/111111”,但切记——输错三次会触发锁屏延时,这时候比拼的不是手速,是耐心。
最后提醒一句:“伪锁死”最擅长伪装成重症。伺服没转,未必是驱动器坏了,可能是抱闸电压没送到;气缸不动,未必是电磁阀堵了,可能是储气罐压力低于阈值触发了保护冻结。先查“有没有力”,再查“力去哪了”,顺序错了,维修单就变成加长版待办清单。
预防性维护与系统级优化方案,听起来像给折盒机办“年度体检+职业规划”,其实真没那么玄——它只是把“等它趴下再抬担架”,悄悄换成了“听它咳嗽两声就递润喉糖”。
3.1 基于运行数据的锁死风险预测,不是靠老师傅拍大腿,而是让设备自己开口说话。我们在主传动轴加装微型振动传感器,连续采集三个月启停瞬间的频谱特征;同步记录每次折叠周期内伺服电机的实际扭矩曲线。正常时,曲线像一条温顺的溪流;一旦出现齿形带轻微打滑或凸轮槽积灰,扭矩峰值就会在第47ms处多出一个不该有的毛刺——系统自动标红预警,并推送提示:“建议检查上折刀连杆润滑状态,误差累积已达阈值83%”。这不是玄学,是把十年维修经验,编译成可量化、可追溯、可复用的数据逻辑。
3.2 SOP升级,不是重写一本《折盒机使用说明书》,而是给操作流程装上“防呆引擎”。新版开机自检不再只亮个绿灯,而是逐项播报:“安全门已闭合”“气压达标”“伺服使能就绪”……少一项,就不允许进入自动模式。更关键的是,在HMI界面底层嵌入“锁死前哨功能”:当连续三次检测到位置偏差超限但未触发报警,系统自动弹窗提示“当前参数临界,请确认模具安装精度”,并锁定下一步高速运行权限。多级权限管理也同步落地——操作工能调速度,班组长能改配方,而PLC底层逻辑修改,必须刷指纹+动态验证码双认证。
3.3 设备改造建议,句句不提“换新机”,却处处指向“少停机”。比如加装智能锁止反馈模块:不是简单告诉PLC“我锁了”,而是实时回传“锁止力矩为12.6N·m,较基准值偏高19%,疑似离合器片磨损”。远程诊断接口则让我们的工程师不必扛着万用表赶三小时高速路——只要客户打开授权,我们就能调取过去72小时I/O点波形,准确定位是光电开关误触发,还是编码器信号畸变。至于冗余设计?我们不堆硬件,只在气动执行单元并联一套备用电磁阀组,主路异常时200ms内无缝接管——毕竟对产线来说,0.2秒的切换,远比2小时的停产温柔得多。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。 作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。 【核心业务】 1.PLC解密与维修(行业最全面品牌覆盖) 支持20+主流及冷门品牌,包括但不限于: • 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等 • 冷门品牌:安川、产电、海为等众多进口及停产型号 服务内容: • 深度技术维修、程序修复、解密备份 • 程序上传下载、注释恢复 • 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题 2.触摸屏全品牌解密与编程 支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。 3.数控系统维修与解锁 专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。 4.自动化设备设计与程序开发 提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
标签: 折盒机被锁死快速解锁方法 折盒机伺服抱闸不释放故障排查 折盒机气压不足导致锁死处理 折盒机HMI强制复位密码汇总 折盒机锁死风险预测性维护方案