


全自动中板拼板机系统锁死,听起来像一台倔脾气的老师傅突然罢工——没报警、不响应、连复位键都按出火星子,设备就杵在那儿,眼神坚定地拒绝开工。别急着骂PLC,也先别怀疑操作员手滑按错了什么神秘组合键。锁死这事儿,向来是“冰冻三尺”,背后往往藏着机械、电气、软件三股势力暗中较劲。
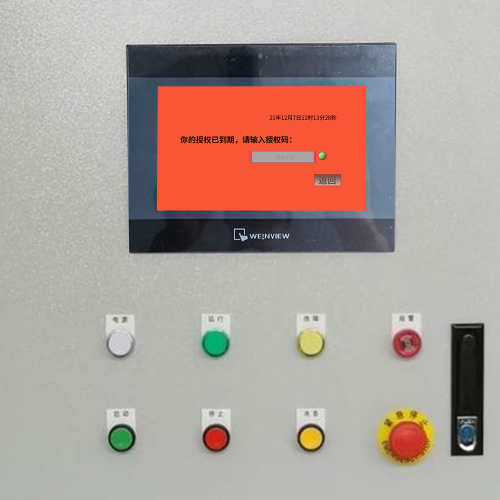
先看机械这一块:导轨上沾了点木屑?可能没事;但若混着胶渍+金属微粒+湿度超标,三天不清理,它就能从顺滑变“生锈式卡滞”,伺服电机一推,反馈电流飙升,PLC秒判“过载保护”,咔一声自锁。压合机构更绝——油缸密封老化导致内泄,压力上不去却反复加压,系统以为“活儿没干完”,硬扛着不放行;定位销要是磨损0.1毫米,位置偏差直接让光电开关集体“失明”,后续逻辑全乱套。
再说控制系统:PLC程序里一句未注释的互锁条件,可能三年都没触发,偏偏今天气压波动0.02MPa,它就跳出来喊“不许动”;安全继电器若接触不良,触点虚接后又弹回,看似正常,实则已悄悄把急停回路焊死在“断开”状态——你按多少次复位,它都当没听见。至于急停回路自锁?那不是故障,是设计在替你兜底:只要任一节点没确认复位(哪怕只是脚踏开关浮空10ms),整条链路就坚决不松绑。
最后是传感器和干扰这对“影子搭档”。光栅被木粉糊住一半,信号时断时续,PLC收到的是“忽有忽无”的幽灵脉冲;限位开关接线端子氧化,电阻飘到2kΩ,原本5V高电平变成3.2V“灰色信号”,PLC既不敢当真、又不敢忽略,干脆进入逻辑冻结态。更隐蔽的是电磁兼容问题:旁边变频器一启,编码器线缆若没屏蔽或走线紧贴动力线,反馈值就跟着跳街舞——位置数据抖得比人手还慌,系统宁可锁死,也不愿赌一把“这次是不是真到位”。
所以啊,锁死从来不是单一零件的叛逆,而是整套系统在用沉默抗议:某个细节,它已经忍了很久。
系统锁死状态下的应急响应与诊断流程,不是抢修,是一场有章法的“现场审讯”。我们不猜、不试、不硬上电——毕竟拼板机压合一次的惯性能量,够把没固定好的万用表弹出三米远。
第一步,永远是“安全优先”。别急着看HMI,先摸配电柜:主断路器是否跳闸?急停按钮有没有被谁无意中蹭到卡在中间位?有些老式急停带机械自锁,复位必须旋转90度才能释放——你按十次,它只记零次。接着确认人机界面状态:黑屏≠断电,可能是背光故障;若屏幕亮但触控无响应、所有按钮呈灰色禁用态,大概率是PLC已进入安全停止(Safe Stop)或紧急停止(Emergency Stop)状态,此时HMI只是个沉默的观众,连报警代码都不配显示。
第二步,分层排查讲顺序:从最表层的HMI报警代码开始溯源,但绝不盲信。比如显示“E107:主轴定位超时”,先别拆伺服,去IO模块查对应输入点——限位开关信号是否稳定?再拿示波器测编码器A/B相波形,看有没有毛刺或相位偏移;最后才调伺服驱动器参数,看AL.03(过载)或AL.21(编码器断线)有没有隐藏报警。我们见过太多案例:HMI报“压力不足”,结果一量油路压力正常,最后发现是压力传感器供电线虚焊,电压在4.8V~5.1V间漂移,PLC判定为“信号不可信”,直接触发逻辑冻结。
第三步,给锁死分类型,像给病人分症候群。“初始化失败型”通常卡在上电自检阶段,伺服使能不上、HMI连不上PLC,重点查电源纹波和CAN总线终端电阻;“运行中突锁型”多伴随异响或急停灯闪,大概率是安全回路瞬时开路;最磨人的“复位循环型”——你按复位,绿灯亮半秒又灭,PLC反复重启,这时得抓取启动瞬间的PLC系统日志,往往藏着一句被忽略的“Q0.7强制输出冲突”,根源可能只是某个未断电的调试开关还悬在“强制ON”位置。
记住:锁死时最贵的不是时间,是误操作带来的二次损伤。稳住,分级,一层层剥,真相从不藏在最亮的报警灯后面,而在最安静的信号线上。
预防性维护与智能防锁死升级策略,听起来像给拼板机办“年度体检+买保险+装AI管家”三件套——但咱速捷工控干这事,向来不搞虚的,只做让产线老师傅点头说“这活儿干得踏实”的事。
先说3.1:状态监测不是贴个传感器就完事。我们给中板拼板机的关键部位配了“生理手环”——液压站油压传感器带温度补偿,伺服电机加装高分辨率温振复合探头,编码器信号线旁并联抖动检测模块。这些数据不堆在PLC里吃灰,而是喂进本地边缘计算单元,跑一个轻量级阈值预警模型:比如压合主缸压力在循环末段连续3次低于额定值的82%,且伴随伺服温升速率突增>1.8℃/min,系统就自动弹出“建议停机检查密封圈磨损”的提示,而不是等它漏油、锁死、压坏整张中板才报警。
再说3.2:软件防锁死,我们信奉“逻辑要冗余,复位要聪明,日志要会说话”。安全回路不再单靠一个继电器硬接线,而是PLC双通道校验+安全控制器独立监控;看门狗不是固定3秒一拍,而是根据当前工艺阶段动态调整——空载调试时宽松些,压合瞬间收紧响应窗口;更关键的是锁死日志自动归档功能:每次触发安全停止,系统不仅记录时间、代码、IO快照,还会抓取前10秒PLC扫描周期波动曲线,导出为可读CSV,连老师傅拿Excel拉个折线图都能看出是“第7次循环开始抖动加剧”。
最后3.3:数字化运维不是把设备连上网就叫智能。我们对接主流工业物联网平台,但坚持“根因推演必须可解释”。比如远程收到“复位循环”告警,平台不会只推“请检查急停回路”,而是结合历史数据比对出:“近7天该设备急停按钮触点阻值波动超±35%,同期HMI触控响应延迟上升40%,建议优先更换按钮组件并同步校准触摸屏ADC基准”。工单生成即附带图文指引和备件编号——修得快,还得修得明白。
锁死不可怕,可怕的是总在同一个坑里调零重启。我们做的,是让拼板机自己学会“咳嗽两声就提醒你该拍片了”。
标签: 中板拼板机系统锁死故障诊断流程 全自动拼板机PLC安全停止无法复位 拼板机急停回路虚接导致逻辑冻结 伺服编码器信号干扰引发系统锁死 液压密封老化造成拼板机压合锁死