


自动给袋机系统被锁死了?别急着翻说明书、更别抄起螺丝刀乱拆——它不是手机卡顿,按个重启键就完事;也不是咖啡机罢工,敲两下就能续命。这台设备一旦“锁死”,其实是整套自动化逻辑在严肃地举手抗议:“喂,哪里不对劲,得先说清楚!”
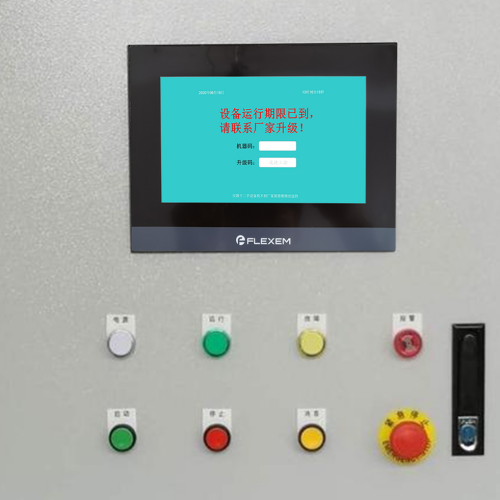
我们常听到客户电话里带着三分焦灼七分无奈:“速捷师傅,机器突然不动了,屏幕灰着,报警灯狂闪,急停没按啊,门也关好了,咋就锁死了?”——答案往往藏在三个维度里:硬件在喊疼、软件在闹情绪、环境在使绊子。
硬件触发类锁定最“耿直”。比如急停按钮看似松开了,实则触点卡滞未复位;安全门看似合拢,但微动开关老化失灵,PLC收不到“我已就位”的确认信号;又或者光电传感器表面积尘太厚,把空袋当障碍物反复误判,系统干脆一锁了之。这类问题不靠万用表和手感,还真难一眼识破。
软件锁定则更“傲娇”。PLC内部报错代码一闪而过,你还没看清,它已自动进入保护态;参数被无意改错(比如给袋延时设成负值),系统直接拒绝执行;更有甚者,管理员启用了密码保护模式,却忘了把密码写在贴纸背面……结果人站在HMI前,像面对一扇上了指纹锁的保险柜,徒手干瞪眼。
至于外部因素,断电最是“温柔一刀”——瞬间失电可能让PLC掉程序、驱动器存故障、通信模块失同步,重启后各模块各唱各调,互不认账;一次误操作,比如在运行中强行切换手动/自动模式,也可能触发隐性自锁逻辑;而通信中断更是“静音杀手”,主站收不到从站心跳,宁可停摆也不冒险发指令。
说到底,自动给袋机不是“锁”住了,而是整套系统在用它的语言提醒你:某个环节,它没收到“放心干吧”的完整许可。
分步解锁操作指南与安全规范,不是教你“暴力破锁”,而是陪设备开一场冷静的复盘会——它为什么锁?它在等什么?它愿意听谁的话?
先划重点:所有解锁动作,必须建立在“人不受伤、机不带病、逻辑不混乱”的三重前提下。我们见过太多客户一边喊“快帮我解开”,一边伸手去掰还在微震的送袋臂……结果不是手被夹,就是把本可软件恢复的故障,硬生生搞成硬件返厂。
2.1 基础安全确认:断电不是第一反应,而是第五步。请务必完成这五项“上岗前点名”:
一查急停按钮——不是看它弹没弹起来,是按下去再松开,听清脆“咔哒”声,再用万用表量常闭触点是否真正导通;
二查机械干涉——伸手(戴手套!)轻推送袋凸轮、夹袋气缸、开袋吸盘,确认无卡滞、无异物、无异常阻力;
三查气源与电源——气压表是否稳在0.5–0.7MPa?主电源空开有无跳闸痕迹?控制回路24V端子电压是否真实落在23.5V以上?
四查安全防护——光幕对射是否对齐?安全门锁舌是否完全嵌入限位槽?哪怕差0.3mm,PLC也当你是“违规闯入”;
五读报警代码——别只盯HMI红字,进系统诊断页,把“最近3条历史报警+当前故障码+驱动器ID号”一并记下——这比问“师傅我该按哪个键”有用十倍。
2.2 标准解锁流程讲究“由表及里、层层解缚”:先让HMI说话,再让PLC点头,最后让驱动器喘口气。
HMI界面先切到“维护→系统状态→清除锁定”,若灰显,说明底层未授权;此时切至PLC编程口(需授权),执行MC_Reset指令;接着进伺服驱动器面板,按“MODE→ALARM→CLR”三连击(不同品牌按键略有差异,但逻辑一致);最后调出参数初始化向导,勾选“保留I/O映射,重置运动曲线”,而非一键全刷——旧参数里可能藏着你调试三个月才磨出来的给袋抖动补偿值。
2.3 密码锁死?别翻抽屉找纸条。我们提供三条合法、合规、不越权的应急路径:默认管理员账号通常为admin/123456(仅限出厂未改密机型);U盘固件重载需使用经校验的.bin文件+指定命名规则,插上后长按HMI右下角隐藏键3秒触发;如仍无效,我们支持扫码直连远程协助——工程师看到的是你屏幕实时画面,动的是你设备的真实IO,全程操作留痕可追溯。
记住:解锁不是终点,是故障闭环的第一步。
预防性维护与智能防锁机制建设,听起来像给自动给袋机买了份“健康保险”,其实更接近——给它配了个24小时不眨眼的管家,还顺手写了本《怎么别让机器生闷气》的操作手札。
3.1 日常点检清单,不是打卡任务,是和设备建立信任关系的每日问候。
传感器积灰?别等它报“开袋失败”才擦——光电开关每月用无水酒精棉签轻拭一次,反射板每季度用软毛刷扫净浮尘;急停回路不是“按一下就行”,建议每两周做一次全链路导通测试:从按钮触点→继电器线圈→PLC输入端子,用万用表逐段验证,毕竟90%的“莫名锁定”,源头只是急停按钮底座氧化了0.5Ω;HMI登录密码?别设成“123456”还三年不换,建议每季度轮换一次,且启用双因子登录(比如密码+USB密钥),既防误触,也防产线新人乱点“系统格式化”。
3.2 系统级优化,本质是把“出问题再救火”,变成“火苗刚冒烟就浇水”。
加装运行状态看板,不是为了好看——实时显示气压、伺服温度、PLC扫描周期、近72小时故障热力图,一线班长扫一眼就知道今天该盯哪台;自动故障日志归档,必须开启“报警前10秒变量快照”功能,下次再锁,不用你回忆“刚才点了什么”,系统直接给你回放操作流;防误触锁定延时设置,建议将HMI上“紧急停机”软按钮设为“长按2秒生效”,避免手套一蹭就全线停机——这0.5秒延迟,每年能省下至少17次非计划停机。
3.3 升级路径,不是劝你换新机,而是帮你让老设备“学会发微信”。
IoT网关接入后,设备半夜异常抖动,手机APP提前30分钟弹窗预警,工程师还没到厂,远程已调参稳住节奏;OTA固件热修复,则意味着西门子S7-1200或汇川H5U这类主流控制器,今后升级不再需要断产8小时——一个后台推送,设备在待机间隙悄悄完成补丁加载。我们不做“一刀切换代”,只帮你在现有产线上,种下下一代智能防锁的根。
真正的防锁,不在密码强度,而在系统呼吸感。
标签: 自动给袋机急停按钮卡滞导致系统锁死 PLC报错代码清除后自动给袋机仍无法解锁 伺服驱动器ALARM锁定状态手动CLR复位方法 HMI密码遗忘且无默认账号的自动给袋机解锁方案 断电后自动给袋机通信不同步引发的隐性自锁故障