


全自动口罩生产线系统锁死,听起来像极了你刚泡好面、正要掀盖子时——WiFi断了,手机卡在加载界面,连叉子都懒得动一下。但产线可不讲人情,它一“罢工”,整条流水线就跟着静音,车间里只剩风扇嗡嗡响,和老板在走廊来回踱步的脚步声。
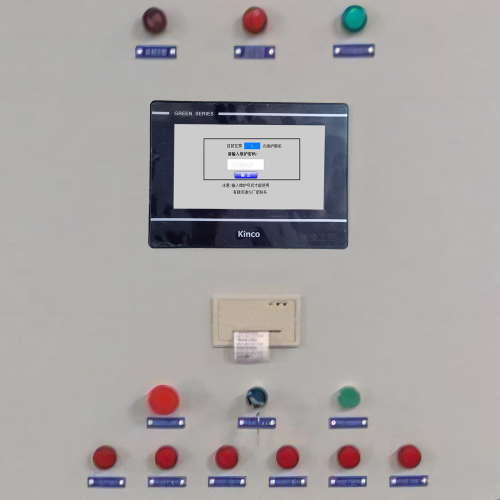
我们拆开看看,这“锁死”到底是谁在背后使绊子?
首先是硬件层面的“突发晕厥”。PLC突然不响应?可能是供电纹波超标,或者开关电源悄悄老化,输出电压飘到临界点;工控机蓝屏?大概率是散热积灰+长期7×24运行叠加的慢性疲劳;传感器信号中断更隐蔽——光电开关被飞沫糊住、接近开关磁性衰减、气压传感器膜片微堵,这些都不会报警,只会让系统一脸懵:“我该走还是该停?算了,先锁着吧。”
软件层的问题则像一场逻辑内讧。HMI界面冻在“正在启动”三秒不动,其实是触摸屏Flash寿命耗尽或程序堆栈溢出;运动控制卡在某个插补点反复尝试,可能只是加速度参数被误调超限,触发了安全锁止机制;更有甚者,某次远程参数下载没校验完就断连,导致控制字错位,系统宁可“装死”也不乱动。
最后是机械与电控的“配合失误”。伺服电机堵转不报错?那是驱动器把过载当瞬时扰动处理了;气动阀卡在半开状态,电磁阀得电信号明明正常,可气路就是不通——原来消音器进水结垢半年了;传送带过载保护倒是很敬业,但它只认电流,不管布料叠厚还是耳带缠绕,一狠心就拉闸。
说白了,锁死不是故障,而是系统在混沌中做出的最保守选择。而我们的任务,从来不是骂它“太矫情”,而是听懂它沉默里的每一句求救。
黄金15分钟,不是让你泡杯咖啡冷静一下,而是产线从“彻底静音”到“恢复滴答”的生死时速。全自动口罩生产线一旦锁死,每拖延一分钟,就意味着几百只口罩胎体在传送带上干裂、耳带熔接头在高温下老化、无菌区压差悄然失守——更别提下游包装线嗷嗷待哺的焦虑眼神。
我们把响应动作切成三块:像切寿司一样精准,但比切寿司严肃得多。
一级响应(0–3分钟):断电不是投降,是战术重置。
先看PLC运行灯是否还微弱闪烁——有光,优先软重启:HMI长按复位键3秒,或通过编程口发一次STOP→RUN指令;没光?立刻执行硬复位:断开主控柜总空开,等8秒(让超级电容彻底放电),再合闸。注意!伺服驱动器和气动电磁阀电源必须同步切断,否则可能触发反向电动势冲击——这不是玄学,是去年某厂用错顺序后烧掉两台安川驱动器换来的教训。
二级响应(3–10分钟):别翻说明书,看灯说话。
PLC本体IO指示灯——输入端常亮但输出端全灭?八成是安全继电器被急停按钮或门禁开关锁住;HMI报警代码E-723?查手册发现是“张力检测超时”,立刻去卷绕工位摸收卷轴温度——烫手就说明变频器过载保护已起效;翻HMI历史日志,最后三条记录全是“CAN通信超时”?那别折腾传感器了,直奔主站与从站之间的屏蔽双绞线接头,十次有七次是插头松动+车间湿度导致冷凝水微短路。
三级响应(10–15分钟):临时接管≠野蛮操作。
若确认是某段程序逻辑卡死,可切换至手动模式,用HMI上的“单步脉冲”功能逐段激活气缸/电机;必要时旁路单个安全门开关(仅限测试,且必须两人确认、挂牌上锁、全程录像)——但请记住:旁路光电幕布?不行。绕过急停回路?绝对不行。合规边界不是KPI,是责任底线。
这15分钟里,你不是修理工,是产线的“急救医生”:快、准、稳,且每一刀都清楚自己划在哪条血管上。
锁死不是宿命,而是系统在喊“我快撑不住了”——可惜口罩产线不会说话,只会突然黑屏、停转、报警灯连成一片红海。所以真正的高手,早就不靠“出了事再救”,而是让产线学会自己打个喷嚏、咳两声、甚至提前吃颗退烧药。
长效预防机制,说白了就是给全自动口罩生产线装上“健康手环+家庭医生+应急药箱”三位一体的防护体系。
3.1 健康度看板,不是炫技,是把隐性风险翻译成人话。
我们帮客户部署的实时监测看板,不堆数据,只盯四件事:伺服电机运行电流波动率(超±15%自动标黄)、超声波焊头工作温度(连续3分钟>85℃即预警)、PLC主站与HMI通信延迟(>80ms触发抖动提示)、关键气缸动作周期偏差(单次超时>1.2倍标准值即记录)。这些参数不是孤岛,它们会交叉印证——比如电流突升+温度飙升+通信延迟,大概率指向焊头轴承磨损而非程序bug。数据不说话,但组合起来,比老师傅敲机壳听音还准。
3.2 自愈型架构,不是科幻,是把“故障容忍”写进控制逻辑里。
我们在新代+汇川双核架构产线上做过实测:当视觉检测模块因强光干扰连续3帧丢帧,系统不报错停机,而是自动切换至“轮廓匹配降级模式”,用边缘特征继续定位耳带位置;若某伺服轴编码器信号中断,立即启用“惯性估算补偿”,靠电流环与速度环反推位置,维持±0.3mm精度运行至本批次结束。这不是绕开问题,而是给系统配了一副“备用眼镜”和一双“记忆脚”。
3.3 运维标准化,不是填表打卡,是把经验炼成肌肉记忆。
我们交付的《锁死事件SOP手册》没有一页理论,全是带图编号的“三步判别法”:一看HMI右下角时间是否跳动(否→HMI死机);二摸PLC散热片温度(烫手→电源或CPU过载);三短按急停按钮两次(有“咔哒”回弹声→安全回路完好)。所有一线电工上岗前,必须独立完成三次模拟锁死处置并录像归档。备件库存更聪明——当系统连续5次调用“松下A5系列驱动器故障代码F21”,库房终端自动弹出补货提醒,并关联最近维修案例中的更换原因与寿命曲线。
预防不是让故障消失,而是让故障失去突袭的机会。
标签: 全自动口罩生产线系统锁死应急处理 口罩产线PLC锁死快速复位方法 HMI界面冻结和CAN通信超时排查 口罩机伺服电机堵转与气动阀卡滞诊断 口罩生产线预防性维护SOP手册