


模切机被锁死的常见原因分析
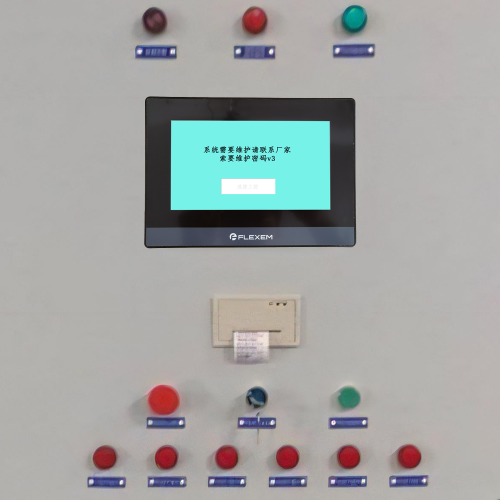
模切机不是手机,但它“锁死”起来,真的一点不比iPhone忘记密码时更温柔。你按下启动键,它纹丝不动;急停按钮明明没按,屏幕却固执地显示“安全回路断开”;防护门严丝合缝关好了,PLC却坚持认为“有人正在伸手掏刀模”——这背后,往往不是玄学,而是三类典型“锁喉逻辑”在联手发难。
第一类是安全联锁装置触发,堪称模切机的“道德底线”。急停按钮卡在半按状态、复位弹簧失效却没人发现;防护门看似关紧,实则限位开关松动偏移了2毫米;光栅被油污糊住或被纸屑遮挡半条光束,系统立马判定“存在入侵风险”,直接切断动力输出。这类锁死不讲情面,但好处是——它从不冤枉人,只要物理条件回归正常,系统通常秒级响应。
第二类是系统软件锁定,属于“自己人设的关卡”。比如操作员误输三次错误密码,系统自动进入锁定模式;又或者某次参数修改越界(比如把最大送料速度调成理论值的1.8倍),PLC为保安全主动触发保护性停机,并在内部置位一个“锁定标志”,不手动清除就拒绝唤醒。这类问题常被误判为硬件故障,其实只是系统在认真履行它的“守护协议”。
第三类最让人挠头:机械与电气故障诱因。伺服驱动器报AL-32(编码器通信异常),但电机轴根本没转;液压站压力表显示正常,实际管路微漏导致保压不足;PLC与触摸屏之间通讯闪断三次,系统误判为主控失能,自动挂起全部输出。这些故障单看都不致命,可一旦叠加发生,模切机就会用“锁死”表达它的困惑与不安。
说到底,模切机不是故意闹脾气,它只是把所有风险,都翻译成了“拒绝运行”四个字。
分步解锁操作指南(按优先级与安全等级排序)
解锁模切机,不是在玩密室逃脱,而是在执行一场有章法的“工业急救”。别急着翻说明书第137页,更别第一反应就拆PLC——我们按安全等级和恢复效率排了个序:从最外围、最无风险、最可能“一碰就好”的动作开始,层层向内推进。记住一句话:能断电复位解决的,绝不进参数;能HMI点几下的,绝不接电脑刷固件。
第一步:基础应急解锁——做一次“物理清零”。先确认急停按钮是否完全弹出(有些按钮复位后手感发涩,得用手旋半圈再按一下);再逐个推压防护门限位开关,听清脆“咔嗒”声才算到位;最后快速目检光栅发射端有没有反光胶带残留或油雾结膜。做完这三件事,合闸送主控电源,等PLC自检完成。约80%的“锁死”在此刻自动解除——它不是坏了,只是被自己吓住了。
第二步:软件层解锁——和系统“对上暗号”。若屏幕亮但提示“维护模式锁定”或“用户权限不足”,说明你正站在密码墙外。此时别乱输生日或工号,先查设备铭牌背面贴的《本地管理员信息卡》(很多工厂把它和润滑点检表钉在同一块亚克力板上)。输入正确密码后,进入诊断菜单,重点清除两项:报警历史中的“锁定类条目”(如F-LOCK、SEC-EN),以及PLC内部DB块中名为“SYS_LOCK_FLAG”的布尔位——这个标志位不手动复位,重启一万次也没用。
第三步:进阶干预——当机器开始“说胡话”。比如HMI显示“轴2未回零,禁止运行”,但手动摇动并无阻力,大概率是原点开关积灰或信号干扰。此时用PC连接PLC,调出运动控制诊断界面,强制执行单轴回零指令,并同步查看编码器反馈脉冲是否连续。若故障代码指向固件异常(如“FW-CRC ERROR”),可启用厂商预置的“轻量恢复模式”,加载出厂精简版固件临时接管,先让设备动起来,再安排停机升级。
整个过程像给模切机做心肺复苏:先看呼吸(急停/联锁),再听心跳(通讯/权限),最后查血氧(轴控/固件)。每一步都留有退路,也都有明确的“止步红线”——一旦出现伺服啸叫、液压异响或PLC指示灯狂闪红绿双色,立刻断电,呼叫专业支持。毕竟,安全不是流程里的一个步骤,而是所有步骤的前提。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。 作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。 【核心业务】 1.PLC解密与维修(行业最全面品牌覆盖) 支持20+主流及冷门品牌,包括但不限于: • 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等 • 冷门品牌:安川、产电、海为等众多进口及停产型号 服务内容: • 深度技术维修、程序修复、解密备份 • 程序上传下载、注释恢复 • 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题 2.触摸屏全品牌解密与编程 支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。 3.数控系统维修与解锁 专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。 4.自动化设备设计与程序开发 提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
预防锁死与长效运维建议
模切机不是“越用越顺”的老自行车,而是“越惯越娇”的精密舞者。一次没擦光栅的油渍、一次跳过参数备份的下班铃声、一次把管理员密码写在贴纸上还贴在HMI边框——都可能在三个月后的凌晨三点,化作屏幕上刺眼的“SYSTEM LOCKED”。预防锁死,本质上是在和时间做交易:每天多花三分钟,换回一次停产零损失;每月坚持一次小维护,省下的是整条产线停摆的工时与订单违约金。
3.1 日常操作规范,是写给机器的“行为守则”。上电前执行“三查”:急停是否弹起、防护门限位是否压紧、气压表指针是否落进绿色区间;关机后务必走完“软停流程”,而非直接拍总闸——PLC需要2秒完成数据刷写,硬断电等于让系统猝死。建议制作《联锁点检打卡表》,挂在操作台旁,每班次由主操手勾选并签名;同时推行权限分级:普通操作员只能调用预设配方,技术员可修改工艺参数,而PLC逻辑修改、密码重置等高危动作,必须经设备主管扫码授权后解锁。权限不是防人,是防误触。
3.2 定期维护不是“修坏了才动手”,而是“在故障开口前缝好针脚”。每月清洁光电开关镜面,用无纺布蘸酒精轻拭,别用纸巾——纤维残留会引发间歇性误触发;每季度对伺服电机编码器连接器做一次插拔复位,并检查屏蔽层接地是否松动;每半年导出一次PLC主程序+HMI工程文件,存为带日期水印的双备份(本地U盘+企业云盘),且确保备份包内含完整注释与版本说明——否则三年后你面对的将是一堆“功能已知但逻辑成谜”的梯形图。
3.3 应急响应机制,是给产线装上的“自动体外除颤仪”。在模切机侧门内侧张贴A3幅面《5分钟快速排障流程图》,用图标代替文字,连新来的实习生也能顺着箭头找到急停复位键;工具箱里常备一把镀镍急停钥匙、两支工业级万用表笔、一个预装诊断软件的加固平板;最关键的是,把速捷技术支持热线打印成防水卡片,塑封后钉在电柜门内侧——不是等锁死才翻通讯录,而是让解法比报警声来得更快。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。 作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。 【核心业务】 1.PLC解密与维修(行业最全面品牌覆盖) 支持20+主流及冷门品牌,包括但不限于: • 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等 • 冷门品牌:安川、产电、海为等众多进口及停产型号 服务内容: • 深度技术维修、程序修复、解密备份 • 程序上传下载、注释恢复 • 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题 2.触摸屏全品牌解密与编程 支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。 3.数控系统维修与解锁 专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。 4.自动化设备设计与程序开发 提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
标签: 模切机急停按钮卡滞导致锁死 模切机防护门限位开关松动解锁方法 模切机PLC内部SYS_LOCK_FLAG标志位清除 模切机光栅被油污遮挡引发安全锁死 模切机触摸屏维护模式锁定密码找回