


自动码坯机被锁了?别急着翻说明书,也别第一反应就打电话叫人——先摸清它“锁得有理”的逻辑。我们速捷工控修过上千台码坯机,见过最离谱的“被锁”现场:操作工说“昨天还好好的”,一查发现急停按钮被托盘边角蹭了三天没复位;还有次密码输错七次,PLC默默启动了防暴力破解机制,连工程师权限都暂时冻结了。
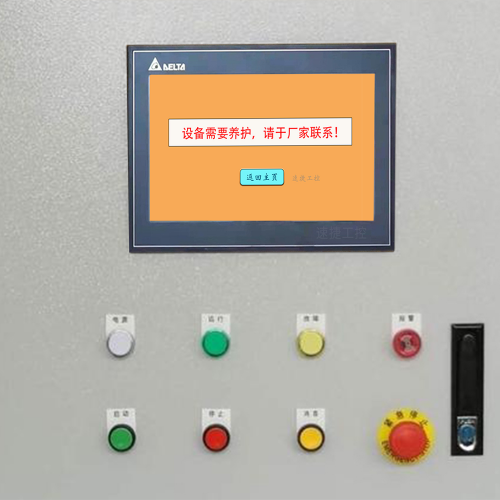
硬件级锁定,是设备在用物理方式喊“我不干了”。比如安全继电器突然吸合——它不讲道理,只认回路通断;急停回路哪怕只有一根线虚接,整条产线立马“定格”;更有PLC输出被强制置0,表面看是程序问题,实则可能是某个IO模块供电不稳导致的误判。这类问题,得拿万用表和短接线说话,不能靠猜。
软件级锁定更像一场“数字审讯”:密码保护模式下,连HMI都变哑巴;授权过期不是系统坏了,是它守约守得太认真;参数校验失败则像考试交了白卷——哪怕只差一个小数点,PLC也坚决不执行下一步动作。
至于外部联锁干扰,那是典型的“一人感冒,全厂吃药”。窑车没到位,码坯机宁可空转也不动爪;托盘堆太高触发限高开关,它就原地立正;上游搅拌机通信一断,它立刻进入“等通知”状态。这些连锁反应,不是故障,是设计逻辑在严格执行。
所以诊断的第一步,永远不是修,而是问:它为什么有权锁?锁得合不合理?
——搞清这个,一半问题已经解开了。
自动码坯机被锁了,最怕两种人:一种是抄起螺丝刀就拆PLC的猛士,一种是抱着手机等“师傅远程发个密码”的静待派。我们速捷工控的应急响应流程,不靠运气,不拼手速,靠的是把“慌”切成三段——先停稳、再解扣、最后验牢。
第一段叫“安全优先”,不是口号,是动作清单。锁定状态确认?不是看HMI黑没黑屏,而是查安全继电器是否吸合、急停回路是否导通、PLC运行灯是否闪烁异常;能量隔离(LOTO)必须真挂牌、真上锁、真测电——哪怕只是换一个限位开关,也得按标准走完七步隔离法;风险预评估更不是走过场,比如托盘堆叠超限触发联锁,你若直接短接传感器复位,下一垛坯体可能直接撞穿挡板。
第二段是“分层解锁”,像开保险柜:操作员权限能解的,绝不惊动工程师;工程师密钥重置前,先确认是否真丢了密码,还是有人误点了“锁定本机”;PLC程序在线解禁更是精细活——我们从不盲目下载旧程序,而是先比对当前IO状态与逻辑预期,定位到底是哪一行梯形图卡住了“允许码坯”标志位。
第三段“验证与复位”,才是见真章的时候。空载连续运行30分钟不是摆样子,是要看抓取周期是否稳定、定位偏差是否在±2mm内、各传感器信号有无偶发丢帧。一次合格,两次放心,三次才算真正交还产线。
这套路径,我们写进SOP,也刻进工程师肌肉记忆里——因为停机一小时,损失的不只是电费,还有客户的订单交付节点。
预防性治理这事,听起来像给自动码坯机买了份“健康保险”,但速捷工控干的不是等出险才理赔,而是提前把体检、疫苗、24小时健康监测全配齐——防误锁、快响应、可追溯,三件事必须拧成一股绳,不能谁干谁的,更不能等锁了再翻说明书。
先说“防误锁”。我们见过太多锁机现场,根源不在PLC坏了,而在权限乱了:操作工点错HMI上那个红色“系统锁定”按钮,以为是清报警,结果整条码坯线直接挂起;或者新来的工程师用旧密码登录,系统判定“多次失败”自动触发72小时软锁。现在,我们在客户现场部署的每一套控制系统,都默认启用三级权限隔离——操作员只能启停、复位常规报警;技术员可调参数、查日志;工程师才拥有程序解禁与固件烧录权限。所有操作实时写入不可篡改的日志,连谁在几点几分按了哪个软键、持续多久、是否弹窗确认,全都记着,不靠人回忆,靠数据说话。
再说“快响应”。光有权限不够,得让人一眼看懂“锁在哪、为什么锁、怎么解”。我们在控制柜加装双色状态指示灯——绿色常亮是正常,红色慢闪是待确认告警,红色快闪才是已锁定;HMI界面同步弹出结构化提示:“当前锁定源:窑车定位信号丢失(X3.5)→触发联锁条件L102→禁止码坯动作”。更狠的是接入AR远程指导模块,工程师扫码上线,手机镜头一扫传感器接线端子,画面里立刻标出该测哪根线、电压应是多少、异常时如何临时旁路——手把手,不口述。
最后是“可追溯”。我们把过去三年服务过的127台自动码坯机锁机事件拉出来建模,画出故障树(FTA),发现68%的锁机源于托盘堆叠超限未及时清空,23%来自通信中断后重连策略缺失。于是反向推动固件升级:新增“堆叠计数自检+超限前3分钟渐进降速”逻辑;补全MODBUS TCP断线重连心跳机制;连操作规程都重写了——现在每班交接,第一件事不是开设备,而是核对“锁机风险检查表”上五项必查项。预防不是不发生,而是让问题还没长出牙齿,就被摁回牙床里。
标签: 自动码坯机被锁了怎么快速解锁 码坯机急停回路虚接导致锁定 PLC防暴力破解密码输错自动锁机 窑车未到位触发码坯机联锁锁定 HMI操作员误点系统锁定按钮解决方案