


湿拌砂浆站被锁死了?别急着砸键盘,也别慌着打电话求人——先摸清它为啥“闹脾气”。这玩意儿不是手机,输错三次密码就自动锁屏;它是工业现场的“老黄牛”,一锁就是全线停产,水泥灰都凉了,砂浆还没拌匀。那它到底为啥锁死?我们拆开三层壳子聊。
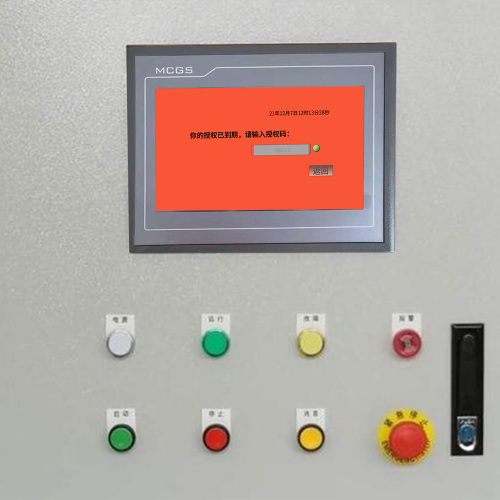
第一层是“安全保护机制触发”。比如搅拌主机温度飙升,PLC一看:再转下去轴承要冒烟了!立马执行硬性停机并上锁;又或者电机过载报警没清除、急停按钮还按着没复位——它可不讲“我以为松开了”,只认物理信号。还有传感器飘移,料位计误报满仓,系统宁可信其有,直接锁死防误动作。
第二层是“控制系统自己卡壳”。PLC程序跑飞了、通信总线接触不良导致HMI和控制器失联、甚至只是某次断电后参数丢失错乱……更常见的是密码被改得连原厂工程师都挠头——有人设了个“123456”,结果被系统判定为弱口令自动锁定;也有人升级固件后没同步授权,功能模块直接变灰色。
第三层最让人哭笑不得:人锁的。操作员手滑点了“全站锁定”测试模式没退出;管理员远程更新权限时网络抖动,指令发了一半;甚至软件授权到期那天凌晨三点,系统默默执行了“休眠协议”……不是设备坏了,是它在等一句“芝麻开门”。
所以解锁前,请先问自己一句:它到底是病了,还是生气了?
分步式解锁操作指南与应急处置流程,不是玄学口诀,也不是修仙渡劫——它是一套“先摸脉、再开方、最后喂药”的工业急救手册。湿拌砂浆站被锁死,现场往往只剩两种人:一种在配电柜前蹲着查线,一种在HMI屏前反复按F5刷新。别急,我们按三步走,稳住节奏,把“锁死”变成“可解”。
第一步:基础排查,做一次设备体检。先确认总电源是否稳定,尤其检查控制柜内DC24V开关电源输出是否正常——很多“锁死”其实是PLC失电重启后未完成自检;接着逐个拍醒急停按钮,别只看外观,得旋出复位(有些是旋转复位式);再盯紧各传感器状态:料位开关有没有卡灰、温度探头是否松脱、水秤信号是否持续飘零。报警代码别光截图发微信问人,打开PLC编程软件在线诊断页,对照手册查清是“Err307通信超时”还是“Err112搅拌电机反馈丢失”——代码是设备写给你的求救信,不是乱码。
第二步:控制系统解锁,讲策略不讲蛮力。本地复位不是狂按“复位键”,而是按顺序执行:断主控电源10秒→合闸→等PLC运行灯常亮→在HMI上进入“系统维护→安全设置→清除临时锁定”。默认密码?别猜“admin123”,多数国产PLC留有隐藏工程入口:长按HMI右下角空白区5秒,或同时按“F1+F4+确认”组合键调出工程师模式。若密码真丢了,切记:不要反复试错触发永久锁死,立刻切换至第三步。
第三步:远程/后台解锁,是技术兜底,不是甩锅出口。联系原厂前,先自查云平台登录状态、授权码有效期及固件版本号。曾有客户锁机是因为新升级的V2.8固件不兼容旧版加密狗,降级回V2.6即恢复。我们支持远程协助接入,但前提是您提前开通了安全白名单通道,并确保路由器未屏蔽443端口——毕竟,再厉害的工程师也连不上一堵墙。
记住:所有“一键解锁”都是假消息,真正的解锁,藏在冷静的步骤里。
预防锁死与长效运维策略,说白了就是——别等砂浆站“猝死”了才想起做心肺复苏。湿拌砂浆站不是一次性打火机,它是常年泡在粉尘、水汽和重载里的工业老黄牛。指望它十年不锁、五年不卡、三年不报警?那得给它配个私人营养师+心理医生+法律顾问——而我们,刚好能凑齐这三样。
3.1 日常维护规范,不是写在本子上的漂亮话。传感器校准不能靠“感觉”,每月用标准砝码实测一次水秤/粉料秤零点与满量程偏差;PLC程序备份要养成“双保险”习惯:一份存U盘(标注日期+版本号),一份上传至内网NAS并设置自动归档;搅拌主机的轴封与卸料门密封圈,每季度必须拆检——很多“突然锁机”其实源于漏浆导致电机过载保护反复触发,而操作工只看到“系统故障”,没看见搅拌轴上糊着三天没清理的砂浆硬块。
3.2 权限与安全管理优化,是给设备装上“数字门禁”。建议至少设三级账户:操作员(仅启停、切换配方)、班组长(可调参数但不可改逻辑)、工程师(全权限但需二次认证)。所有关键操作自动生成日志,保留不少于180天——不是为了秋后算账,而是某天又锁了,翻日志发现是前天夜班某人误删了PID调节模块,省下6小时排查时间。更推荐部署“锁机预警机制”:当连续三次密码错误、或HMI离线超4小时,系统自动短信通知管理员,并临时降级为单机运行模式,保产不保智。
3.3 技术升级建议,是让老设备学会“自己说话”。加装智能诊断模块后,PLC不再只报“Err205”,而是推送“骨料仓振动器供电异常,建议检查KM3接触器触点氧化”;对接MES系统后,每次锁机事件会自动关联生产工单、能耗曲线与维修记录,久而久之,你就能看出:原来每年3月湿度升高时,气动蝶阀响应延迟率上升47%——该换密封了,不是换PLC。
锁死不可怕,可怕的是总在同一个坑里拌两回砂浆。
标签: 湿拌砂浆站PLC锁死原因分析 湿拌砂浆站急停按钮复位方法 湿拌砂浆站HMI工程师模式进入方式 湿拌砂浆站传感器误报导致系统锁死 湿拌砂浆站授权到期自动锁机解决方案