


封罐机PLC被锁了?别急着砸柜子,先搞清它为啥“闹脾气”。
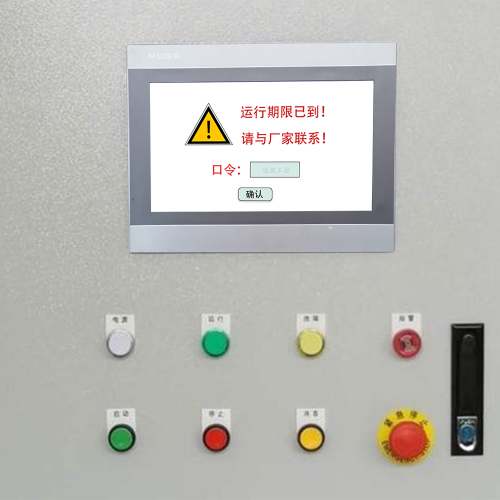
咱们干自动化这行的都懂,封罐机一停,产线就喘不上气——罐子堆成山,订单催得紧,而PLC面板上那个刺眼的“STOP”灯,像极了老板发来的一条未读消息:你看着办。
那它到底为啥被锁?表面看是密码输错三次,深层其实是三类“病根”在作祟。
第一类叫硬件级锁定,属于PLC的“生理故障”。比如操作员手滑拔了CPU电池十年没换,EEPROM里存的密码和程序悄悄挥发;或者某次雷击后CPU模块内部时钟紊乱,启动自检失败直接进安全锁死态;再或者老设备用着停产型号,芯片老化导致加密密钥校验永远不通过——不是不想开,是硬件真不认你。
第二类是软件级锁定,属于“思想包袱太重”。工程师当年为防技术外泄,给工程加了双层密码+项目加密,结果离职交接时只留了张写着“密码在U盘里”的便签,而那个U盘,早被行政小姐姐当废品回收了。还有更隐蔽的:升级固件后新旧版本握手失败,PLC宁可罢工也不妥协,活脱脱一个工业界的倔老头。
第三类最冤——外部诱因。比如车间突然跳闸,PLC在写入关键配置时断电,就像你微信正发“收到”突然黑屏,结果对话框卡在半空中;又或者U盘插进HMI口顺手拷了份病毒,PLC默默中招,启动时自动触发安全锁定协议;甚至有人误点了TIA Portal里的“永久禁止下载”选项,系统当场宣布:此工程,谢绝访问。
说白了,PLC不是故意摆谱,它只是太认真——认真到把每一次异常都当成入侵,把每一次断电都当作战争警报。
所以修之前,先别急着解密,得先听它“讲完病史”。
解锁应急处理流程与合规技术路径:不是所有“强制开机”都叫专业救援
封罐机PLC被锁了,第一反应是翻说明书、查百度、问群友、甚至准备烧录器——但慢着,你手里的螺丝刀,可能正悬在产线停产的悬崖边上。
我们干这行有个铁律:修得快不如修得稳,修得稳不如修得明。所谓“明”,就是每一步操作前,先问三句话:我有没有权限?数据还能不能救?下一步会不会让整条线从“停机”变成“瘫痪”?
安全前提确认,不是走流程,而是给抢修装上双保险。先核对客户授权书和设备归属信息,避免修错厂、动错柜;再用专用工具快速扫描PLC内存状态——如果程序块尚存但密码锁死,优先做在线备份;如果连DB块都显示“Access Denied”,就得立刻隔离该PLC通信端口,防止异常信号扩散到同一网络下的其他控制器。曾有客户急着复产,跳过这步直接短接复位,结果把隔壁灌装站的伺服参数全刷成了默认值,最后多赔了两天产能损失。
标准化解锁,讲究“对症下药,不越权”。西门子S7-1200/1500?用TIA Portal的Reset功能比盲拆电池靠谱十倍;三菱FX系列?GX Works2里的“初始化CPU”需配合特定DIP开关组合,跳错一根线,就从解密变格式化;老派松下FP-XH?得找到主板上的Bootloader焊点,用串口指令唤醒底层恢复模式——这些不是玄学,是写在芯片手册第37页的白纸黑字。
当然,真遇到加密强度高、厂商已停更支持的老型号,我们也留了“保底招”:临时旁路I/O信号,让气缸靠硬线逻辑完成基础封罐动作;或把HMI降级为纯监视界面,用物理按钮+继电器链路维持最低限度运行。这不是妥协,是给产线续上一口气,等真正解密完成再优雅回归。
记住,最快的修复,永远建立在最清醒的判断之上。
预防机制构建与智能化运维升级建议:别等锁上了才想起配钥匙
封罐机PLC被锁,修一次是技术活,锁十次就是管理账。我们见过太多客户——第一次锁,说是“工程师离职没留密码”;第二次锁,说是“升级固件点错了选项”;第三次锁,干脆指着屏幕说:“这机器是不是成精了?怎么总在我换班前两小时自动进安全模式?”
其实PLC不会成精,但缺乏预防机制的产线,真会“自我设陷”。
管理层规范,不是贴在车间墙上的A4纸,而是能查、能溯、能追责的动作闭环。比如PLC工程文档,不能只存U盘里,得进企业知识库,带版本号+修改人+生效日期;密码管理要分三级——操作员只能启停,技术员可调参数,管理员才握有下载/解密权限,且每次登录必须留痕;至于操作日志?别只信PLC自带的几行时间戳,得对接SCADA系统做全链路行为录像,哪台电脑、几点几分、谁点了“Download Block”,清清楚楚。
技术层加固,是给PLC穿防弹衣。启用安全启动(Secure Boot),确保每次上电只加载签名认证过的固件;在PLC通信入口加工业防火墙,把非授权IP、异常端口扫描、高频读写请求统统拦在外面;改用OPC UA加密通道替代传统Modbus TCP裸奔通信——不是所有数据都该“透明”,尤其当配方参数和设备健康值一起在网线上跑的时候。
智能化演进,则是让产线学会“未病先防”。我们在某食品厂封罐线部署的预测性维护模块,就靠实时抓取PLC的SF灯闪烁频率、看门狗复位计数、EEPROM写入耗时等17个隐性指标,提前48小时预警“锁机高风险”;一旦触发阈值,自动向MES推送工单,同步短信提醒设备主管,并附上历史同类故障的TOP3原因与推荐预案。现在他们产线的平均锁机间隔,从2.3个月拉长到了11.6个月——不是因为机器变乖了,而是人终于学会了在故障发生前,先跟PLC好好聊聊天。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。
作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。
【核心业务】
1.PLC解密与维修(行业最全面品牌覆盖)
支持20+主流及冷门品牌,包括但不限于:
• 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等
• 冷门品牌:安川、产电、海为等众多进口及停产型号
服务内容:
• 深度技术维修、程序修复、解密备份
• 程序上传下载、注释恢复
• 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题
2.触摸屏全品牌解密与编程
支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。
3.数控系统维修与解锁
专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。
4.自动化设备设计与程序开发
提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
标签: 封罐机PLC密码丢失应急处理 西门子S7-1200 PLC安全锁死解锁 三菱FX系列PLC强制复位方法 松下FP-XH PLC Bootloader恢复模式 食品包装产线PLC预防性运维方案