


轧花机系统被锁,听起来像武侠小说里中了“定身术”,但现实里它可没那么浪漫——轻则产线停摆一小时,重则整条棉线车间集体“躺平”。作为常年跟各类工业设备打交道的速捷工控,我们见过太多轧花机突然“罢工”的现场:操作工拍着HMI屏幕喊“怎么又锁了?”,老师傅蹲在电柜前叹气,而棉花正卡在清花箱里默默发酵……别急,先别急着抄起螺丝刀硬撬,咱得搞清楚——它到底为啥锁?
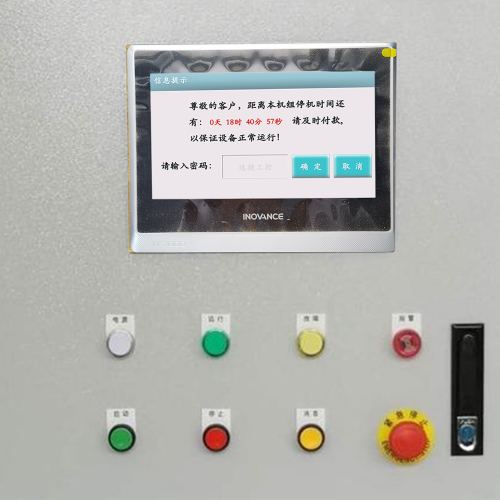
1.1 机械锁定,是轧花机最“实在”的脾气。安全联锁装置可不是摆设,比如喂棉辊门没关严、清花罩未复位、紧急拉绳被误碰,系统立马触发硬性互锁,电机断电、气缸泄压,连继电器都懒得给你面子。更头疼的是物理卡滞:棉籽结团堵死锯齿辊、皮带打滑导致编码器反馈失真,PLC一看“位置偏差超限”,干脆一脚踩死刹车——这不是故障,是它在替你拦下一场可能的着火或断轴事故。
1.2 电气与控制系统锁定,则更“隐形”。西门子PLC突然报F07892(安全总线中断),或是三菱Q系列因密码过期拒绝执行RUN指令;又或者某天远程运维通道被误启“维护锁定协议”,结果本地操作员连急停复位按钮都点不动。这类锁定不冒烟、不跳闸,但比停电还让人抓狂——因为你看得见设备,却指挥不动它。
1.3 软件层面的锁定,往往最让人摸不着头脑。比如固件升级中途断电,参数区校验失败,系统自动进入只读保护态;又或者某次误操作激活了OEM厂商预埋的远程锁机逻辑(尤其在非授权第三方程序刷写后)。这时候,HMI上可能只显示一行冷静的“System Locked – Contact Authorized Service”,翻译过来就是:“你,暂时失去了对这台机器的法定监护权。”
说到底,轧花机不是故意耍脾气,它是在用锁定的方式喊话:这里不对劲,快来看看。
应急响应不是演电影,没有BGM,也没有慢镜头。轧花机一锁,现场没时间喊“Action”,只有棉絮在飘、时钟在走、订单在催。速捷工控跑过上百个轧花车间,总结出一条铁律:解锁速度不取决于手有多快,而取决于脑子有没有先冷静三秒。
2.1 首要安全确认——这不是流程第一步,是唯一不可跳过的前提。我们见过太多人冲上去就按复位键,结果发现急停按钮还压着、气源阀门半开着、锯齿辊里还卡着半团棉籽……更危险的是带电操作PLC端子排。请记住:LOTO(上锁挂牌)不是 paperwork,是保命动作。断主电源、泄气压、挂锁具、验无压——哪怕只差0.5秒省略,都可能让“解锁”变成“事故报告的第一行”。
2.2 分级解锁,讲究的是“由简入繁、由外到内”。别一上来就翻固件手册找密钥。先试试本地硬复位:查急停是否释放、安全继电器是否吸合、HMI是否亮屏但无响应;再进维护模式——西门子用TIA Portal的“Safe Mode Access”,三菱Q系列靠专用服务密码+硬件开关组合,台达AS系列则需长按HMI特定区域5秒……每一步都有“正确姿势”,错一个字符、少一次断电重启,系统都可能给你回个“Access Denied”。我们不教通用密码,但能告诉你哪款PLC在什么状态下该看哪一页诊断缓冲区。
2.3 日志追溯,才是真正的破案现场。HMI报警代码不是天书,比如“E472-03”在某国产PLC里代表“清花电机编码器信号丢失超时”,而“SFT-LOCK-8A”则是安全模块主动触发的协议级锁定。事件记录器里藏着时间戳、操作员ID、前3条指令执行序列——这些比监控录像还准。我们常帮客户从一条0.3秒前的CAN总线错误帧,反推出是哪台变频器干扰了安全通信,从而避免下次“锁得莫名其妙”。
解锁不是终点,是故障闭环的起点。
预防性策略不是给设备买保险,而是让设备自己学会“不生病”。轧花机系统被锁,90%的案例回头看,都藏着一句没说出口的“早该做点什么”。速捷工控在新疆、山东、河北的轧花厂蹲点跟班三个月,发现一个有趣现象:故障频发的产线,操作工平均年龄偏小、换岗频繁;而零非停的标杆车间,HMI界面多了一行小字提示,PLC程序里多了一个“软急停确认延时”,维保记录本上每月多打一次勾——全是小事,但加起来就是韧性。
3.1 人因工程优化,本质是“把犯错的成本变高,把正确的动作变简单”。我们帮某棉业集团重做了HMI主界面:急停按钮放大三倍、加红色脉冲边框,但必须先点“确认误锁”弹窗才能生效;权限不再用静态密码,而是绑定工牌+指纹+当班任务单ID,夜班临时顶岗人员只能看到本工序权限。PLC里还埋了个“防抖逻辑”——连续两次误触复位键间隔小于1.8秒,自动进入30秒只读模式,逼人抬头看报警信息。
3.2 智能监控升级,不靠堆传感器,而靠读懂老设备的“身体语言”。我们在一台服役12年的锯齿轧花机上加装了低成本电流特征采集模块,结合历史负载曲线建模,提前47小时预警“清花罗拉轴承微卡滞”,避免了后续安全联锁的连锁触发。温度不是只看电机外壳,而是比对进棉口与出棉口气流温差突变;振动不是只测基座,而是提取传动链谐波分量做趋势分析——这些数据跑在边缘计算盒里,不连云,不传厂外,只在本地HMI弹一句:“建议停机检查第3组肋条间隙”。
3.3 维保体系迭代,关键在“把例行变成闭环”。我们给客户定制了一份《轧花机联锁元件校验清单》,不是笼统写“检查急停按钮”,而是注明:“西门子3SU1急停按钮,触点压降>12mV即需更换,测试须在带载启停循环中完成”。固件审计也不再是翻版本号,而是建立“兼容性矩阵表”:比如某批次台达AS300 PLC升到V3.2.8后,与国产清花变频器MODBUS RTU通信会偶发CRC校验失败——这种坑,我们已踩过并填平,直接塞进客户的年度维保SOP里。
系统不会永远不锁,但可以越来越难被锁住。
标签: 轧花机系统被锁应急处理方法 西门子PLC轧花机安全锁定解锁 三菱Q系列轧花机维护锁定解除 轧花机HMI系统锁定故障排查 棉纺设备联锁保护误触发预防