


喷塑生产线被锁死,听起来像设备突然得了“面瘫”——按钮不灵、传送不动、喷枪哑火,整个产线僵在那儿,连空气都凝固了。别急着喊“师傅快来看看”,先摸清它为啥“闹脾气”。我们速捷工控常年蹲守在各类喷塑现场,修过的锁死案例比烤箱里的粉末涂层还厚实,总结下来,八成以上不是硬件崩了,而是系统在认真执行它的“职业操守”。
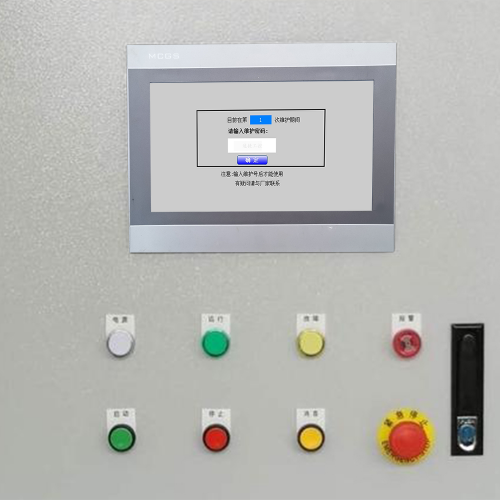
第一类原因,叫“安全联锁机制触发”。这可不是故障,是设备在尽职尽责地当保安——急停按钮被误碰?门禁开关松动?固化炉温度悄悄飙过200℃?喷房气压低于0.45MPa?哪怕只是压缩空气中混了点水汽,湿度传感器一报警,PLC立马拉闸:不安全,不开工。这类锁死最典型的特点是“全系统静默但无报错”,HMI上可能只显示一行小字:“Safety Interlock Active”,翻译过来就是:“我有权保持沉默,直到你把隐患说清楚。”
第二类,控制系统自身掉链子。比如PLC程序跑飞了,逻辑跳转错乱;或者HMI突然黑屏失联,通讯灯狂闪两下就熄火;更隐蔽的是程序里某个定时器溢出,导致“等待喷枪就绪”状态卡死十年不更新。这类问题往往伴随异常报警代码,但操作员翻半天手册也看不懂——毕竟PLC的报错语言,和人类日常用语之间,隔着三本IEC61131-3标准。
第三类容易被忽视:外部信号干扰或电源波动。老厂房里变频器一启动,隔壁PLC输入点就集体“幻读”;雷雨天电压跌落20%,开关电源没扛住,PLC看门狗一咬,自动复位失败,直接进锁定态。它不是坏了,是被“吓”住了,需要轻轻拍一拍,再给杯温水(稳压)。
说到底,喷塑线不是真锁死了,它只是在等一个懂它脾气的人,把“为什么不能动”的答案,工整写在复位键旁边。
安全合规的解锁操作流程,不是“按哪个键能让设备立刻活过来”的玄学指南,而是像处理一场小型工业急诊:先止血、再查因、最后定方案。我们速捷工控修过上百条喷塑线,见过太多人一着急就直奔PLC强制复位——结果没解开锁,倒把安全联锁逻辑冲没了,第二天喷房温度超限也没报警,这哪是解锁?这是给产线埋雷。
一级响应,讲究一个“稳”字。别急着捅HMI重启键,先绕设备走一圈:急停按钮是不是还按着没弹回?气源三联件里积水有没有漫过玻璃杯刻度?配电柜里那个不起眼的24V开关电源,风扇转不转?这些动作看着土,却是所有后续操作的“安全签证”。我们管这叫“三不原则”:不确认气源不碰阀、不验证电源不送电、不释放急停不点屏。HMI重启?可以,但必须在断电10秒后再上电——给电容放完电,也给脑子留出3秒冷静期。
二级响应,才真正进入技术深水区。此时需要工程师权限登录PLC,不是为了炫技,而是看三样东西:报警缓冲区里的历史记录、I/O状态表里哪些输入点持续为0、以及主程序中那个被反复调用的“SafeState”功能块是否卡在了WAITING分支。临时旁路非关键联锁?可以,但必须手写《旁路操作单》,注明旁路项、生效时段、恢复责任人,并贴在HMI旁边——这不是形式主义,是让下次夜班同事看见这张纸,就知道“这里动过,别当正常状态信”。
至于三级响应?那不是“修不好才找原厂”,而是“该交棒时就交棒”。比如某进口固化炉控制器加密固件损坏,强行刷写可能变砖;或某定制化喷枪同步逻辑完全丢失,连原厂都没留备份。这时候,调用我们存档的客户专属程序包,比等快递寄新模块快六小时——毕竟,产线停一分钟,成本不是按秒算,是按公斤粉末算的。
记住:解锁的终点不是绿灯亮起,而是所有人清楚知道——这次为什么锁?怎么解的?下次怎么不锁?
预防锁死事故的长效管理措施,听起来像写在ISO文件里的标准话术,但咱们速捷工控在喷塑车间蹲点跟线时发现:真正管用的预防,往往藏在老师傅顺手拧紧的气管接头里、新员工第一次独立完成的传感器校准记录里、还有那台默默上传数据却从不吵闹的远程监控模块里。
3.1 日常维护规范,不是填表打卡,而是“把隐患当感冒早期症状来治”。比如压缩空气含水率——别等喷枪雾化不良才查,每月用露点仪测一次,超过-20℃就该换干燥剂;再比如炉温热电偶,厂家标称精度±1.5℃,但连续运行半年后,实测偏差可能悄悄爬到±4℃,这时候联锁逻辑还在按“理想值”判断,不锁才怪。我们帮客户做的《喷塑线关键点巡检卡》,连接地电阻测试都标注了“雨季前必测”,因为去年真有条线,雷雨夜因接地劣化导致PLC通讯闪断,安全模块误判为门禁异常而锁机。
3.2 人员能力建设,拒绝“会开机=会应急”。我们给操作员培训复位流程,第一课永远是:“你按下复位键前,必须能说出当前报警代码对应的物理设备”。维修人员则要通过我们的PLC基础诊断认证——不是考梯形图语法,而是现场给一台黑屏HMI和三根线,限时恢复与PLC的基本通讯,并读出两个真实I/O状态。证书不镀金,但背后是32小时实操+1次产线突发模拟考核。
3.3 智能化升级,不堆参数,只加“确定性”。加装远程监控模块?重点不在画面多炫,而在能否自动抓取锁机前10秒的全部变量快照;设多级预警?一级提示“固化炉风压波动超15%”,二级弹窗“联锁条件逼近阈值”,三级才触发锁定——把“突然黑屏”变成“有迹可循”。电子化锁机档案?每起事件自动归档时间、操作人、绕过项、恢复耗时,半年后调出来一看:78%的锁机发生在清粉作业后两小时内——原来问题不在PLC,而在粉尘进入光电开关。预防,从来不是堵漏洞,而是读懂设备写的“病历”。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。 作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。 【核心业务】 1.PLC解密与维修(行业最全面品牌覆盖) 支持20+主流及冷门品牌,包括但不限于: • 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等 • 冷门品牌:安川、产电、海为等众多进口及停产型号 服务内容: • 深度技术维修、程序修复、解密备份 • 程序上传下载、注释恢复 • 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题 2.触摸屏全品牌解密与编程 支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。 3.数控系统维修与解锁 专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。 4.自动化设备设计与程序开发 提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
标签: 喷塑生产线安全联锁触发解锁方法 PLC程序跑飞导致喷塑线锁定处理 喷塑设备急停未复位引起的系统锁死排查 压缩空气含水率超标引发喷塑线自动锁机解决方案 HMI与PLC通讯中断导致喷塑产线假性锁死诊断步骤