


制鞋机械被锁了:常见原因与紧急响应机制
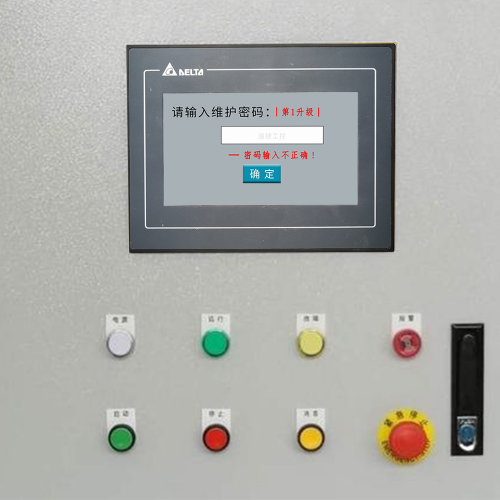
制鞋厂的产线突然“静音”,不是因为工人午休,而是整台成型机、压底机或喷胶站集体罢工——屏幕黑着,指示灯红着,急停按钮还被谁按得微微凹陷……没错,它被锁了。别慌,这年头设备比人还爱耍脾气,但脾气背后,往往有迹可循。
先说说它为啥“锁”:安全联锁最讲原则,一扇防护门没关严、一个光栅被遮挡半秒,系统立马执行硬性停机,这是保命逻辑,不是找茬;PLC若突然程序跑飞、内存校验失败,就像大脑短路,直接进入保护性冻结;还有那种“手比脑子快”的操作——老师傅顺手拍下急停,事后忘了复位,机器就卡在“我已躺平”的状态;更隐蔽的是权限系统抽风:密码过期、用户组被误删、甚至U盾接触不良,都可能让HMI显示“访问拒绝”,仿佛设备突然得了社交恐惧症。
那第一反应该干啥?记住四步铁律:断、看、隔、报。不是马上冲去按复位键,而是先确认主电源是否已切断(尤其涉及液压或气动储能部件);接着观察各模块指示灯状态,拍照留证——红灯在哪、闪烁频率多少,都是破案线索;第三步是物理隔离,比如拔掉故障单元通讯线,防止问题扩散;最后才是按企业既定流程上报,切忌擅自短接安全回路。毕竟,让设备重启容易,让人平安下班更重要。
解锁技术路径与权限管理规范
设备被锁,不是“按个键就能好”的童话场景,而是一场需要分层拆解的精密操作。就像开保险柜,你得先知道它是机械锁、电子锁,还是带生物识别的智能锁——制鞋机械的解锁,同样讲究“对症下刀”,硬软兼施,且每一步都得留痕、可控、可溯。
硬件级解锁,是安全底线之上的第一道手动开关。比如老式压底机旁那个黄黑相间的钥匙开关,顺时针旋转才是“解除联锁”,逆时针?那是给安全系统上双保险;有些机型还配机械复位杆,需用专用工具插入后缓慢回弹,力道不对可能触发二次保护;至于安全继电器的手动旁路——我们真不建议你碰。它像手术中的临时搭桥,能救急,但绕过的是整套安全逻辑链,没图纸、没授权、没双人监护?等于在高压线旁放风筝,风一来,后果自负。
软件级解锁,则是另一套语言体系。HMI密码丢了?别急着砸屏,我们常通过底层通讯协议抓取配置块,或利用厂商预留的调试接口恢复默认权限;PLC程序若因掉电损坏导致无法启动,得先判断是块丢失、校验失败,还是整个工作内存清零——这时候,一份干净的备份程序比十句“重启试试”管用得多;而用户权限管理,绝不是设个“admin”万能密码就完事。我们帮客户建的权限体系里,操作员只能启停,技术员可调参数,工程师才允许下载程序,所有登录、修改、导出动作,自动写入审计日志,连谁在凌晨三点改了胶温设定值都能查到。
说到底,解锁不是炫技,而是责任移交:把设备从“不可控静默”状态,稳稳交还到合规、可管、可审计的运行轨道上。
预防性策略与智能化运维升级方向
制鞋机械被锁,从来不是突然发生的“事故”,而是早已在后台悄悄亮起黄灯的“慢性病”。就像人感冒前会打喷嚏、喉咙痒——设备锁机前,伺服电流异常波动0.3A、安全光幕响应延迟8毫秒、PLC扫描周期连续三次超时……这些微小信号,就是它在喊:“我快撑不住了。”
我们给客户装的第一套预警机制,不靠玄学,靠数据说话。比如在压合工位加装高精度振动+温度双模传感器,设定“胶压头轴承温升>12℃/min且伴随25Hz频段能量突增”为一级预警,系统立刻触发HMI弹窗+现场三色灯慢闪;若30秒内未干预,则自动进入二级预锁:设备降速运行、暂停自动送料,并同步语音提示“请检查压底油缸密封状态”。这不是添麻烦,是把抢修窗口从“停机后4小时”提前到“停机前30秒”。
更进一步,我们把单台设备放进工业物联网(IIoT)的“云诊室”。所有联网设备实时上传运行参数至远程诊断平台,算法自动比对历史健康曲线,一旦发现某台全自动刷胶机的步进电机堵转次数周环比上升47%,系统不仅推送预警,还会自动生成带图文指引的预防性维护工单,直接派发给片区工程师手机端——连该换哪颗编码器轴承、用什么型号润滑脂都写清楚。甚至在真正锁机前,还能调出数字孪生模型,在虚拟产线上模拟解锁流程:试改参数、跑逻辑、验联锁反馈……零风险验证通过,再动手实操。
预防的本质,不是让机器永不生病,而是让它生病时,还没来得及躺下,我们就已递上药方。
标签: 制鞋机械安全联锁触发原因 压底机被锁紧急复位操作流程 制鞋设备PLC程序跑飞解锁方法 鞋机HMI权限丢失恢复教程 制鞋产线预防性锁机预警系统