


铝基板自动打孔机PLC被锁死的故障成因分析,听起来像是一场工业现场的“密室逃脱”——门没坏,钥匙却找不到了,连PLC自己都拒绝开门。我们干这行久了,见过太多客户急得直拍控制柜:“明明昨天还好好的,今天一上电就黑屏,HMI上只显示‘Access Denied’,连梯形图都读不出来!”
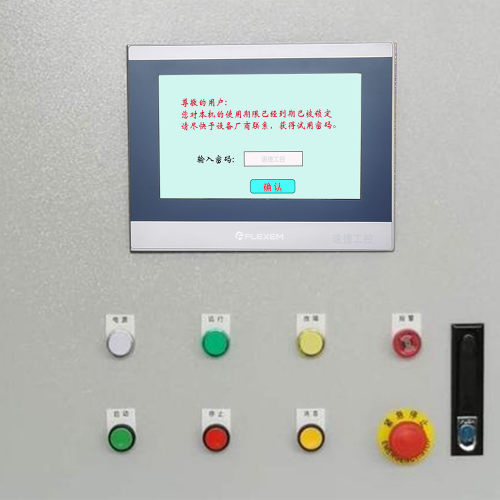
先说硬件层面。铝基板加工环境本就“硬核”:钻头高速旋转带起金属粉尘,冷却液飞溅,车间温度夏天常飙到40℃以上。这时候若PLC电源模块老化,输入电压稍有波动(比如380V进线实际只剩340V),主CPU可能直接进入保护性休眠;I/O模块若被铝粉堵住散热片,长期过热后光耦失效,系统误判为“严重硬件异常”,自动触发写保护锁死;更别提强电柜和打孔主轴变频器共用同一接地排时,高频干扰窜入通信总线,让PLC以为收到了一串乱码指令,干脆“装死”。
软件层面则更像一场无声的误会。操作工顺手用U盘拷程序,U盘里混着某台老设备的旧版固件,双击升级后版本不兼容,Boot区校验失败;或者前一班同事改了密码但没记在交接本上,新来工程师试了12次错误密码,PLC直接启动防暴力破解机制,锁死30分钟;还有极少数案例,是某段自定义ST语言逻辑里埋了未声明的全局变量,运行中地址越界,触发看门狗强制锁定——它不是坏了,是太讲原则了。
至于操作与环境诱因,往往最隐蔽。比如急停按钮被油污卡滞,物理按下后触点未完全复位,PLC底层安全回路持续报“ESTOP_ACTIVE”,所有输出强制禁用;又或者车间加湿器坏了,湿度长期超85%,PLC底板铜箔轻微凝露,某天凌晨三点悄悄漏电,CPU检测到供电纹波异常,默默执行了“自我隔离协议”。
说到底,PLC锁死从不单点爆发,它是一连串微小失衡叠加后的郑重声明:“请停下来,好好看看我。”
故障诊断与应急解锁技术路径,我们管它叫“PLC急救三步法”——不是靠玄学猜,也不是靠暴力拆,而是像老中医搭脉那样,先辨证,再施治,最后还得护住元气。
第一步:快速状态识别。别急着插编程电缆,先看PLC自己“说了什么”。西门子S7-1200的SF灯常亮?那大概率不是程序问题,是硬件组态对不上;三菱FX5U的RUN灯灭、ERR灯快闪?翻手册查闪烁次数,可能是内置RTC电池没电导致时钟校验失败;HMI上跳出“Error Code 0x8F2A”?别抄起手机搜,先打开设备附带的《报警代码速查卡》(对,就是那个被油渍糊住一半的蓝色小本子)——这串数字往往直指通信超时或密码校验密钥不匹配。顺手拿万用表测一下RS-485 A/B端口电压,如果静态差分压低于0.2V,基本可以判定是终端电阻脱落或总线被铝粉短路了。
第二步:安全合规解锁。我们从不推荐“断电拔电池+长按复位键”这种野路子——它可能清掉所有保持性数据,让整条产线重启后连原点都找不到。真正靠谱的是组合拳:比如对台达DVP系列,先用专用跳线进入Bootloader模式,再通过ISP工具重刷基础固件而不碰用户逻辑;对西门子S7-1500,若密码遗忘,我们会配合TIA Portal的“Secure Access Recovery”流程,在验证设备唯一ID和授权证书后,由西门子官方通道下发临时解密令牌;而针对信捷XC3系列那种锁死即擦除EEPROM的老型号,则需同步接入JTAG调试器抓取运行中RAM镜像,从内存残影里反推原始梯形图结构。
第三步:数据保护策略。解锁不是终点,而是抢修的起点。我们会第一时间验证SD卡里上次自动备份的程序包CRC32值,若校验失败,立刻转向PLC内置EEPROM中未被覆盖的旧版本段;更关键的是,在重新下载程序前,用逻辑分析仪捕获IO映射表实时状态,确保新程序里的M区地址分配与物理接线图完全咬合——毕竟,让打孔坐标偏移0.03mm的,从来不是锁死本身,而是解锁后没核对清楚的那行地址定义。
PLC不怕锁,怕的是解完锁,却忘了它原本为什么运转。
预防性维护体系构建与智能化升级建议,我们把它叫作“给PLC上保险,但不是锁在保险柜里”。
很多客户问:“上次锁死修好了,下次还来吗?”我们的回答很实在:只要还在用铝基板打孔机,就永远存在锁死风险——就像汽车会抛锚,但没人因此拒绝开车,关键是怎么让车自己学会“感觉不舒服就提前喊一声”。
3.1 标准化运维规范,本质是给PLC立规矩。比如PLC密码不能写在控制柜内侧贴纸上(哪怕字迹再小);必须启用TIA Portal或GX Works2的“变更审计日志”,谁改了定时器T37、什么时候改的、改前值是多少——全留痕;密码每90天强制更新一次,且新旧密码不能仅差一个数字。这不是添麻烦,而是当某天HMI突然黑屏,你翻日志发现三小时前有人远程连入并清空了OB1,那问题就从“怎么修”变成了“找谁负责”。
3.2 设备级防护增强,专治铝基板产线的“职业病”。打孔过程飞粉多、振动大、温升快,普通RS-485模块用半年就通信丢包。我们推荐加装带TVS+磁耦隔离的通信保护模块,把干扰挡在PLC门外;电源部分采用双路冗余设计,主供断电后UPS能撑够完成当前工件的最后一个孔;控制柜IP等级至少提升到IP54,并在柜顶加装智能温控风扇——不是等CPU超温报警才启动,而是根据环境温度梯度提前调速。
3.3 智能预警演进方向,是我们正在帮几家客户落地的“PLC健康手环”。在PLC旁加装边缘计算节点,不干预原系统,只默默采集扫描周期波动率、非法指令捕获频次、I/O响应延迟偏移量等12项轻量特征。模型跑一周后就能提示:“当前CPU负载无异常,但近3小时扫描周期标准差扩大至±8.2ms,建议检查伺服使能信号回路是否存在接触不良。”——它不会替你拧螺丝,但它会提醒你,该去拧哪颗了。
锁死不可怕,可怕的是总在同一个坑里校准坐标。
标签: 铝基板打孔机PLC锁死故障诊断 PLC被锁死无法下载程序应急解锁 西门子三菱台达PLC密码遗忘解密方法 铝基板加工环境导致PLC通信异常 PLC锁死后数据保护与程序备份恢复