


制袋机突然停止工作,这事儿听起来像极了你正煮着泡面,水刚开,锅却自己关火了——没报警、没提示、连句“再见”都不说,就彻底沉默。我们速捷工控的工程师常笑称:“这不是停机,是制袋机在搞行为艺术。”
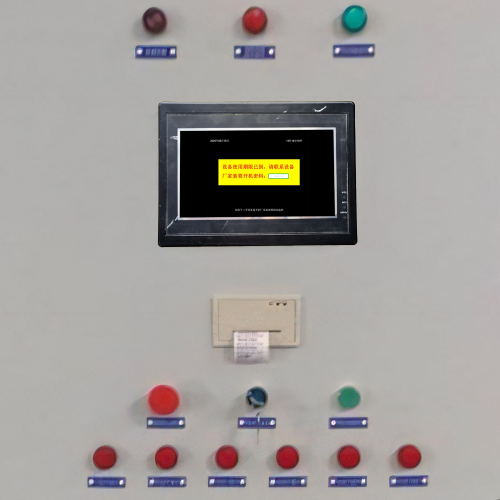
先别急着拆PLC或翻说明书,得先当一回“设备侦探”。典型表现五花八门:有的机器毫无征兆地戛然而止,HMI黑屏但电源灯还亮着;有的急停按钮明明没按,安全继电器却已释放;还有的更戏剧化——走两袋、停三秒、再走半袋,最后彻底罢工,活像电量不足的扫地机器人。
这时候,请克制住“重启试试”的手。先看三样东西:控制柜里的运行指示灯是否熄灭?HMI有没有闪出一行带E开头的代码(比如E017或F302)?耳边有没有“咔哒”异响,或者闻到一丝焦糊味?这些不是玄学信号,而是设备在用它的方式喊“救命”。
尤其注意:没有报警≠没有故障。很多老型号制袋机压根不配诊断功能,全靠输入输出点状态“写日记”。所以初步诊断的第一步,不是修,而是“听、看、记、断”——听异常声,看指示灯逻辑,记下停机前最后一动作,最后才执行标准断电流程。
对,说到断电——请务必把“安全第一”刻进操作习惯里。不是拉下空开就完事,得确认主回路完全失电,挂好“禁止合闸”警示牌,对急停回路做上锁挂牌(LOTO),哪怕只是换根保险丝。毕竟,再快的维修,也快不过一次误送电带来的代价。
记住:突停不可怕,可怕的是带着猜测上电。
好了,上一章我们完成了“望闻问切”的初步诊断,现在该拿起听诊器,挨个科室查房了——不是去医院,是进制袋机的三大系统:电气、机械、控制。别慌,这不是期末考试,而是带导航的故障寻宝图。
先看电气系统,它就像制袋机的血液循环。主电源哪怕晃一下,PLC可能就“晕厥”半秒,导致程序跑飞;断路器跳闸未必是短路,有时只是夏天车间温度高,热继电器默默举了白旗;更隐蔽的是急停回路——一根接线端子松了0.1毫米,整条安全链就断成两截,机器立马“装死”。还有那些PLC的I/O点,明明传感器有信号,输入点却没反应?十有八九是公共端虚接,或是24V电源模块悄悄掉压到22.3V,够亮灯,不够驱动。
再转战机械与执行机构,这里是“力”的主场。送料辊被薄膜碎屑裹成毛球?热封刀冷凝水+胶渍双杀,一合就粘住?气动元件更爱演默剧:电磁阀线圈没坏,但内部阀芯卡在中间位,气缸伸一半缩一半;编码器螺丝松了半圈,脉冲信号忽有忽无,PLC算着算着发现“这袋怎么比上袋短3mm?”——逻辑直接触发保护停机。
最后是控制与软件层,它不冒烟、不漏气,但最会“甩锅”。比如计数器用了16位整型变量,跑到65535自动归零,程序误判为“满料”,立刻停机;HMI和PLC通信中断5秒,界面冻住,操作工狂点“启动”,其实指令压根没发出去;甚至有人误触参数页,把热封延时从1.2秒改成12秒,机器等得花儿都谢了,自己判定“超时异常”。
排查不是靠蒙,而是按层剥洋葱:先确认电来了没,再看力传没传到位,最后查指令走没走通。三层都稳了,机器才会心甘情愿地,继续它的制袋人生。
既然已经把制袋机的“病灶”一层层摸清楚了,那接下来咱们不等它病危才抢救,直接上ICU级预防方案——不是装几个监控探头就叫智能维护,而是让机器自己学会“量血压、查心电、按时吃药”。
先说3.1:高频原因清单+5分钟应急处置指南。这可不是贴在操作台边的装饰画,而是速捷工控老师傅们蹲点三十多家包装厂、扒拉上百次突停记录后熬出来的“保命口诀”。比如看到热封段停机无报警?先摸热封刀底座温度——烫手说明加热失控,冰凉则大概率是固态继电器击穿;听见气阀“噗嗤”漏气声?别急着换,先拧紧消音器底座螺丝,七成概率是它松了。这份检查表我们做成带勾选框的A5硬卡,防水覆膜,油污一擦就掉,工人三秒就能上手。
3.2的预防性维护周期,我们拒绝拍脑袋。光电开关不是“半年一擦”,而是根据车间粉尘等级动态调整:奶粉厂每班次清洁一次,纸塑复合线可放宽至每周;气路过滤器排水频次,绑定压缩空气露点监测数据;伺服电机散热风扇,不看运行时长,而看累计脉冲数——当编码器反馈的转子旋转圈数达到800万圈,系统自动提醒做轴承润滑与散热片清灰。维护不是刷KPI,是给设备算“健康账”。
至于3.3的智能化升级,我们不推“大屏炫技”。加装的振动+温度双模传感器,只盯主驱动轴和热封凸轮;边缘计算模块不跑AI模型,专干一件事:比对当前电流波形与开机标定曲线,偏差超12%即发短信给班组长;所有停机事件自动打标签——时间、HMI画面截图、PLC最后10条状态字、IO强制记录——喂进数据库,三个月后生成根因热力图:原来73%的“无报警骤停”,都指向同一块老化24V电源模块。预防,从此有了刻度。
设备不会说话,但数据会。我们做的,不过是帮它把想说的,翻译成人话。
标签: 制袋机无报警突然停机故障排查 制袋机急停回路松动检测方法 老型号制袋机PLC输入点无响应原因 热封段突停但温度异常判断技巧 制袋机24V电源模块电压跌落识别