


开料机坏了?别急着喊“师傅救命”,先当三分钟侦探——我们速捷工控干的就是这活儿,但得提醒您:真·高手,往往从“不慌”开始。
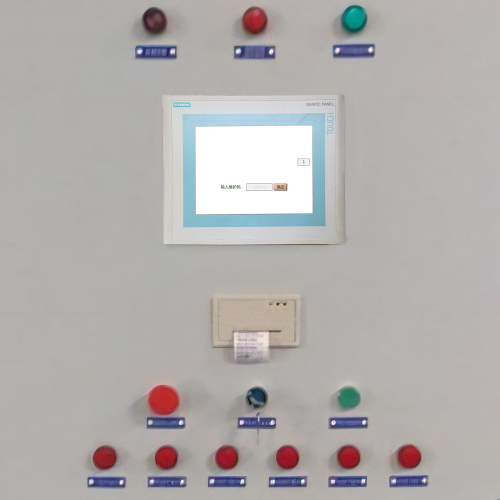
第一步,不是翻说明书,也不是猛按复位键,而是蹲下来,摸一摸、听一听、看一看。电源有没有电?配电柜空开跳了没?气压表指针是不是蔫在零刻度?急停按钮有没有被谁不小心碰成“常驻红色状态”?这些看似基础的环节,恰恰是80%开料机“假性瘫痪”的元凶。我们见过太多案例:客户急得满头汗,结果发现只是气源阀门忘开了,或者车间总闸跳闸后只复了主路,忘了给CNC控制柜单独送电。
再看异常现象——它其实是机器在“说话”。异响?可能是导轨缺油、皮带松动,或是伺服电机抱闸没释放;报警代码一闪而过?别眨眼,用手机录下来,比靠记忆靠谱十倍;X轴纹丝不动?先别怀疑驱动器,试试手动模式推一下滑块,卡住了还是软绵绵没阻力?切割偏差大?那大概率不是程序错了,而是真空吸附漏气、板材没压紧,或者刀具磨损到自己都认不出原形。
最后,分清“谁干的”。机械问题通常有迹可循(比如异响+振动);电气故障爱玩“时好时坏”;数控系统出错常伴代码或黑屏;软件层面呢?可能只是参数被误改、U盘插错槽位、甚至杀毒软件把PLC通信进程给“善意拦截”了。诊断不是猜谜,是分层剥洋葱——一层剥对了,后面就省力一半。
记住:开机前五分钟的检查,能省下你半天的停产损失。
开料机突然罢工,产线咔在半道上,交货期像倒计时的沙漏——这时候,慌是本能,但“快”才是本事。
先说个硬规矩:任何应急操作,都得从“安全停机”开始。不是关总闸就完事,而是按标准流程执行——急停按钮拍到底、主轴断电、气源手动截断、真空系统泄压。别嫌啰嗦,我们修过一台因真空未释放就强行拆板,结果吸附盘弹簧崩飞砸裂防护罩的机器;也见过客户带电查线,螺丝刀一滑,PLC输出模块当场“升天”。现场保护不是做样子,是给设备留余地,也给自己留退路。
临时顶上去的方案,得讲实效,不画饼。有备用机?立刻切换,哪怕只是老款同型号,也能先把今天订单切出来;没备用机?别硬扛全自动,试试“半自动+人工辅助”组合拳:用单轴手动定位+脚踏下刀,配合激光划线引导,精度降一点,但交付不掉链子。我们帮泉州一家定制家具厂干过这事——连续三天靠“人机协同”赶出37单,客户后来还专门送来锦旗,上书“手稳心不慌”。
报修不是甩锅,是高效协同的起点。别只说“它不动了”,请准备好四件套:设备铭牌照片(含出厂编号)、CNC系统版本截图、故障时手机录的15秒视频(带报警界面和操作动作)、以及PLC状态页的实时截图。这些信息,比十句“师傅您快来看看”管用得多。我们内部接单系统里,带齐这四件套的工单,平均响应时间缩短42%——毕竟,知道病在哪,药才能准。
应急不是将就,而是把失控拉回可控的第一步。
预防性维护这事,听起来像给健康的人开体检套餐——没病也要查,查完还说“以后注意”。但开料机可不讲情面,它不会提前发微信提醒你:“我导轨快干了”“我真空泵快喘不上气了”,它只会挑月底对账前、客户催货时、老板巡线那会儿,啪一下黑屏。
我们给一百多家木工、板式家具厂做过设备健康普查,发现一个扎心事实:83%的突发停机,其实在故障前三天就有蛛丝马迹——比如吸附力下降却没人测负压值,刀库换刀慢半拍却只当“今天手滑”,导轨润滑嘴堵了三个月,油脂早变成灰黑色小石子。这些不是运气差,是点检没落地。
所以,我们帮客户做的第一件事,不是换件,而是编一张“开料机晨间三分钟清单”:看真空表是否稳在-75kPa以上;听主轴启动有没有“咔哒”异响;摸导轨滑块有没有发热或卡滞;顺手用酒精棉片擦一次光栅尺——这比写十页SOP都管用。别小看这三分钟,它不耗电、不占产线、不耽误开机,却能把70%的渐进式故障挡在萌芽里。
校准和备份,更是隐形保险丝。我们建议每季度做一次全轴机械原点复位+刀具长度自动补偿校验;每次系统升级或程序大改前,必须导出三份备份:PLC逻辑、HMI画面、NC加工参数,并标注日期与修改人。有家厦门企业照做了,结果去年伺服驱动器突发通讯中断,15分钟内就从U盘还原全部配置,产线零延时重启。
至于升级,真不用一步登天。老机型加装IoT边缘采集模块,成本不到整机3%,却能实时推送真空衰减趋势、主轴温升曲线、换刀超时预警——问题还没发生,手机就弹出提示。技术不是用来炫的,是用来让机器更懂你,也让你更懂它。
维护不是修修补补,是让开料机活得久一点,稳一点,少让你半夜接电话。
标签: 开料机假性瘫痪自检方法 开料机急停后安全复位步骤 木工开料机真空吸附漏气排查 板式家具厂开料机预防性维护清单 CNC开料机报警代码快速录屏技巧