


数控割管机床突然停了?别慌,先别急着拍大腿——那台刚切到一半的不锈钢管还在半空悬着呢。
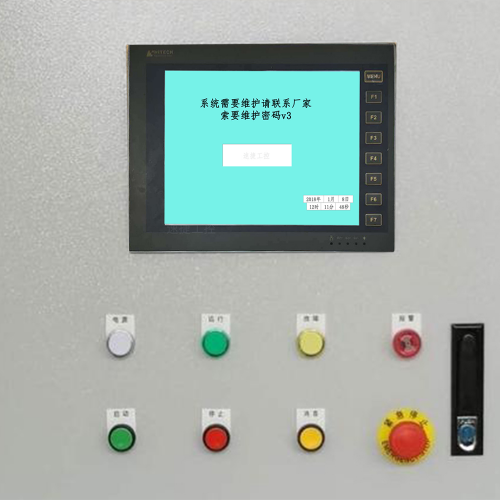
我们见过太多“突然停机”的现场:屏幕黑了但没报警,主轴转着转着就哑火,或者走着走着自己来了个急停,连个提示都不给,活像数控系统跟操作员玩起了捉迷藏。更绝的是那种断续运行后骤停的,前一秒还稳如老狗,后一秒直接躺平,连个缓冲都不打,仿佛在说:“我累了,你看着办。”
这时候,第一反应不是冲过去按复位,而是立刻喊停、断电、锁机械——对,就是那个听起来很官腔但保命的“安全第一”。请务必确认总电源已切断,气源/液压源已隔离,切割头已手动退回到安全位,并用机械限位块或支撑杆固定住运动部件。别小看这三步,它不光防二次故障,更防人被夹、被撞、被误启动。
紧接着,请掏出手机(不是刷短视频,是做记录):记下停机瞬间的程序行号、X/Y/Z轴实际坐标、主轴当前转速、冷却液流量是否归零、压缩空气压力表读数……哪怕只是模糊印象也要写下来。这些数据,就是后续诊断的“案发现场指纹”。我们常开玩笑说:一台机床不会说谎,但它只在停机那一秒留下线索——你若没抓住,它就真成无头案了。
记住:快不是乱,准才是稳。停机不可怕,可怕的是把“紧急”干成了“急躁”。
多维度故障根源分析,听起来像在给机床做CT+核磁+心电图三连检——其实差不多。数控割管机床突然停了,不是单选题,而是道多选+不定项的综合应用题。你不能只盯着屏幕报错,就像不能只因感冒发烧就断定是肺炎,得一层层剥开看:是脑子(数控系统)短路了?手脚(伺服与机械)抽筋了?还是供血供氧(电气与气液系统)跟不上了?
先说电气这根“神经主线”。急停回路哪怕松动一颗螺丝,整台设备立刻休克;伺服使能信号若在换刀瞬间被干扰丢了一帧,主轴可能当场罢工却不报警;PLC输入点若因粉尘潮气导致浮空,它可能把“气压正常”误读成“气罐炸了”,于是自动触发保护。更隐蔽的是电源波动——车间里大功率焊机一启动,你的数控系统可能没报错,但内部时钟已悄悄偏移,导致插补计算出错,最终以“莫名停机”的方式默默抗议。
再看机械与执行端。切割头撞到夹具却没触发报警?未必是传感器坏了,可能是碰撞开关被飞溅氧化皮糊住,或者气缸缓冲失效导致冲击力直接怼进伺服电机。导轨润滑稍差一点,运行阻力就爬升,电流曲线悄然越界,系统判定“过载”而软停机——可HMI上连个黄色提示都不亮。还有气动系统:割管离不开稳定气压,若储气罐排水阀忘了开,某天清晨第一刀下去,压力从0.6MPa掉到0.35MPa,等离子弧直接拉扯中断,机床以为自己“中风”了,干脆关机躺平。
最后是软件和系统这个“最会装没事”的选手。一段NC程序里混进个未定义的M99(子程序返回),系统不报错,但执行到那儿就卡死在后台;参数区某组电子齿轮比被无意覆盖,轴同步逻辑崩塌,设备宁可停也不愿错切;更有甚者,操作员插了个U盘拷参数,结果带进来个潜伏型脚本,内存慢慢被占满,直到某次G代码循环时突然“内存溢出”,然后——黑屏、静音、全场寂静。
所以别急着换板卡,也别第一反应重装系统。真正的诊断,是从“它为什么停”转向“它凭什么还能动到现在”。
预防性维护这事,说白了就是给数控割管机床办一张“年度体检+健康档案+防骗指南”三合一会员卡。你不会等心脏骤停才去查血压,同理,也不该等“突然停了”才想起它已经三个月没清过散热风扇滤网、半年没校过气压传感器、一年没碰过PLC后备电池——那块纽扣电池,可能正用最后0.8V电压,倔强地维持着时钟走时,顺便悄悄抹掉你的关键参数。
3.1 风险预判,不是算命,是盯紧“会说话的零件”。限位开关不是装上去就完事的,它有机械寿命,一万次触发后触点回弹变慢,系统可能在第10001次时误判为“超程”,直接急停;温度探头沾了油雾,读数比实际低15℃,主轴轴承明明在发烧,系统却还在满负荷跑;气压传感器若校准漂移±0.02MPa,对割管这种靠气流稳定电弧的工艺来说,足够让第三刀开始偏移,第五刀直接断弧停机。我们建议:每季度做一次传感器功能验证(不单看数值,更要看响应延迟与重复性),把“快不行了”的部件,换在它真正罢工之前。
3.2 日常点检清单,不是贴在电柜门上的装饰画。它得能被操作工三分钟内执行完,且每项都有明确判定标准。比如“电气柜散热”不是“看看风扇转没转”,而是“红外测温枪扫柜顶出风口,温度≤42℃”;“接线端子紧固”不是“晃一晃”,而是“用0.5N·m扭矩螺丝刀抽检IO模块底座螺钉”;“编码器连接”不是“插紧就行”,而是“拔插三次后,用示波器抓Z相脉冲边沿抖动<1.2μs”。这些细节写进SOP,再配上带图示的扫码版电子点检表,数据自动归档,异常实时推送——维护,就从“凭感觉”走向“有证据”。
3.3 操作人员升级,才是最划算的“硬件投资”。发一本《停机代码速查折页》,不如带他们实操模拟一次M代码冲突导致的后台死锁;讲十遍“别乱插U盘”,不如在培训机上故意植入一个伪装成“刀具补偿表”的恶意脚本,让他们亲手抓到进程卡死的瞬间。我们帮客户做的权限分级方案里,连“修改G54工件坐标系”都要二级密码+指纹双认证;程序编辑模式默认锁定,切换需班组长扫码授权;所有参数修改自动留痕,精确到毫秒级——不是不信任人,而是让系统替人守住最后一道闸。
预防的本质,是把故障的“发生概率”,变成可测量、可干预、可追溯的时间函数。
标签: 数控割管机床突然停机安全处置流程 割管机无报警突然停机故障排查 等离子割管机床气压波动导致停机 数控系统PLC输入点浮空误触发急停 NC程序M99未定义引发后台死锁停机