


自动螺丝机系统锁死,听起来像机器突然“闹脾气”——不转、不送、不打,连报警都懒得亮一下。别急着砸键盘,也别第一反应喊“换PLC”,咱们先掀开它的“西装领带”,看看这台精密小铁人,到底被什么卡住了脖子。
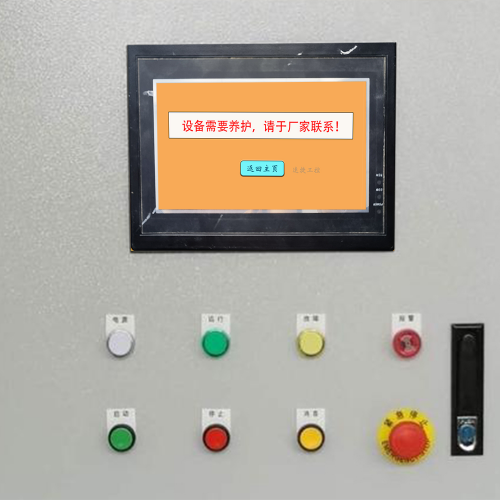
机械层面,往往是锁死的“头号推手”。螺丝卡在送料轨道里?那不是卡,是“堵成早高峰地铁”。振动盘里混进一颗变形螺钉,就能让整条线原地静止;夹爪反复抓取异形或镀层过厚的螺丝,久而久之咬合力衰减,一松一紧之间,系统判定“夹持失败”,直接触发保护性锁死。更隐蔽的是轨道积尘结垢——你以为只是脏,其实是摩擦系数悄悄变了,送料节奏一乱,PLC还没反应过来,夹爪已撞上硬限位。
电气与控制端的问题更爱“装无辜”。PLC和伺服驱动器之间通信掉一帧数据,可能就错过一次回零确认;光电传感器表面沾了油雾,明明没料却持续输出“有料”信号,系统反复执行“拧紧→检测→再拧紧”,结果扭矩一路飙高,直到保护阈值拉响红灯;而急停回路哪怕只有一根线虚接,也会让整个安全链处于“疑似断开”状态,控制系统宁可停摆,绝不冒险。
软件层面的坑,常常藏在参数里。比如把M3螺丝的扭矩上限设成M5的标准,电机刚一发力就报过载;又或者固件升级后未同步更新HMI画面逻辑,操作员点“启动”时,后台其实收到的是两个冲突指令,程序当场卡在if-else的夹缝中动弹不得。
说白了,自动螺丝机不是“死机”,是它太认真——认真到宁可停着,也不愿错拧一颗。
自动螺丝机系统锁死,不是等它“想通了”再开机,而是要比它更早一步按下暂停键——然后快、准、稳地把它从逻辑死胡同里拎出来。我们管这叫“5分钟黄金处置法”,不是玄学计时,是把抢修压缩成三步呼吸:第一口吸气断电保安全,第二口吐气找线索,第三口深呼气挖根因。
一级应急操作,核心就仨字:停、放、查。先拍急停——别犹豫,哪怕只是怀疑;再断主电源(注意:不是拔插头,是断隔离开关,留出电容放电时间);最后手动松开夹爪气压阀、拨动送料轨道泄料口、用内六角轻轻反向旋松伺服电机抱闸(如有)。这一步不修,只“解缚”,确保机械不卡死、人员不误操、后续不断电重启时二次损伤。
二级诊断,靠的是眼睛和经验。上电后盯HMI——报警代码不是乱码,是故障的“身份证号”。比如E702大概率是扭矩超限,E318指向振动盘通讯丢失;同时扫一眼PLC输入端子排:光电开关灯亮不亮?气压检测信号有没有?夹爪到位信号是否常闭变常开?IO灯就是设备的“脉搏”,跳得不对,病灶就在那一串亮灭节奏里。
三级精确诊断,才动真格。示波器夹上伺服使能线,看指令脉冲是否中断;连上编程电缆调日志,重点翻锁死前3秒的扫描周期记录——是不是某条网络读取指令反复超时?有没有一个未复位的内部标志位,把整个循环卡在WAIT状态?这时候,你不是修机器,是在读它的“临终遗言”。
记住:5分钟不是修完,是锁定问题层级。一级解决80%的“假锁死”,二级覆盖15%的模块级故障,剩下5%,值得你泡杯茶,慢慢聊。
预防性维护这事,听起来像给自动螺丝机做年度体检——其实更接近每天给它泡枸杞、测血压、还顺手帮它把袜子翻正。很多客户总在锁死之后才想起“这机器是不是该保养了”,结果发现滤芯堵得比早高峰地铁还严实,振动盘里积的油泥都能种多肉。
3.1 日常维护SOP,我们叫它“三不原则”:不凑合换气源滤芯、不凭手感加润滑脂、不盲目混用螺丝规格。气源过滤器必须每72小时排污一次,不是“看情况”,是雷打不动;振动盘润滑不是越多越好,而是按厂家标定的NLGI 2号锂基脂,每200小时仅补0.8克——多了会甩进轨道,少了会咬死弹簧片;螺丝兼容性校验更是铁律:每次换型前,必须用标准块+卡尺+扭矩仪三件套实测头型、牙距、长度与表面处理,连镀层厚度偏差超±2μm都得记入《换型备忘录》。
3.2 智能预警升级,不是给设备装个APP就叫智能。我们在主轴驱动器旁加装高敏扭矩采样模块,采样率20kHz,配合边缘计算单元,能从0.3秒的微小扭矩毛刺中识别出送料偏斜趋势;再把加速度传感器贴在底座关键焊缝处,喂给轻量化AI模型——它不识图也不聊天,只认振动频谱里13.7Hz和29.4Hz这两个“叛逆谐波”,一旦连续5次越限,HMI就弹窗:“注意,30秒后可能锁死”,给你留够手动介入时间。
3.3 工程化改进,是把“修得勤”变成“坏不了”。比如冗余急停回路,不是多拉一根线,而是让机械式急停按钮与PLC软急停信号双通道独立触发、互锁验证;关键动作如夹爪闭合、螺丝浮高检测,必须同时收到光电+压力双信号才执行;最绝的是自动清障结构——在送料轨道末端加装可伸缩刮板,每次循环结束自动刮除残留碎屑,堵了?它自己掏,不用你拆壳。
预防的本质,是让故障还没学会签名,就被拦在系统门外。
标签: 自动螺丝机系统锁死应急处理方法 自动螺丝机三级故障诊断步骤 螺丝机PLC与伺服通信异常排查 振动盘卡料导致自动锁死解决方案 自动螺丝机预防性维护SOP标准