


吹瓶机被锁死的常见原因分析
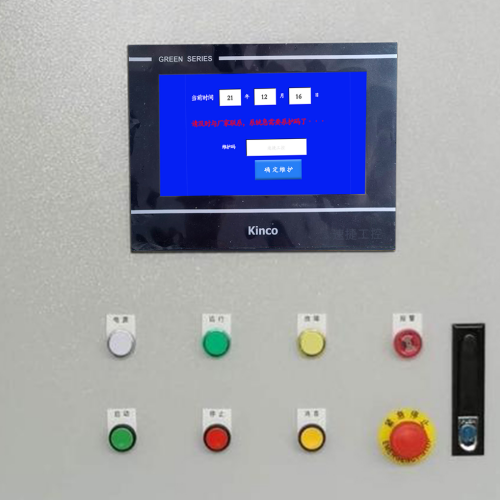
吹瓶机突然“罢工”,屏幕黑着、按钮没反应、连气阀都懒得喘一口——不是它闹脾气,是它在用沉默抗议:我被锁死了。别急着抄起螺丝刀砸控制柜,先搞清楚它到底为什么“装死”。我们速捷工控修过上千台吹瓶机,见过最离谱的锁死原因:一只飞进电柜的蛾子,把光幕信号线当婚房住了三天。
1.1 电气安全联锁触发——最常背锅的“老实人”
急停按钮按下去没复位?别笑,90%的现场第一反应是“再按一下试试”,结果发现按钮卡在半路;安全门看似关严了,实则磁性开关松动了0.3毫米,PLC眼里它就是“敞着怀在跳舞”;光幕积灰、反光板歪斜、甚至隔壁焊机打火干扰,都能让安全继电器瞬间断开——这不是故障,是它在认真执行“保命协议”。
1.2 PLC系统故障或程序异常——藏在代码里的幽灵
看门狗超时?说明PLC主程序跑飞了,可能是一段未处理的除零错误,也可能是某次断电后寄存器数据错乱;参数丢失?常见于电池老化或频繁断电,连加热温度设定值都归零了,机器自然不敢动;更隐蔽的是“强制锁机状态”——有人上次调试完忘了取消测试模式,PLC至今还记着:“老板说今天不生产,只发呆。”
1.3 机械卡阻与过载保护——力气再大,也怕拧麻花
模具没回原位?拉伸杆卡在半空?预吹阀里塞了一小块PET碎屑?这些物理层面的“卡壳”,会通过压力传感器、电流检测或限位开关把信号传给PLC,系统一合计:“这活儿干不了,先锁住再说。”过载保护不是矫情,是电机在喊:“再转我就冒烟了!”
锁死不是终点,是设备在给你递一张体检报告单。
安全、规范的解锁操作流程
吹瓶机锁死了,第一反应不是“怎么快点让它动”,而是“怎么让它动得安全”。我们速捷工控修设备有个铁律:宁可多花三分钟挂牌上锁,也不抢十秒钟带电摸线——毕竟,PLC可以重刷,手指断了没法热备份。
2.1 首要安全确认:断电验电、挂牌上锁(LOTO)执行与风险预判
别信面板上的“已关机”,信万用表。先断主电源,再断控制回路,最后用验电笔逐点确认——尤其注意辅助电源、UPS供电模块和安全继电器底座,这些地方常藏“幽灵电压”。挂好LOTO锁具后,钥匙自己攥着,别塞进工具箱里跟扳手谈恋爱。顺便快速扫一眼:气罐有没有泄压?模具腔内有没有残留瓶坯?拉伸杆下方有没有人蹲着调参数?安全不是流程,是条件反射。
2.2 分步排查与复位:从物理状态→传感器信号→HMI报警代码→PLC诊断界面逐级验证
先看“看得见”的:安全门是否真正闭合到位?急停按钮是否弹出复位?气压表指针有没有掉到0.4MPa以下?接着看“看得懂”的:HMI报警页翻三遍,别只盯红色弹窗,小字备注里的“E703-预吹压力采样超时”可能比“系统锁定”更有指向性;再进PLC诊断界面,查I/O强制状态、通讯状态、CPU运行灯闪烁频率——如果RUN灯慢得像在打太极,大概率不是程序问题,是电池快没电了。
2.3 针对性解锁操作:急停复位、安全继电器手动旁路(仅限授权人员)、PLC软复位或冷启动恢复
标准动作:拍下急停按钮再旋转复位,听继电器“咔哒”一声才算数。非万不得已,绝不手动短接安全回路——那不是解锁,是给事故发邀请函。真遇到PLC死机,优先尝试软复位(Reset+Run),冷启动留作最后手段,且务必提前确认程序备份完好。记住:所有“绕过保护”的操作,必须双人确认、全程录像、事后补写风险评估单——这不是添麻烦,是给下次维修留个活口。
预防锁死与长效运维建议
吹瓶机不是“用坏的”,而是“惯坏的”。我们修过太多案例:同一台设备,A厂每月锁一次,B厂三年没报过一次强制停机——差别不在品牌,而在有没有把“预防”当日常,把“运维”当工资条一样准时发。
3.1 日常点检清单优化:从“打卡式巡检”升级为“靶向式盯防”
别再让操作工对着一张印着20项内容的表格划勾了。真正该盯的就四件事:气源压力(波动超±0.05MPa就得查过滤器)、冷却水流量(目测水流变细?立刻测出水温度)、润滑周期(不是“每班加一次油”,而是“每运行800瓶坯后自动提醒补脂”)、限位开关灵敏度(拿瓶坯轻触三次,听继电器响应是否清脆)。我们给客户做的点检卡,直接印在电柜门内侧,带色块预警区——绿区放心,黄区观察,红区停机,连新员工都能看懂。
3.2 操作人员标准化培训要点:把“知道”变成“做到”
禁止短接安全回路?光贴标语没用,得让他亲手拆开一个被短接过的急停回路,看继电器怎么失电、模具怎么突然下压;报警响应SOP?不讲原理,只练三步:记代码、拍屏幕、报工号——其余交给后台工程师远程调程序。我们还推行“故障分级上报制”:一级(指示灯异常)自己处理,二级(HMI弹窗)叫班组长,三级(整机锁死)直通速捷技术专线——减少层层转述,抢回黄金15分钟。
3.3 智能预警升级路径:让设备学会“咳嗽前先清嗓子”
加装两个低成本IoT传感器(振动+温度),就能提前72小时预判主轴轴承老化;在预吹阀气路加个微压差模块,比等它卡死再拆阀快五倍。这些数据不堆服务器,直连工厂现有MES的预防性维护模块,自动生成保养工单——比如“明日早班前更换拉伸杆导向套”,连物料编码和库存位置都标好了。预防不是买新设备,是让老设备活得更清醒。
标签: 吹瓶机急停按钮卡住无法复位解锁 吹瓶机安全光幕误触发导致系统锁死 吹瓶机PLC看门狗超时死机软复位方法 吹瓶机预吹阀堵塞引发过载锁机处理 吹瓶机LOTO上锁挂牌标准解锁操作流程