


开料机CNC显示密码保护,听起来像给机床装了把指纹锁——但其实它比手机屏保严谨多了。这层保护不是为了防同事偷看您调的进给速度,而是守住设备控制权的“第一道闸门”。
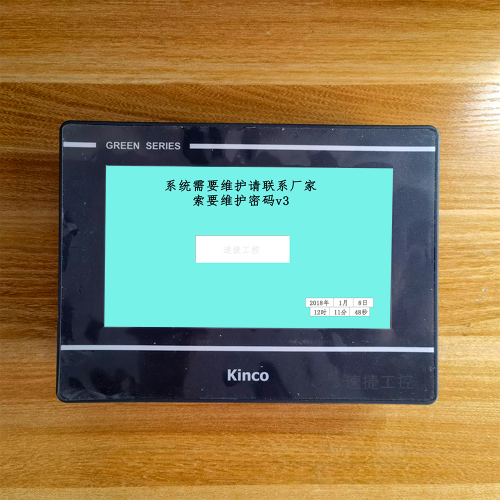
密码保护在人机界面(HMI)中的集成,并非简单弹个输入框就完事。它深度嵌入HMI运行时环境:启动阶段即校验权限标识,关键参数修改、程序上传下载、坐标清零等操作前强制触发身份核验;部分高端机型甚至将密码验证逻辑固化在HMI固件的Trust Zone区域,连串口调试工具都读不到明文校验流程。
权限分级也不是“高一级多按两个按钮”这么朴素。操作员只能启停、换刀、调用已授权加工程序;技师可修改刀具补偿、调整PLC子程序调用条件;管理员才拥有系统参数写入、HMI画面编辑、用户账户管理等底层权限。三级密码彼此隔离,互不继承,且管理员密码一旦修改,旧密码立即失效——没有“试三次再锁”的温柔,只有“错两次即冻结”的工业级克制。
至于加密存储,主流方案早已告别明文存EEPROM的老路。密钥由硬件安全模块(HSM)或MCU内置PUF生成,密码哈希值经AES-128加密后落盘,启动时校验固件签名+密码区完整性双保险。换句话说:想短接IO口绕过密码?固件校验失败直接黑屏;想用编程器改数据?解密密钥根本不在你读得到的地址空间里。
密码保护,从来不是加一道门,而是重新定义谁有钥匙、钥匙怎么铸、门后有没有另一道门。
实际应用中的配置、管理与常见问题应对,听起来像在教人用遥控器——可开料机的密码系统,偏偏连遥控器说明书都得带安全等级认证。
标准化设置流程,远不止“输入新密码→确认”两步。出厂默认密码(如123456或ADMIN)只是临时通行证,真正部署时需同步完成三项动作:绑定操作员工号与权限组、设定密码有效期(支持90天自动提醒更换)、启用登录失败计数器并关联PLC急停输出——也就是说,连续输错五次,设备不仅锁屏,还会主动断伺服使能。我们服务过一家泉州板式家具厂,师傅按习惯把密码设成生日,结果系统到期自动锁定,而他正加工一批出口订单的异形柜门……后来我们一边远程指导硬件复位,一边帮他把密码策略改成了“工号后四位+季度编号”,既好记,又合规。
密码遗忘或锁定后的恢复,绝不是找厂家要个万能码。主流方案分三层:硬件级(主板DIP开关组合+上电时序触发)、授权级(提供设备唯一SN码,由原厂生成一次性解密密钥文件)、远程级(通过已备案的运维终端发起双向证书验证)。三者缺一不可,且每次恢复均写入不可擦除日志。
至于典型误操作?最常见的是多用户共用一台设备却未清理登录缓存——前一位技师退出时只点了“返回主界面”,没点“注销”,下一位操作员一触屏幕,直接弹出技师权限菜单,误调了主轴零点偏移,结果首件就撞刀。还有更隐蔽的:某品牌HMI升级固件后,未同步更新PLC侧的密码校验协议版本,导致界面显示“密码正确”但参数无法写入,屏幕上干着急,后台静默拒绝——这种兼容性黑盒,往往得靠我们带着协议分析仪蹲现场两小时才揪出根子。
密码管得好不好,不看设得多复杂,而看它什么时候该拦住人,什么时候该帮上忙。
安全升级趋势与行业合规延伸,这事儿越来越像给开料机办“安全身份证”——光有密码不行,还得验指纹、查行程、留记录、过年审。
过去输个密码就能调参数,现在不行了。新一批交付的国产开料机CNC系统,已悄悄支持USB Key物理认证+手机APP动态口令(TOTP)双因素登录;某头部板材设备商去年推出的旗舰型号,甚至预留了指纹模组接口,接上后可实现“人到屏亮、指按即入”,连密码输入环节都省了。这不是炫技,而是响应ISO 13849-1对“防护性停机指令不得被未授权绕过”的硬性要求——当操作权限与生物特征强绑定,误触、代操作、越权调试的风险就被从源头掐断。
合规也不再是贴在控制柜里的一页PDF。IEC 62061标准明确指出:涉及安全功能的HMI访问控制,必须纳入整机PLC安全回路设计。换句话说,密码验证失败不能只弹个提示框,而要触发SIL2级安全输出,比如切断主轴使能或冻结进给轴伺服使能端。我们帮一家出口欧盟的定制家具厂做CE认证整改时,就重写了整个HMI登录模块的底层驱动,让“输错三次→安全停机→日志上传→短信告警”形成闭环链路。
更关键的是“留痕”。现在的密码访问日志,已不是简单记个时间+用户名。它同步记录IP来源、操作动作(如“修改刀具补偿值”)、前后参数快照、甚至PLC扫描周期波动数据。这些信息自动归档至工厂MES审计数据库,一旦发生质量异常,追溯小组三分钟就能拉出“谁在什么工况下改了哪个参数”。安全,正在从“防坏人”转向“帮好人把事做对”。
密码没变,但它的责任,早已不止于锁屏。
标签: 开料机CNC密码忘记硬件复位方法 开料机HMI三级权限设置教程 开料机密码保护符合ISO 13849-1标准 开料机CNC显示密码被锁自动急停处理 国产开料机双因素登录USB Key+TOTP配置