


PCB自动冲孔机维护密码,听名字像极了你家保险柜的“高级暗号”,但其实它比保险柜更较真——毕竟它守的不是金条,而是整条产线的节奏、精度和良率。
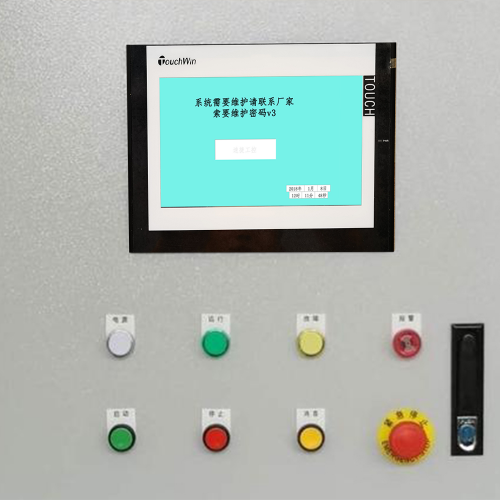
先说清楚:维护密码不是某一个“万能钥匙”,而是一套嵌套在设备不同层级里的权限锁。它可能藏在BIOS里管硬件初始化,卡在PLC中控逻辑里防误操作,趴在HMI界面后头拦住非授权参数修改,甚至潜伏在上位软件里,盯着数据导出和配方上传。每一层都像一道安检门,越往里走,权限越重,责任也越沉。
为啥非得设这道坎?道理很朴素:一台冲孔机每分钟打上千个微米级孔位,参数错0.1mm,板子就废;程序被乱调两下,可能整批PCB报废。维护密码本质是工艺防线——挡的是手滑,防的是误改,锁的是核心工艺参数,也留得住谁动过哪行代码、改过哪个坐标值的责任痕迹。
现实却常让人苦笑:有的设备还在用出厂默认密码“123456”或“admin”,有的三年没换过密,有的技术员离职时把三级密码全带走了,留下一台“看得见、摸得着、进不去”的沉默机器。密码失效从来不是技术问题,而是管理断点——就像给跑车配了三把钥匙,结果全扔在食堂饭盒里。
所以别小看这串字符,它既是盾牌,也是标尺:标出谁该碰哪部分,量出管理有没有跟上产线的速度。
维护密码的规范化管理,不是给IT部门加活儿,而是给产线装上“权限导航仪”——让该拧螺丝的人不碰PLC变量,让调参数的人清楚自己能改哪一行,让换电池的技术员不会一不小心触发系统复位。
先说怎么“合法进门”。别信网上搜来的“万能解密教程”,PCB自动冲孔机的维护密码重置,从来不是靠猜、不是靠试,而是走正道:要么凭厂商授权码+服务合同号激活远程通道,要么用原厂USB加密狗插进HMI后盖接口,再配合硬件跳线短接特定引脚(注意:跳错位置可能触发固件保护锁死)。有些新机型甚至要求输入设备唯一MAC+出厂序列号生成一次性服务码——这年头,连重置密码都得实名认证。
日常运维中,我们建议把密码权限切成三层:操作员只能启停、切模式、看报警;技术员可调补偿值、导出日志、切换刀具组;工程师才拥有PLC下载、HMI工程上传、参数初始化等“动筋骨”的权限。这不是画圈设限,而是让每次操作可追溯、每处修改有依据——谁在什么时间改了Z轴回零偏移量?系统自动记一笔,比班组长手写巡检表还准。
至于记录,别拿个Excel随便填。ISO 9001明确要求关键设备访问控制留痕,IEC 62443更进一步:密码变更必须关联责任人、变更原因、生效时间及审批单号。我们客户里有家PCB厂,把密码更新单嵌进MES工单流,改一次密码,自动触发一次设备校验点检——密码变了,精度也得重新验一遍。这才是真·闭环管理。
密码丢了,机器不喊“救命”,但产线会突然“静音”——PCB自动冲孔机停在半空中,Z轴悬着没回零,刀库卡在换刀中途,HMI界面弹出一串红字:“Maintenance Access Denied”。这时候翻说明书?说明书里写的“默认密码123456”早被上一任工程师改成“888888”又忘了告诉接班人;查邮件?三年前的IT工单附件已随服务器迁移失效;打电话给原厂?对方说“需提供合同号+设备SN+授权人签字扫描件”,而签字人正在海南休年假。
别慌。速捷工控见过太多这种“静音时刻”,也踩过所有能踩的坑——所以我们的应急策略不是“快”,而是“稳准狠”:稳住设备状态、准确定位密码层级、狠掐风险扩散路径。
第一步,本地诊断先做减法:确认是哪一层锁死了?BIOS跳线没复位?PLC密码保护等级设成Level 3却丢了工程密钥?还是HMI项目加密后连离线仿真都打不开?我们带一套便携式诊断套件上门,5分钟内就能区分是“忘密码”还是“固件异常”,避免盲目断电导致参数丢失。
第二步,阶梯响应不越级:优先启用客户已备案的备用通道(比如预存的USB密钥或MAC绑定远程会话);若无,则启动厂商联合响应——我们与西门子、三菱、新代等主流控制器厂商有快速协查通道,平均2小时内可生成合规服务码;极端情况下(如停产型号无官方支持),才动用底层逻辑反推技术:通过读取PLC运行时内存特征值+HMI画面元素映射,重建控制逻辑树,绕过密码直接恢复核心功能。
第三步,风控不是事后补漏,而是事前布防。我们帮客户加装MAC地址白名单、启用HMI双因素登录(短信验证码+硬件指纹),所有固件升级强制校验数字签名——不是防同事,是防U盘里那张“顺手拷来的旧版调试软件”。
密码丢了不可怕,可怕的是把应急当冒险。我们信奉一条土规矩:宁可多花2小时走流程,也不图快按错一个键。
标签: PCB自动冲孔机PLC维护密码重置方法 HMI界面维护密码丢失应急处理 PCB设备三级权限密码管理制度 西门子三菱控制器冲孔机服务码申请流程 PCB厂ISO 9001密码变更留痕实操方案