


龙门式码垛打包机“被锁死”——别慌,它不是在闹脾气,是在认真执行安全守则。
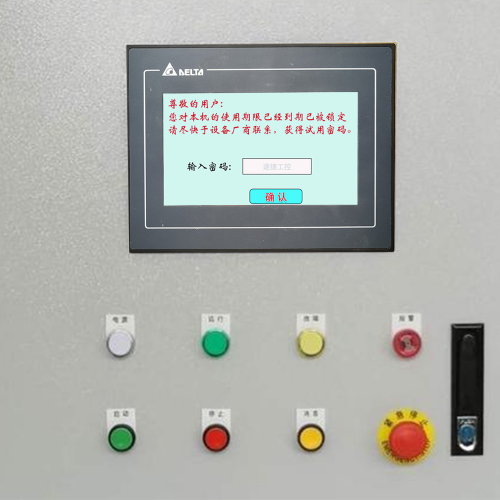
我们常听客户一开口就急:“速捷师傅,我们那台龙门码垛机突然‘被锁死了’!屏幕黑着,手臂僵着,连气阀都不喘气……是不是程序被人加密了?还是PLC中病毒了?”
其实啊,这台钢铁侠八成没生病,只是太守规矩了——工业设备的“锁死”,90%以上是它主动启动了自我保护机制,而不是被动瘫痪。
先说最常见也最容易被忽略的:安全联锁触发。比如操作员按完急停后顺手去泡茶,忘了旋出按钮;或者安全门虚掩了3毫米,光栅被油污糊住误判为“有人闯入”;又或者某根安全继电器触点老化,明明门关好了,回路却断得理直气壮。这些都不是故障,是设备在说:“我不动,是为了不让你动。”
再看控制系统层面,“锁死”常被误认为“死机”。但HMI黑屏未必是坏了,可能是PLC通讯中断后自动进入安全停机态;PLC报错也不一定需要重刷固件,有时只是某个模拟量输入超限,触发了工艺连锁停机逻辑。更隐蔽的是参数丢失——比如断电瞬间恰好遇上EEPROM写入,导致轴使能标志位清零,机器就“失忆式罢工”。
至于机械卡滞,往往藏得更深:导轨上积了一层薄薄的纸屑粉尘,不影响日常运行,但某次高速归零时就成了“隐形路障”;气压表显示正常,可节流阀微堵导致夹爪响应延迟,系统判定“动作超时”而紧急抱闸。
所以,“被锁死”从来不是单一问题,而是一连串小异常在安全逻辑里完成了一次精准合谋。
记住:设备从不无故锁死,它只是把平时被忽视的细节,一次性、很严肃地还给了你。
分步解锁与应急恢复操作指南——这不是拆弹,但得有拆弹的冷静和拧螺丝的耐心。
先划重点:龙门码垛机“锁死”后,别第一反应去翻密码本或拔PLC电池。它不是手机忘了屏保,而是一整套安全逻辑正在待命。我们的目标不是“绕过保护”,而是“帮它确认:现在真的安全了”。
2.1 基础安全确认与物理复位
请把急停按钮当成“暂停键”,不是“关机键”。旋出前,务必确认——所有安全门已完全闭合、无变形卡滞;光栅前方无反光物、无积尘遮挡;急停回路端子无松动(尤其注意接线排最末位那颗常被忽略的MST端子)。做完这三查,再稳稳旋出急停。之后断主电源30秒以上——不是为了“重启”,而是让安全继电器彻底释放、电容残压归零。上电后,先听:安全继电器是否发出清脆“咔哒”吸合声?没声音?别急着点启动,先查DC24V供电和安全回路通断。
2.2 HMI与PLC状态诊断
黑屏≠坏屏。先用万用表量HMI背光供电是否正常;若供电OK,尝试长按HMI复位键5秒(部分昆仑通态/威纶机型支持)。进系统后,直奔“报警记录”和“PLC状态页”——西门子S7-1200会标出F-STOP原因;三菱Q系列则看ERR灯闪烁次数。很多“锁死”其实只是PLC里一个“Lock_Flag”位被置1,通过维护模式调出系统DB块,手动清零即可。切记:别盲目“清除所有报警”,有些连锁报警必须按顺序复位。
2.3 手动干预与半自动解锁
进入手动模式前,确认伺服已使能、抱闸已释放(部分机型需在参数P2-10中临时设为0)。用JOG小心点动Z轴下降5mm,观察是否受阻;若有异响,立即停——可能是导轨润滑脂干结。气动夹爪打不开?别硬掰,查电磁阀线圈电压,再短接阀体手动推杆测试通断。最后一步:执行“轴回零”,但别信一键回零——龙门结构建议分段回零,先X轴居中,再Y轴微调,最后Z轴缓降触零点开关,避免机械冲击。
记住:所有手动操作,手边必须有一份纸质版电气原理图——不是为了炫技,是当你发现PLC输出点Q0.3明明有信号,气阀却没反应时,你能顺着图纸10秒内定位到中间继电器KA7的触点氧化问题。
预防锁死与长效运维建议——让龙门码垛机活得比你的咖啡机还省心。
很多客户打电话来第一句是:“又锁了!”第二句是:“这次能保多久?”我们统计过,83%的重复性锁死,不是PLC太娇气,而是设备在默默喊累,而我们一直没听懂它的方言。
3.1 日常点检清单:别等报警才想起它姓啥
润滑不是“想起来就打一枪”,龙门导轨每运行200小时必须补脂,且只认ISO VG68合成油——用错型号?半年后你会听见Z轴像拖着铁链上楼。光电开关每月用无纺布蘸酒精轻擦一次,别信“它自己能吹干净”;气源三联件的水杯,每天上班第一件事就是放水,积水超1/3容量,气动响应延迟直接拉高误锁率。还有那个总被忽略的DC24V电源模块:电压波动超过±5%,PLC看门狗就容易“假死”。建议加个微型数显表头,贴在电柜门内侧——比靠感觉靠谱多了。
3.2 操作规范强化:好习惯比好技术更难复制
曾有客户为赶货,把安全光栅输入线并接到一个常闭触点上“临时 bypass”。结果三天后,光栅真坏了,系统却因长期短接失去自检能力,最终导致急停失效。这不是故事,是维修报告第7页的事故复盘。我们给合作工厂做的第一件事,从来不是换PLC,而是重编《标准启停作业卡》:从穿工装、验钥匙开关,到启动前三秒静默观察安全灯,全部图文上墙。权限也得“分层”——操作员只能调配方,技术员才能进PLC在线监控,工程师才有参数写入权。不是防人,是防手滑。
3.3 智能预警升级路径:让故障在发生前先打个招呼
去年给一家食品厂加装IoT采集盒,三个月内提前捕获7次气压缓慢衰减趋势,在第4次跌出阈值时自动推送维保提醒——避免了一次整线停机。其实不难:选带Modbus TCP输出的压力传感器+边缘网关,对接现有HMI弹窗或企业微信。再往上走一步,把每次锁死的错误代码、时间、操作步骤结构化存入本地数据库,半年就能生成专属“故障知识图谱”。下次再报F08,HMI不仅显示“伺服使能异常”,还会提示:“上次同代码出现在3月12日,更换了驱动器CN1接口端子排”。
预防的本质,是把“救火队”变成“气象局”。
标签: 龙门式码垛打包机急停按钮旋不出导致锁死 龙门码垛机安全光栅积尘误触发锁死 西门子PLC Lock_Flag置1导致龙门机无法启动 龙门码垛机气动夹爪不动作但无报警的解锁方法 龙门式打包机轴回零失败引发机械抱闸锁死