


钉箱机被锁,不是它闹脾气,是它在认真“守规矩”。
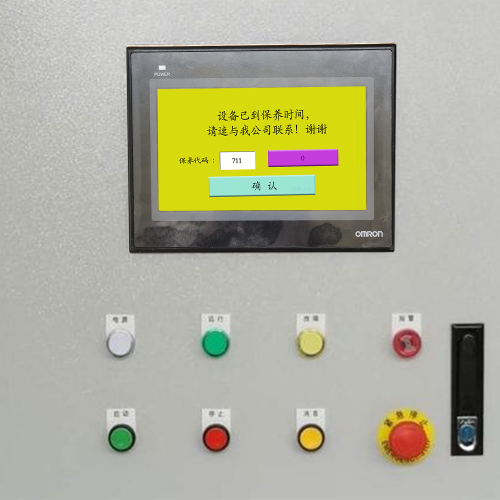
我们常听客户一通电话打来:“速捷老师,钉箱机突然不动了,屏幕黑着,按键没反应,急得我快给它鞠躬道歉……”其实,钉箱机不讲情绪,只讲逻辑——它被锁,一定是某个环节触发了它的“安全警报系统”。别慌,先别抄起螺丝刀就上,咱们像老中医号脉一样,分三路摸清病根。
第一路叫“机械锁止”,属于看得见、摸得着的硬性拦截。比如防护门虚掩了两毫米,安全继电器立刻拉闸;急停按钮被人无意蹭了一下,哪怕没按到底,内部微动开关已悄悄闭合;还有气动锁扣老化回弹无力,PLC收不到“门已关严”的确认信号——它宁可罢工,也不冒险开工。
第二路是“电气锁止”,藏得深些,但痕迹明显:HMI弹出“编码器断线”或“X轴超程”报警,伺服驱动器红灯狂闪,PLC输入点全黑……这时候不是机器坏了,而是它“听不见”或“听错了”传感器说的话。一张灰尘糊住的光电开关,就能让整条产线以为纸板卡死,果断自锁。
第三路最让人挠头——“程序/权限锁”。密码过期、参数被误设为只读、远程管控平台下发了临时停机指令……表面无故障,实则被一道看不见的电子门拦住了。这种锁,钥匙不在配电柜里,而在工程师的笔记本密码本里。
快速诊断口诀送您:一看(HMI报警代码)、二听(继电器吸合声是否正常)、三测(关键安全输入点电压)、四问(最近有没有改过参数、清过PLC、换过传感器?)。把这四步走完,八成原因自己就浮出水面了。
毕竟,钉箱机不是玄学设备,它是用铜线和逻辑写的说明书。
安全合规的解锁操作流程,不是“暴力破锁”,而是“照章解扣”。
很多老师傅第一反应是:“先按复位键!”——结果按了十次,机器纹丝不动,手心冒汗,心里发毛。其实,钉箱机被锁时最危险的不是停机,而是有人跳过规程、带电操作、短接安全回路……那不是解锁,那是给下一次事故埋雷。
第一步,必须“静下来、断电源”。别急着找密码,先执行LOTO(上锁挂牌)标准动作:拉下主断路器,挂好个人锁具和警示牌,用验电笔确认控制柜内无残压。这一步看似慢,实则最快——它把“误操作致伤”这个变量直接归零。我们见过太多案例:急着复位,忘了断电,手刚伸进柜子,伺服突然上电,差点酿成大祸。
第二步,回归物理世界。检查防护门是否完全闭合、限位开关有无卡滞或松动、急停按钮是否已完全旋出复位(注意:有些型号需顺时针旋转90°才能释放)。别小看一颗松动的行程开关螺丝——它可能让PLC始终读到“门未关”,死守安全逻辑不放行。
第三步才是软件层面的动作。打开厂商手册翻到“维护模式启动流程”,严格按步骤操作:比如某品牌钉箱机需在HMI黑屏状态下,同时长按“F1+F4+确认”5秒进入工程菜单;另一款则要求先清空故障寄存器,再输入默认密码“ADMIN888”(注意:出厂密码≠通用密码,且多数设备首次上电后即建议修改)。切记:跳过手册、凭经验乱输密码,轻则触发三级锁定,重则写坏EEPROM,连维修师傅都得拆板刷固件。
解锁不是终点,而是确认一切安全条件重新满足的起点。灯亮、蜂鸣、手动点动测试正常——这才算真正“解开了”。
预防锁机与长效运维建议,说白了就是:别等机器“锁了”才想起它会锁。
我们常被叫去救火——“速捷速捷,钉箱机又锁死了!”赶到现场一查,八成是光电传感器蒙了层油灰,或者导轨半年没打黄油,PLC憋着一股子气,最后干脆“罢工锁屏”。这时候修得再快,也比不上平时多擦一次镜头、多拧半圈润滑脂来得省心。
3.1 日常预防,贵在“不嫌烦”。光电开关不是摆设,是钉箱机的“眼睛”,纸屑、胶雾、粉尘一糊,它就“看不见门关没关”,立刻触发安全锁止。建议每班次用无纺布蘸酒精轻拭;传动链条和凸轮机构每月至少润滑一次,别等咔哒异响出来了才想起它渴油;定位气缸和伺服电机的零点,每季度用标准工件校验一次——小偏差积累起来,就是大故障的温床。
3.2 人,才是系统最灵活也最易出错的一环。操作员不必会编程,但得知道“红灯长亮+蜂鸣三声”大概率是防护门信号异常;维护人员必须持有分级权限:基础复位密码由班组长掌管,工程模式密码仅限设备主管双人授权使用,并定期更新。我们帮客户建过“应急响应清单”贴在电柜门内侧:含断电步骤、常用密码备忘(加密存放)、最近维修记录二维码——既防遗忘,也防误传。
3.3 真正的长效,藏在“未锁之前”。加装简易IoT模块,成本不到一顿饭钱,却能让设备提前两天“咳嗽”:比如编码器温度超65℃自动预警,某传感器响应延迟超80ms即发邮件提醒。更进一步,可把自检逻辑写进PLC,开机自动扫描20个关键点,生成健康报告推送到手机。锁机不可怕,可怕的是总在同一个坑里摔倒两次。
预防不是增加负担,而是把时间花在确定的事上——而不是半夜三点赶去工厂,对着黑屏的HMI叹气。
标签: 钉箱机防护门未关导致锁机 钉箱机急停按钮未复位解锁方法 钉箱机HMI显示超程报警怎么解除 钉箱机安全继电器触发锁机排查 钉箱机工程模式密码默认ADMIN888解锁