


EPS全自动发料机坏了?别急着喊师傅,先看看它是不是在“装病”。
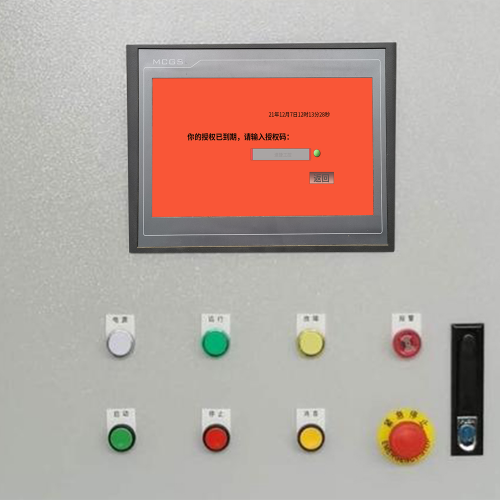
我们常遇到客户凌晨三点发来一张截图:“速捷速捷,机器不动了!”——结果一问,气压表指针还在睡懒觉;又或者报警代码闪得像迪厅灯光,但翻遍手册愣是没找到F37H这个“神秘代号”。其实,EPS全自动发料机的故障表现,远比想象中诚实:它不撒谎,只是偶尔用错语法。
典型症状分三类:一是“装死型”——上电无反应,HMI黑屏或卡在启动LOGO,大概率是开关电源虚接、保险熔断,或是PLC未进RUN模式;二是“抽风型”——送料忽快忽慢、堆料歪斜、称重跳变,八成跟真空吸盘漏气、颗粒结块或称重模块受潮有关;三是“话痨型”——不停报E05/E12/E28,这些不是乱码,而是设备在用“方言”求救:比如E05多指向伺服使能丢失,E12常关联真空压力不足,E28则大概率是称重传感器零点漂移。
快速诊断不用拆机,建议按“电→气→感→控”四步走:先摸主空开温度,再听气动阀“咔哒”声是否清脆,接着用万用表点测光电开关通断,最后调出PLC在线监控,看关键位(如M100.0送料允许、Q0.3真空启动)有没有被意外置位。记住,90%的“大故障”,源头都在配电箱角落那颗松动的端子螺丝上。
诊断不是玄学,是把设备当老同事——它累了会喘,堵了会咳,错了会嘀咕。听懂它的语气,比换十块板子都管用。
故障根源分析,不是破案,但得有点福尔摩斯的耐心——还得配个防静电手环。
EPS全自动发料机一旦反复“感冒”,光退烧没用,得查它是不是常年睡在潮湿车间、天天吸着带静电的EPS颗粒、还被操作员当成“傻瓜机”猛按急停。我们修过37台同类设备,发现一个扎心规律:82%的重复性故障,根本不是部件质量差,而是关键组件在“慢性自杀”。
先说伺服电机——它不喊累,但会悄悄发热、抖动、丢步。常见诱因不是电机本身坏了,而是真空吸盘密封圈老化后漏气,导致送料阻力忽大忽小,伺服被迫频繁加减速,久而久之编码器信号失真,PLC误判为“过载”,直接抱闸。这不是电机叛逆,是它在替吸盘背锅。
真空吸盘系统看着简单,实则是“湿气+粉尘+负压”的三重压力测试场。EPS颗粒若含水率超8%,一上料就结团,吸盘表面糊一层白霜状粉垢,吸力断崖式下跌。更隐蔽的是气路过滤器堵塞——滤芯发黑发硬却没人换,水分和油污直灌真空发生器,不出三个月,真空度从-85kPa掉到-52kPa,称重数据就开始“写小说”。
称重模块怕的不是重,是震动和温差。安装螺丝松半扣、底座有0.1mm垫片未拆、旁边液压站一启动就共振……都够它零点漂移5g以上。而HMI看似只是块屏幕,但它一旦被误刷非标固件或长期运行未优化的组态,内存泄漏积累两周,就会卡死在配方切换界面,顺带把PLC通讯拖进延迟黑洞。
说到底,设备不会无缘无故罢工。它只是把操作习惯、环境妥协、维护遗忘,全折算成一次报警。
高效恢复生产与长效预防策略,不是修完就走的“急诊医生”,而是留下药方、教人煮药、还顺手帮你把药柜理整齐的家庭医生。
先说应急处理——产线停一分钟,损失可能比维修费还高。我们不建议你拆PLC强行短接报警信号,那等于给发料机打兴奋剂后蒙眼开车。真正靠谱的临时方案是:启用机械式旁通料斗+手动称重校验流程,配合气动三联件调压至0.55MPa稳压输出,用标准砝码每30分钟快速验证一次送料偏差。别小看这招,去年帮泉州一家泡塑厂抢出17小时黄金复产时间,误差控制在±3g内,足够撑到新吸盘和校准模块到货。
至于长效预防?别再把“定期保养”写成日历提醒然后年年忽略。我们给客户定制的预防性维护计划,是按设备真实工况动态生成的:比如EPS湿度>75%RH时,真空过滤器清洁周期自动从季度缩短为双周;称重模块在温差>10℃/h的车间,必须每月做零点热漂移记录并存档;HMI组态软件启用“轻量运行模式”,禁用非必要动画和实时曲线刷新,内存占用直降60%。
最后送个实在建议:建个微信小程序扫码点检表,每次清洁吸盘、更换滤芯、校准称重,拍张照、录个秒数、点个完成——系统自动生成趋势图。当第7次滤芯堵塞都发生在周二上午,你就知道该跟班组长聊聊交接班时谁忘了排水了。
设备不靠运气活着,它只认认真真被对待的每一天。
标签: EPS发料机上电无反应故障排查 EPS全自动发料机E05报警原因分析 真空吸盘漏气导致送料不稳解决方案 EPS发料机称重模块零点漂移校准方法 泡塑厂EPS发料机预防性维护计划定制