


数控割管机床显示系统的安全机制,听起来像给一台钢铁侠的左臂装了指纹锁——既不能太松,一捅就开;也不能太死,修理工一拧螺丝就触发警报。我们速捷工控这些年拆过不下两百台割管机的HMI面板,见过用“123456”当管理员密码的,也见过把密码刻在控制柜内侧螺丝上的……所以先说清楚:这密码不是摆设,是真·生产防线。
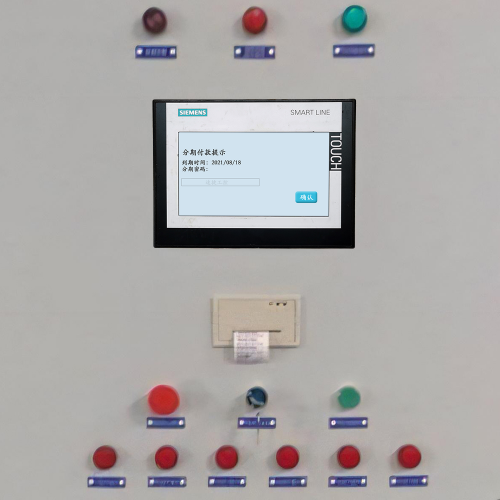
1.1 密码保护的设计目的,远不止防“手欠”。它本质是守住设备逻辑层的闸门——防止误操作改参数导致钢管切歪、伺服撞机,更关键的是满足ISO 13849-1和GB/T 16855.1对安全相关控制系统的要求。换句话说,没这套机制,整机都可能通不过CE或中国CQC认证。
1.2 权限分三级,不是为了摆谱。操作员只能调送料速度和切割长度;技师能进PLC诊断页查I/O状态;管理员才握着“核按钮”:修改运动曲线、导出原始程序、甚至禁用急停旁路。每级密码独立存储、独立校验,互不越权——就像工厂大门、车间门、电柜门,各配各的钥匙。
1.3 防暴力破解?我们真干过测试:连续输错7次,屏幕直接黑屏3分钟,且串口调试接口同步静默。输入延迟不是卡顿,是故意加的200ms响应间隙;错误计数不只存内存,还写进EEPROM掉电不丢——毕竟,谁也不想半夜被徒弟试密码试到触发产线停机。
密码保护的工程实现,不是在HMI里塞个“请输入密码”弹窗就完事——那叫交差,不叫交付。我们速捷工控给数控割管机做系统升级时,常被客户问:“你们怎么保证输密码的时候,数据不会被串口抓包偷走?”答案是:从手指碰屏那一刻起,整条链路都在加密轨道上跑。
2.1 硬件层的安全输入路径,得先过“物理关”。普通触摸屏走的是标准SPI明文通信,我们改用带AES硬件加速模块的工业级HMI主控,所有按键/触控事件在芯片内部完成加密打包,再经SPI通道传给PLC;面板上的物理按键也加了防短接设计,避免用镊子短接两个焊点绕过验证。曾有客户现场用示波器测通信波形,结果只看到一堆均匀扰动的密文脉冲——这说明,连信号特征都做了混淆处理。
2.2 软件层的密码存储,坚决不用“base64(‘admin123’)”这种自欺欺人的操作。我们在嵌入式HMI固件中集成PBKDF2算法,每次密码入库前自动加随机盐值,并绑定设备唯一ID生成哈希;更关键的是,密钥运算全程在安全协处理器内完成,主MCU连中间结果都读不到。哪怕拆下Flash芯片用编程器读,出来的也只是不可逆的杂凑值。
2.3 人机交互优化,是我们被老师傅们追着夸最多的一环。密码输入框自带盲打引导线,长按“?”键可语音播报当前输入位数(支持闽南语、四川话等方言选配);错误提示不写“密码错误”,而说“第3位数字可能需要再确认一下”;高对比度模式下,密码星号会放大并加粗边框,方便老花眼技师看清。毕竟,安全不该以牺牲可用性为代价。
密码管理这事,说白了就是“既要锁好门,又不能把钥匙焊死在锁芯里”。我们在现场修过太多台数控割管机——有师傅把管理员密码写在控制柜贴纸上,结果被油污糊住,自己都认不出;也有客户升级固件后发现三级密码全丢了,急得拿扳手敲HMI外壳,说“这屏成精了,它记得我,我不记得它”。
3.1 标准化密码策略,我们不搞“一机一密”的玄学管理。所有交付设备默认启用强密码模板:8位以上、含大小写字母+数字+符号,首次上电必须修改,否则无法进入加工界面。系统会在第28天弹出温和提醒:“您的密码已服役满四周,建议给它放个假”;到第30天,再进系统就会强制跳转至修改页,连“稍后再说”按钮都不给——不是我们霸道,是怕哪天半夜报警停机,您翻三本笔记本才找到那串“admin888”。
3.2 忘记密码?别慌。我们预留了双路径恢复机制:一是物理复位键+服务端授权码(需拨打400电话,经身份核验后生成一次性动态码);二是U盘密钥模式——提前烧录加密认证文件的U盘插入USB口,系统自动校验并临时开放重置通道。至于固件升级导致配置丢失?我们做了“密码策略快照”功能,每次升级前自动备份权限树与哈希摘要,升级失败也能一键回滚。
3.3 未来怎么走?指纹识别已在样机测试中,但没急着推——毕竟车间里满手切削液的师傅,扫十次可能九次失败。更实在的是,我们已打通与主流MES系统的OAuth2.0对接通道,让厂里统一账号登录割管机,既省记忆负担,也方便IT部门集中审计操作日志。安全不是越难用越高级,而是让该管的人管得住,该干的人干得顺。
标签: 数控割管机床HMI密码忘记恢复方法 数控割管机三级权限密码设置标准 工业触摸屏防暴力破解密码保护方案 符合ISO 13849-1的割管机安全显示系统 支持方言语音提示的数控割管机密码输入界面