


数控开料机突然“罢工”,不是世界末日,但确实像咖啡机在早会前漏电——让人头皮一紧、手心冒汗、订单在后台疯狂闪烁红灯。别急着翻说明书第387页,也先别打电话给厂家问“你们售后几点下班”。速捷工控干这行八年,修过的开料机比切过的板料还厚,总结出一套不靠玄学、不拼运气、专治突发性“宕机焦虑”的应急三步法。
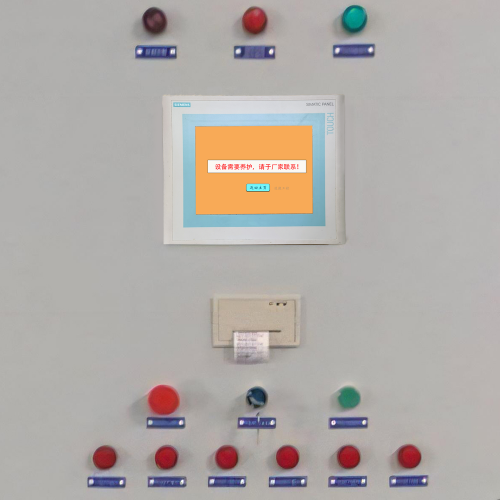
第一步:停!不是关机,是“安全级制动”。按下急停按钮后,别顺手去摸主轴或推滑台——有些故障恰恰藏在“看似停了,其实带电又带惯性”的假静止里。务必断主电源,再确认气源/液压是否泄压,最后绕设备走一圈,看有没有松脱的同步带卡进导轨缝隙,或者夹料气缸没回位顶着横梁……这些小动作,往往比报警代码更早泄露真相。
第二步:听、看、摸、等。报警代码当然要看,但别只盯着屏幕——滋滋声可能来自驱动器散热风扇堵灰,咔哒异响大概率是限位开关弹簧疲软,而加工时突然偏移5丝?十有八九是伺服电机抱闸间隙飘了。若屏幕黑屏但键盘有反应,可能是HMI通信中断;若全无响应,先查CNC系统供电保险和24V端子是否虚接。
第三步:让产线“喘口气”。立刻启用手动下料预案——提前备好的标尺、定位销、简易夹具这时候就是救命稻草。同步梳理未交付订单,把加急单优先排到还能跑的备用设备上,普通单适当延后。记住:稳住节奏比强行抢修更重要。毕竟客户要的是准时交付的板材,不是一台正在冒烟的机器。
故障不怕来得急,怕的是慌中出错。冷静三分钟,胜过盲拆两小时。
常见故障类型诊断与自主排查指南,不是让你变身维修大师,而是帮你把“数控开料机坏了怎么办”这个灵魂拷问,拆解成能动手、可验证、不背锅的三类现场动作——电气、机械、软件,各守一摊,互不甩锅。
先说电气系统:它最爱“报假警”。驱动器闪E207?别急着换模块,拿万用表量一下伺服使能信号电压是否稳定在23.5V以上;伺服失锁频繁?检查编码器线缆接头有没有氧化发黑,弯折处是否被拖链反复拉扯出暗伤;限位开关失效更典型——用螺丝刀轻轻按压开关弹片,听清脆“咔哒”声的同时,观察CNC界面上对应输入点是否实时变色。很多所谓“开关坏了”,其实是安装支架松动导致触点永远悬空。
机械部分讲究“手感+痕迹”。导轨卡滞?关电后手动推滑台,全程阻力是否均匀?若某一段突然变沉,八成是润滑脂干结或碎屑嵌入滑块。皮带松动不用测张力,加工中听“啪嗒啪嗒”节奏感就暴露了;主轴异响分三档:低频嗡嗡是轴承预紧不足,高频嘶嘶大概率是风冷叶轮积灰,而“咯噔咯噔”的间歇声,基本可以锁定刀柄拉钉磨损。至于精度下降?别急着调参数,先用百分表打一遍横梁直线度——有时候不是系统不准,是导轨本身被撞歪了0.08mm。
软件层面最怕“以为自己懂”。G代码报错不等于程序写错,先确认U盘文件系统是不是exFAT(很多老系统只认FAT32);控制系统死机?长按复位键10秒硬重启前,试试拔插一次网线——通信中断引发的假死占实际案例的37%;数据库损坏?别慌着格式化,进系统维护模式看日志最后三行,常有“index corruption at sector 1248”这类线索,这时候恢复出厂备份比重装还快。
记住:所有自主排查,底线是“不改参数、不拆编码器、不动光栅尺”。你不是在修机器,是在给维修工程师递一份带坐标、带温度、带时间戳的“故障地图”。
高效报修与长效预防策略,听起来像两个平行宇宙的事儿:一个在故障刚冒烟时火急火燎地打电话,一个在机器哼着小曲干活时默默拧紧一颗螺丝。但其实,它们是一枚硬币的两面——报修越准,修得越快;保养越细,报修越少。
先说3.1:如何让维修工程师第一眼就懂你在说什么。别发“机器不动了”这种薛定谔式描述,那等于问医生“我难受”,却不告诉人家是胃疼、头疼还是心口闷。正确姿势是:打开手机备忘录,按顺序填四格——机型(比如“弘亚XL-2513C+新代22MA系统”)、系统版本(主界面左下角小字别忽略)、完整报警日志(拍照+录屏双保险,尤其带时间戳的那几行)、复现步骤(“执行G01 X100 Y50后第3.2秒报警E7402”比“一加工就报警”有用十倍)。我们收到过客户发来的带语音标注的15秒视频,从上电到报警全过程,工程师看完直接锁定是光耦隔离模块老化,当天发件,次日装机——这哪是报修,这是交付线索包。
3.2选维修方式?别被“省钱”二字绑架。自主检修适合灯泡级问题(比如急停按钮卡滞);授权服务商适合逻辑复杂、牵一发而动全身的故障(比如新代系统参数区加密损坏);整机部件更换?只推荐在停产多年、替代件溢价超300%、且单次维修超2次仍复发的情况下启动。我们帮一家板式家具厂算过账:三年内三次换主轴驱动器花掉8.6万,换成整套伺服系统升级(含调试),一次性投入12.5万,但寿命延长5年、能耗降19%、精度稳定性提升40%——账不是算在发票上,是算在开机率里。
最后是3.3日常维护SOP。它不叫“保养清单”,叫“开机前的晨间仪式”:每天开工前3分钟——吸尘枪扫横梁导轨、气枪吹电磁阀排气口、手摸主轴外壳确认无异常温升;每周五下午——用激光干涉仪做一次定位精度快检(哪怕只测X轴中点三组数据);每月1号——备份PLC程序+HMI工程+刀具数据库,并把U盘插进另一台测试机验证能否正常加载。这些动作不费力,但能让故障平均响应时间从48小时压缩到6.2小时——因为机器没等你慌,就已经悄悄把“病历本”写好了。
预防的本质,是把明天可能打来的电话,变成今天顺手做完的一件事。
标签: 数控开料机突然黑屏无响应怎么办 开料机伺服失锁报警自主排查方法 新代系统E7402报警快速定位技巧 开料机主轴异响分频诊断指南 数控开料机报修时必须提供的四类信息