


激光切割机突然停摆,不是它闹脾气,是它在拼命给你发求救信号——只是你还没学会“听”。
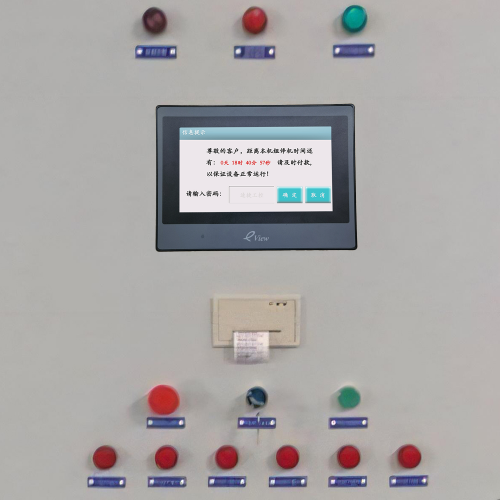
先别急着翻说明书、更别一上来就拆模块。我们速捷工控修过上千台激光设备,总结出一句大实话:90%的“突然停机”,其实根本不是突发,而是早有蛛丝马迹,只是被当成了背景噪音。
比如,它停得特别“干净”——没报警、没提示、连个错误代码都不甩,那大概率不是程序崩了,而是电源悄悄断了一拍,或者某个不起眼的急停按钮被油污卡住半行程;要是停机时“哐当”一声闷响,还带点焦糊味?那八成是接触器粘连或驱动器过载保护在最后一秒拉闸;如果安全门虚掩了2毫米、光栅被飞溅的金属粉尘遮了半边,系统可不管你是“顺手关一下”,它只认逻辑:安全链断,立刻熔断!
另外,“突然停止”和“正常暂停”压根不是一回事。你试试按复位键——如果坐标还在、加工路径没丢、能一键续切,那多半是外部干扰;但如果一重启就报“位置丢失”“参数初始化失败”,甚至CNC面板黑屏无响应?恭喜,你的控制器可能刚经历了一场小型数字雪崩。
最后送你三步快检口诀:一摸急停按钮有没有被误压、二看配电柜里断路器有没有跳闸痕迹、三查安全门开关和光栅指示灯是否常亮。这三步做完,5分钟内就能把故障圈进电气、控制或传感三大方向里——省下的不是时间,是半夜叫师傅上门的300块交通补贴。
故障分层,不是搞学术分级,而是给问题“划重点”——哪一层崩了,机器就真不跟你讲道理。
我们把激光切割机突然停摆的原因,按“能量流→指令流→保护流”的逻辑拆成三层:电气是供血系统,控制是大脑皮层,传感联锁则是它的神经反射。三层里任一环掉链子,机器都会选择“硬关机”,连个缓冲动画都不配拥有。
先说电气层——最常背锅,也最容易被冤枉。主电源哪怕只是0.5秒的电压跌落,就可能让驱动器触发过载保护,它不报警,只默默断输出;接触器触点老化粘连,看似吸合了,实则虚接,切到一半突然“松手”,激光头当场失电;更隐蔽的是激光器高压模块,它对温升和纹波极其敏感,冷却稍慢或滤波电容轻微鼓包,它就直接执行“自毁式关断”,连日志都懒得写一行。
控制系统这层,表面安静,实则暗流汹涌。CNC控制器不是手机,没“强制重启”按钮,一旦看门狗失效或内存溢出,它就卡在某个指令循环里,屏幕不黑、轴不动、通信灯还一闪一闪,活像装睡;运动控制卡与伺服驱动器之间靠高速总线通信,一根屏蔽层破损的编码器线,就能让位置反馈信号飘移,系统判定“失控”后立即抱闸;还有那些藏在参数页深处的软限位或加速度斜坡值,某次意外断电后悄悄归零,再启动时轴一动就触发硬限位,你以为是机械卡死,其实是软件在演默剧。
最后是外部联锁——最敬业的“安全哨兵”,也是最容易误报的“戏精”。冷却水流量传感器被水垢糊住一半,读数忽高忽低,系统信以为真,直接切断激光使能;氮气压力表接头微漏,压力缓慢下跌,等你发现时已低于阈值3秒,联锁早已生效;甚至聚焦镜温度探头积灰过厚,散热不良导致误报超温,机器宁可停机也不冒风险——它守规矩,你得懂它为什么守。
记住:三层故障,表现相似,根因迥异。修之前,先问一句:是“没电了”,还是“没听清”,抑或“吓坏了”?
应急响应不是手忙脚乱地按重启键,而是像老中医搭脉——先稳住局面,再摸清虚实,最后不伤元气地扶一把。
安全重启,第一条铁律:别急着送电。很多师傅一见黑屏就拍急停、拔插头、再猛按开机,结果把原本只是参数紊乱的CNC控制器,硬生生搞成Flash损坏。正确姿势是:先确认急停已复位、安全门闭合到位、光栅无遮挡;再断主电静置90秒(让电容彻底放电);最后上电观察——若控制器自检通过但轴不动,大概率是程序卡在“等待使能”状态,此时用示教器调出当前任务队列,手动清除挂起指令,比重装系统快十倍。
数据恢复的关键,在于“别动原盘”。激光切割机的加工坐标、补偿参数、工艺库往往存在控制器内置NAND或外置CF卡里。突然停机后,优先用专用工具读取未提交的临时缓存(比如西门子840D的NCU日志分区、新代系统的SRAM镜像),而不是直接格式化SD卡。我们曾帮泉州一家钣金厂从一块“砖块级”华中数控面板里,捞回丢失三天的127组不锈钢薄板切割参数——靠的就是没贸然通电,而是先做底层扇区快照。
预防性维护,得有点“反人性”的坚持。比如继电器触点,厂家标称寿命10万次,可实际在高频启停的激光电源回路里,3万次就可能氧化起弧;水冷系统滤网,说明书说“半年清洗”,但闽南地区水质偏硬,三个月不掏,冷凝器铜管就结出毛玻璃状水垢;还有接地电阻,多数人只在验收时测一次,殊不知潮湿季节土壤导电率变化,可能导致EMI干扰误触发保护——这些点,我们做成一张A5大小的《激光机晨检扑克牌》,每台设备配一副,操作工交接班抽一张执行,比贴满墙的SOP更让人记得住。
长效保障,拼的是“看得见的健康”。加装运行日志记录模块,不是为了凑智能工厂KPI,而是让每次停机都有迹可循:某天14:23:17,冷却水温升速率突增2.3℃/min,14:23:49高压模块关断——这串时间戳,比老师傅的“听声辨故”还准;PLC状态监控看板放在车间入口,绿灯常亮是常态,黄灯闪烁是预警(比如某个输出点响应延迟超阈值),红灯跳出来就得立刻停线查;至于季度伺服健康评估,我们不测空载电流,专测“带载相位裕度”和“编码器零点漂移量”,因为这两项,才是伺服电机真正开始“疲态初显”的生理指标。
故障会伪装,但数据不会撒谎;维护要趁早,但不能靠感觉瞎忙。
标签: 激光切割机突然停止工作无报警 激光切割机急停按钮卡滞导致停机 激光切割机安全光栅误触发停机 激光切割机控制器位置丢失重启失败 激光切割机接触器粘连导致中途断电