


锂电池自动焊接线被锁了?别急着拍控制柜,也别慌着找厂家——先搞清楚它到底“生什么气”。
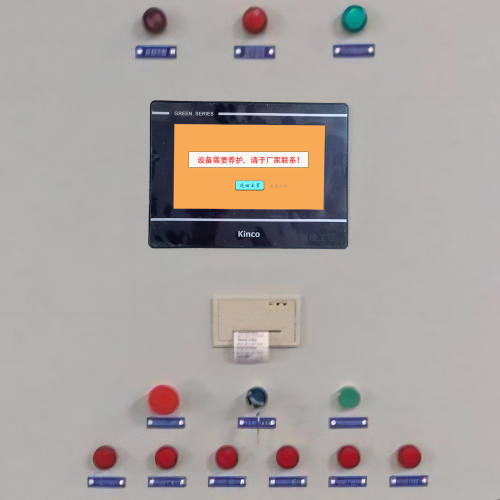
我们常把焊接线比作一条精密的工业流水线,而“被锁”不是系统闹脾气,而是它在认真执行一项铁律:安全优先,毫秒不妥协。真正触发锁定的,往往不是某个零件坏了,而是整套保护逻辑集体举手表决:“这活儿,现在不能干。”
1.1 设备安全联锁机制触发,是头号“锁门人”。急停按钮哪怕只是被衣角蹭了一下,光栅信号有10ms抖动,或者防护门微距偏移0.3mm导致磁性开关未吸合——PLC瞬间判定“人员风险存在”,立刻切断动力输出并上锁。这不是小题大做,是国标GB/T 16855.1和ISO 13857白纸黑字写死的硬性要求。
1.2 PLC/工控系统软件锁定,则更像一场“数字门禁失灵”。密码过期、工程师账号权限被误删、程序跑飞卡在某个FB块里没返回,甚至只是HMI画面刷新时意外断开与PLC的连接,都可能让系统进入“只读不执行”锁定态。尤其用西门子S7-1500或三菱Q系列的老产线,固件版本混搭、TIA Portal项目未归档备份,一升级就容易触发保护性停机。
1.3 焊接工艺参数超限或传感器故障,则属于“工艺级自卫”。比如激光焊缝跟踪器反馈值连续5帧偏差>±0.15mm,或焊头温度传感器读数突跳至180℃(设定阈值仅120℃),系统会认为当前焊接质量不可控,主动锁定后续动作,宁可停产,也不出废品。
说白了,焊接线不是“锁了”,是它正用最严谨的方式,替你守住安全底线和产品良率红线。
分步式解除锁定操作指南(兼顾安全与合规)
锂电池自动焊接线被锁,不是“输个密码就能开机”的消费电子逻辑——它是一套工业级安全契约的执行现场。解除锁定,本质是按规程完成一次“安全状态重建”,而非简单“取消限制”。我们不教捷径,只给路径;不承诺秒解,但保证每一步都经得起安监抽查。
2.1 安全预检:断电确认、能量释放、挂牌上锁(LOTO)执行流程
别跳过这一步,哪怕你干了二十年。先拍急停,再断主电源空开,等3分钟——不是为了凑数,是让伺服驱动器母线电容自然放电至<36V(国标GB 5226.1强制要求)。随后,用验电笔逐点确认焊机主回路、激光电源模块、气动阀组端子无残压。最后,在所有能源隔离点挂上专属LOTO锁具+责任工牌,钥匙随身携带。记住:没挂牌,就不算断电;没放电,就不算安全。
2.2 硬件级解锁:急停复位、安全继电器状态检查、I/O信号诊断方法
复位前,先看安全继电器指示灯是否全绿。若K1/K2双通道未同步吸合,别急着按复位钮——用万用表量X0/X1输入端,查光栅信号是否为24V稳定高电平;再测防护门磁开关闭合电阻,应<1Ω。常见陷阱:某台设备因气密检测超时,导致安全PLC的Q7.3输出悬空,表面看急停已复位,实则底层安全链仍断开。
2.3 软件级恢复:HMI登录与锁定界面操作、PLC在线监控与强制复位
HMI弹出“系统受保护”提示?先确认当前用户为“Maintenance”及以上权限,勿用Operator账号硬闯。西门子HMI需进入“系统设置→安全状态→清除锁定标志”,三菱GTWorks则要进“工程模式→PLC监视→强制复位M8034”。重点来了:若PLC中FB47(安全功能块)的ERROR.BIT=1,说明硬件联锁未闭环,此时任何软件操作都是无效循环——请回头重做2.2步。真正的解锁,永远始于物理信号的诚实回归。
预防性维护与长效防锁策略
很多人问:焊线被锁一次,修好就完事了?我们反问一句:上个月的急停按钮复位后,你查过它的触点电阻吗?上季度校准过的激光焊缝跟踪器,它的通信延迟波动值还在±0.8ms以内吗?——设备不报警,不等于没带病运行;没被锁,不等于不会被锁。
3.1 建立设备锁定响应SOP:不是填表,是建防线
我们帮客户落地的SOP从不写“立即上报领导”,而是明确“第17分钟内完成LOTO挂牌拍照上传至运维群,第45分钟启动PLC诊断日志导出”。每起锁定事件强制关联唯一ID,24小时内输出《临时管控措施》,48小时内必须提交根因分析报告——不是为了追责,而是把“某天光栅误触发”升级为“该型号光栅在湿度>85%RH时易受冷凝干扰”,进而推动加装温湿度补偿模块。SOP的终点,是让同类故障归零,而不是让维修记录变厚。
3.2 关键传感器与通信链路定期校验:用数据说话,不靠手感
别等焊偏了才想起查跟踪器。我们给焊接线列了三张铁律清单:每月测焊头温度传感器零点漂移(超±2℃即预警);每季度用Wireshark抓取EtherCAT周期抖动(单次>50μs即标红);每半年做激光跟踪器动态标定(移动靶标速度100mm/s下,轨迹偏差>0.15mm即重校)。这些不是保养项目,是产线健康体检报告的核心指标。
3.3 操作员分级授权+人机协同防误触:温柔的约束,才是高级的自由
把“双按钮启动”做成摆设,不如拆掉一个按钮。我们在多条焊线上推行“操作员→技师→工程师”三级权限动态绑定:Operator账号看不到参数修改入口,只能调用预设工艺包;技师登录需人脸识别+工单扫码双重认证;而工程师每次强制复位,系统自动语音播报“正在执行安全链旁路,倒计时3秒”,同时HMI弹窗要求手写签名确认。防误触的最高境界,是让错误还没发生,就被流程温柔地接住了。
标签: 锂电池自动焊接线急停复位操作步骤 PLC安全联锁未闭环导致焊接线锁定 HMI系统受保护无法解除焊接线锁定 锂电池激光焊设备光栅信号抖动误触发锁定 焊接线安全继电器K1K2不同步故障排查