


加工中心PLC被锁死,听起来像武侠小说里点了穴道的高手——外表纹丝不动,内里逻辑瘫痪,急得操作工直拍控制柜,维修师傅蹲在电柜前嘬牙花子。可这“锁”,真不是谁按了个神秘按钮,而是软硬兼施、里应外合的结果。
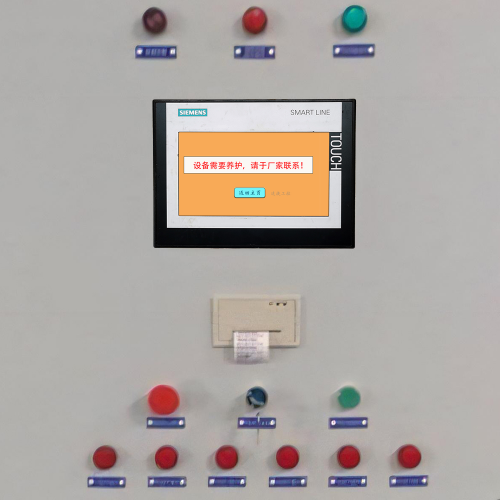
先说硬件层面:PLC不是永动机,它也怕“没电”“失忆”“断联”。电池失效最常见——别小看那颗纽扣电池,它默默给RAM续命十几年;一旦亏电,掉电保护失效,密码、参数、甚至整个初始化配置全军覆没,PLC一上电就僵住,连自检都懒得走完。EEPROM异常更隐蔽,写入次数超限或电压波动导致存储区校验失败,系统直接拒绝加载程序,卡在Bootloader界面干瞪眼。还有I/O模块“装死”:某个输入端子虚接,PLC误判为急停常闭信号持续触发,逻辑循环自锁;或者输出模块短路烧毁,反馈回路中断,安全链断开,系统强制挂起。
软件和配置层面则更像一场“逻辑雪崩”。有人手抖改了PMC参数#1234,把进给允许信号映射错位;有人升级固件时遭遇断电,新旧代码混搭,启动校验失败;还有授权密钥过期未续——尤其某些日系品牌,密钥绑定CPU序列号,换块板子就得重新激活,否则PLC只肯亮灯,不肯干活。最头疼的是梯形图里埋了“死循环陷阱”:一个置位指令没配复位,或者跳转条件永远不满足,扫描周期无限拉长,看门狗一叫,啪,锁死。
至于外部干预?那真是防不胜防。U盘插进去拷个刀补表,顺手带进一段恶意脚本;HMI工程师调试时越权写入PLC内部寄存器,覆盖了关键状态字;甚至有人用未授权的第三方编程工具强行在线修改,结果触发厂商级保护机制……PLC不是铁疙瘩,它是会“记仇”的精密逻辑体。
所以,锁死从来不是单点故障,而是一连串微小疏忽叠成的雪球——滚到临界点,轰然静音。
故障诊断与应急处置流程,不是靠拍脑袋猜谜,而是像老中医搭脉+刑侦队取证+消防员控火——快、准、稳,还得留退路。
先看“快”:PLC运行灯就是它的呼吸心跳图。RUN灯灭?不一定是死机,可能是被强制STOP;ERROR灯常亮?得翻手册查具体含义——西门子S7-1200的红灯闪烁3次,大概率是存储卡读取出错;三菱Q系列ERR灯慢闪,八成在抱怨参数区校验失败。别急着断电!先盯一眼CNC报警代码:FANUC报PS087,说明PMC程序加载失败,十有八九是程序损坏或密码锁死;报PS091,则指向I/O模块配置异常,可能连带触发PLC逻辑封锁。SIEMENS 6000xx系列报警更直白,比如600120明确提示“PLC application not loaded”,这时候别修硬件,先找程序。
再讲“准”:安全级应急不是硬重启,而是有预案的软着陆。比如断电前30秒,若条件允许,优先执行“保持性断电”——关主电源但保留电池供电,让PLC把关键状态缓存进非易失区;若有备份程序,立刻用厂商授权工具(如TIA Portal的“Restore from Memory Card”)回滚到上一稳定版本;某些老款安川或发那科系统,还能通过主板跳线进入Bootloader模式,绕过加密验证强制刷写基础固件——但这招得看说明书,乱跳线等于给PLC做开颅手术,没把握就收手。
最后是“稳”:非破坏性诊断才是真功夫。插上编程电缆,打开GX Works3或TIA Portal,不急着下载,先在线读取PLC状态寄存器(如M8000~M8099系列)、锁止标志位(如西门子的DBx.DBX0.0“Lockout Active”)、甚至看门狗计时器当前值。这些数据不会说谎——如果WDT溢出频次突增,说明逻辑里藏着隐形死循环;如果所有输出映射字全为零,但输入正常,那基本可以锁定是程序被清空或加密锁死。此时不拆板、不换件,一张诊断截图,往往就能定性问题根源。
毕竟,修PLC不是拼手速,而是比谁更懂它的脾气。
预防机制与系统级加固方案,说白了就是给PLC穿“防弹衣”、配“保险柜”、再装个“黑匣子”——不指望它永远不生病,但得让它少得病、病得轻、病了还能自己喊救命。
先说“防弹衣”:权限管理不是贴张封条就完事。操作员只能点启动/暂停,工程师能调参数但改不了主逻辑,管理员才握着程序加密密钥和固件烧录权限——三级密码必须独立设置、定期轮换,且禁用默认口令(比如“admin123”这种,等于在PLC门口贴了张“请撬锁”便签)。更关键的是程序加密得带数字签名:TIA Portal里启用了S7-PLCSIM Advanced签名验证,哪怕U盘里程序被篡改一个字节,PLC开机直接拒载;GX Works3开启“工程文件完整性保护”,连注释修改都会触发校验失败。这不是添麻烦,是让PLC学会认人,不认脸,认指纹。
再看“保险柜”:PLC备份不能只靠U盘随手一拷。我们推“双轨存档”——本地SD卡实时镜像+NAS服务器每4小时自动同步一次,且每次备份生成SHA256哈希值,升级前先比对固件MD5,发现不一致立刻弹窗预警。升级失败?别慌,回滚预案早已写进批处理脚本:一键恢复上一版可运行程序+自动重载I/O配置表,整个过程5分钟内完成,产线停机时间压到最低。
最后是“黑匣子”:加装轻量级PLC健康度监测模块(非侵入式接入MPI或Profinet镜像端口),实时盯三件事:扫描周期是否连续超阈值、看门狗复位次数是否异常上升、DB块写入来源是否突然冒出陌生IP。数据直通MES,一旦触发锁死特征,系统自动生成报修单、推送责任人、附带前10秒寄存器快照——溯源不用翻日志,点开就能看到是谁、什么时候、通过哪个接口,把那句“禁止修改”的梯形图给删了。
预防这事,真不是花钱买心安,而是把故障成本,提前算进每班次的设备稼动率里。
标签: 加工中心plc被锁死故障诊断 plc锁死应急解锁方法 fanuc加工中心plc密码锁死处理 西门子s7-1200plc启动卡在bootloader 三菱q系列plc参数校验失败解锁