


木工机床系统锁死,听起来像武侠小说里被点了穴的高手——外表纹丝不动,内里气机紊乱。可现实里没那么玄乎,它只是工业现场最让人头皮发紧的“静音暴击”:刀具停在木料里,吸尘系统哑了火,触摸屏黑着脸不说话,连急停按钮都像按进了棉花堆。
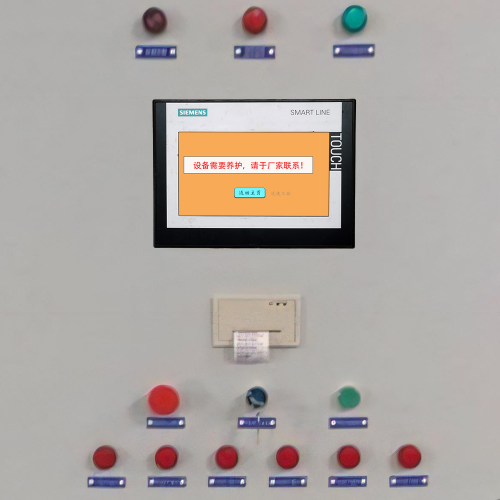
先说机械层面这“老派功夫”。导轨上沾了木屑油泥混合物?那不是润滑,是给滑块包了一层水泥。时间一长,直线导轨咔一声咬死,伺服电机还在倔强输出扭矩,结果PLC只能眼睁睁看着编码器反馈值原地踏步,最后触发ALM-502(位置偏差超限)。主轴抱死更直白——轴承进灰、冷却液渗漏、皮带老化打滑后突然卡顿,轻则换轴承,重则主轴箱拆到怀疑人生。至于液压/气动系统?一个电磁阀阀芯积碳,或储气罐排水不及时导致冷凝水结冰,就能让压料缸半天不动作,系统判定“安全条件未满足”,直接逻辑自锁。
电气与控制层面,则是“看不见的手”在捣鬼。PLC程序里某段急停连锁逻辑多嵌套了一层,或某个I/O地址被误写成常闭,设备一上电就自己把自己判了“死刑”。更常见的是伺服驱动器报ALM-501(过载)却查不出真实过载——其实是编码器信号受干扰,反馈失真,控制器以为“我在转,但你没跟上”,于是反复指令、反复报警、最终挂起。这些故障从不声张,只默默把整条产线拖进静默状态。
软件与人因因素,往往藏在“我以为没问题”的操作里。比如升级固件前没核对版本兼容表,新固件把旧版参数映射关系悄悄改了;又或者老师傅凭经验强制复位,绕过了安全回路自检——系统是醒了,但安全功能可能已永久离线。锁死,常常不是机器坏了,而是信任链断了。
所以别急着砸键盘,先想想:是木屑堵住了它的“关节”,还是代码拧错了它的“神经”,又或者,是我们亲手松开了它的“安全带”。
锁死状态下的应急响应与安全处置流程,不是抢修比赛,而是一场有章法的“工业急救”。我们速捷工控见过太多现场:师傅抄起螺丝刀就去短接限位开关,结果设备突然“诈尸”启动,刀头擦着工装飞出去三厘米;也有人一急直接拉总闸,等再上电,PLC程序丢了、伺服参数乱了、触摸屏变砖了——故障没解,倒添三处新伤。
先说安全优先原则。断电不是“啪”一下拉闸就完事。得按节奏来:主电源切断后,别急着拆线,等控制电源模块上的LED指示灯全灭,再用万用表测DC24V端子对地电压,确认备份电容已充分放电(尤其带超级电容的西门子S7-1200或台达AS系列)。这一步省不得,否则轻则电容“放炮”炸飞排针,重则电击风险。能量隔离(LOTO)更不是贴张标签走个过场——必须上锁、挂牌、双人确认、测试验证,连气动回路的储气罐泄压阀、液压站的蓄能器都得挂锁。我们曾帮一家泉州木机厂处理锁死,发现前序人员只断了PLC电源,却忘了关液压泵电机断路器,结果维修中电磁阀意外得电,压料缸猛地合拢,差点夹断调试员的手指。
分级诊断路径讲究“由表及里”。先看触摸屏报警代码——不是抄下来百度,而是对照设备手册查清是“系统级锁死”(如HMI显示“Safety Circuit Open”)还是“驱动级封锁”(如三菱FR-A800报“E.OL1”)。接着实测关键I/O点:急停按钮常闭触点是否真通?安全继电器K1输出端有没有24V?若通信总线异常,别急着换线,用USB-to-RS485适配器抓一段Modbus RTU报文,常会发现是某从站地址重复或终端电阻松脱导致整网静默。
至于临时解锁的禁忌,我们列过一张“红线清单”:绕过安全继电器?等于拆掉汽车的安全气囊去飙车;短接行程开关?相当于蒙眼开车还拆了倒车雷达;用万用表二极管档强行触发伺服使能?大概率触发驱动器内部熔丝保护,板子直接报废。这些操作或许能让机器“动起来”,但动的是失控的风险,不是生产的节奏。
记住:锁死时最贵的不是停机损失,而是拿安全换来的那三分钟“假复产”。
系统性预防与长效治理策略,不是给设备贴膏药,而是帮它养成健康生活习惯。我们速捷工控常跟客户开玩笑:你家木工机床比你家孩子还金贵——孩子发烧吃点退烧药就行,机床一锁死,整条产线都得陪它躺平。所以与其每次火急火燎地“救火”,不如把功夫下在平时:让润滑有节律、让数据会说话、让人脑有章法。
先说预防性维护体系。很多厂子还在用“听声辨故障”的老办法,主轴异响才换油,导轨发涩才打脂——这叫被动挨打。我们帮福建一家做实木门板的客户做了运行小时数建模:把每台豪迈HOMAG加工中心的PLC运行时钟接入MES,结合每日启停次数、主轴负载率,动态生成润滑提醒。结果发现原定每500小时打一次导轨脂,实际在高湿环境下320小时就出现微卡滞;而编码器零点漂移,在连续加工超18小时后误差达0.03mm,刚好卡在尺寸公差临界点。现在他们手机端自动弹出提示:“B区CNC-7,主轴编码器校准窗口已开启”,维修技师带着校准仪过去,15分钟搞定,连停机都不用。
智能化监控升级,重点不在“装得多”,而在“判得准”。我们在一台二手南兴数控裁板锯上加装了微型振动传感器+边缘计算模块,不接云平台,就地分析加速度频谱。三个月内提前72小时预警两起轴承早期剥落——报警不是“振动超标”,而是“外圈缺陷特征频率(BPFO)幅值突增210%,建议48小时内更换”。更关键的是,所有锁死事件自动打包成OPC UA数据包,含时间戳、PLC状态快照、HMI操作日志、驱动器报警堆栈,传回我们的远程诊断平台。上周某东莞客户凌晨三点锁死,我们调出溯源包一看:前17分钟内连续6次无效复位操作触发了安全PLC的防误触锁定逻辑——问题不在硬件,而在人。
最后是人员能力矩阵建设。我们不做填鸭式培训,而是按角色配“工具包”:操作员学看SOP可视化看板——不是文字流程图,是带语音提示的扫码动画,扫一下急停按钮,手机立刻播放“三步确认法”;维修技师考取“锁死响应三级认证”,实操考核里必须徒手完成安全继电器强制复位测试而不触发二次锁死;自动化工程师则要能用TIA Portal反向解析锁死前30秒的诊断缓冲区数据。目前这套体系已在12家木机用户落地,平均锁死复发率下降68%。
预防不是没事故,而是让事故还没发生,就被闻到了味道。
标签: 木工机床系统锁死应急处置流程 木工机床ALM-502位置偏差超限故障排查 木工机床安全继电器LOTO能量隔离规范 木工机床预防性维护运行小时数建模 木工机床锁死事件OPC UA溯源诊断包

