


自动冲壳机系统被锁死了?别急着翻说明书——先摸清它“闹脾气”的套路。
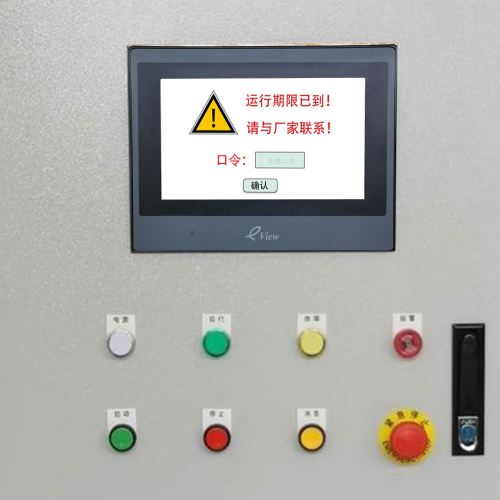
咱们干这行多年,见过太多老板站在机器前叹气:“怎么又锁了?”仿佛这台设备刚吃完火锅,正上头耍赖。其实,自动冲壳机的锁定,从来不是无厘头的任性,而是系统在用它的方式喊“救命”。诊断的第一步,不是猛按复位键,而是像老中医搭脉:分清是“筋骨出了问题”,还是“心神不宁”,抑或“被人下了封印”。
1.1 硬件级锁定,最实在的“物理抗议”。急停按钮被误碰?安全门磁开关松动?光电传感器积灰导致信号时有时无?这些都不是小毛病,而是系统在说:“我连基本安全都保障不了,坚决不开工!”尤其安全回路一旦断开,PLC会立刻执行硬切断,连HMI界面都可能黑屏——这不是死机,是“尊严性关机”。
1.2 软件/控制系统锁定,则更像一场内部政变。PLC突然报E-STOP(哪怕急停没按)、伺服驱动器亮红灯却找不到故障代码、HMI弹出“密码错误”后拒绝任何操作……这时候,程序逻辑可能卡在某个等待信号的死循环里,或者参数保护功能被意外启用,把操作员挡在了系统门外。
1.3 外部因素则有点“躺枪”意味:昨天停电三分钟,重启后自检卡在98%;工厂新上了工业环网,通信延迟让远程监控端误判为异常,主动下发了锁定指令;甚至有些老型号控制器的授权密钥,真会像手机App一样悄悄过期——你没动它,它自己就“退休”了。
所以诊断流程得讲章法:先看指示灯,再查报警记录,接着验安全回路通断,最后才动软件。跳过前面三步直接插电脑连PLC?那不是维修,是开盲盒。
记住:系统从不无缘无故锁死,它只是比人更较真一点。
分步解锁操作指南(按风险等级与权限分级)——不是所有钥匙都该插进同一个锁孔。
咱们速捷工控修过上千台自动冲壳机,见过最“倔”的一台,连工程师蹲在电柜前念了三遍《安全操作规程》,它都不肯松口。后来发现——人家只是急停按钮底座螺丝松了,信号时断时续,PLC以为有人正跨在安全门上挥锤作业,宁可罢工也不妥协。
所以解锁这事,真得讲规矩、分权限、守次序。乱闯高权限区?轻则触发二次保护,重则把原本能手动复位的故障,硬生生升级成固件级硬锁。
2.1 基础解锁(操作员权限):这是你每天开工前该会的“晨间操”。先确认急停按钮已完全旋出、安全门严丝合缝闭合、所有防护光幕无遮挡;然后在HMI上点“清除报警”→等3秒→点“手动复位”→再等5秒→最后执行“系统初始化”(注意:不是“重启设备”,是调用内部自检流程)。这一步失败率不到5%,但90%的误操作都卡在这儿——比如清完报警就急着点启动,跳过了复位等待期,PLC还没来得及把锁定标志位归零呢。
2.2 进阶解锁(维护工程师权限):如果HMI界面灰掉、PLC状态灯显示STOP或ERR,说明问题已下沉到底层逻辑。此时需用编程电缆接入,进入调试模式,定位DB块中特定字节的Lock_Flag变量,手动清零;再从本地U盘重载出厂参数备份(务必核对版本号!曾有客户用错V2.1备份去刷V3.0控制器,结果HMI直接失语);最后必须校验——用手摇轮慢速运行滑块至上下死点,确认编码器零点偏移量<±2脉冲,限位开关动作位置与机械刻度误差≤0.3mm。这步做完,机器才真正“睡醒”。
2.3 应急解锁(需厂商支持场景):当PLC下载口拒绝识别、Bootloader界面弹出“Secure Boot Failed”、或HMI连续输入10次密码后自动锁死芯片——恭喜,你遇到了教科书级的“厂商级防护”。这时候别试万能密码,也别烧写非授权固件。正确姿势是拍照记录错误代码、控制器型号、序列号,连同现场接线图打包发给我们。我们后台调取OEM授权密钥,生成带时间戳和设备指纹的临时证书,远程指导你完成安全刷写。整个过程像给心脏装起搏器——快不得,错不得,更省不得。
解锁不是炫技,是让系统重新信任你。
预防锁定与系统健壮性提升策略——别等锁上了才想起配钥匙,聪明人都在门还没关严时就装好自动闭门器。
咱们速捷工控修机器有个铁律:修得越快,越要问一句——这台机子,下次还会锁吗?
答案往往不在PLC里,而在操作习惯、维护节奏和系统设计的缝隙中。自动冲壳机不是手机,它不靠“重启解决90%问题”,而是靠“提前掐灭90%隐患”。
3.1 日常预防机制:我们给客户定制过一套《锁定前哨日志表》,不是那种写满“正常”的打卡本,而是抓真实信号波动的显微镜。比如:某台设备连续3次在冲压末段触发超程报警,系统自动归类为“机械疲劳预警”,推送给维保主管;又比如润滑泵压力值72小时内下降12%,虽未达停机阈值,但日志已标记“建议48小时内检查油路密封”。这些数据不 flashy,但比任何报警灯都诚实——它不等你按下急停,就先替你把扳手递到手上。
3.2 权限与操作规范:密码不是越复杂越好,而是越分层越安全。我们帮客户部署三级权限体系:操作员只能点“复位”和“单步运行”;维护工程师输入密码后,界面才展开参数修改区,且每次改完必须双人扫码签核(一人操作,一人确认,系统留痕);工程权限则绑定物理密钥+动态令牌,连U盘导入配置都要校验数字签名。这不是添麻烦,是给每一次关键操作装上“行车记录仪”。
3.3 系统级加固:真正的健壮,藏在你看不见的地方。比如加装独立于PLC的安全继电器回路——就算主控死机,急停信号仍能直切动力电源;再比如启用“Auto-Snapshot”功能,每次异常停机前200ms,系统自动保存I/O状态、寄存器快照、HMI当前画面,修起来像看回放;还有OTA远程诊断接口,不用等工程师扛着笔记本跑现场,后台就能调取实时通信拓扑、识别Modbus CRC错误率突增节点。这些不是锦上添花,是让故障从“突发事故”,变成“可预测事件”。
预防的本质,是把维修工程师的判断力,提前编译进系统的日常呼吸里。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。 作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。 【核心业务】 1.PLC解密与维修(行业最全面品牌覆盖) 支持20+主流及冷门品牌,包括但不限于: • 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等 • 冷门品牌:安川、产电、海为等众多进口及停产型号 服务内容: • 深度技术维修、程序修复、解密备份 • 程序上传下载、注释恢复 • 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题 2.触摸屏全品牌解密与编程 支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。 3.数控系统维修与解锁 专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。 4.自动化设备设计与程序开发 提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
标签: 自动冲壳机急停按钮误触发导致系统锁定 PLC Lock_Flag变量手动清零解锁方法 HMI密码错误锁死后安全刷写临时证书 自动冲壳机安全回路断开引发硬切断黑屏 工业控制器授权密钥过期自动锁机解决方案